02 August ACP-Bohren und -Befestigen: Randabstand und Lochdesign
Die Bohrungsgestaltung von Aluminium-Verbundplatten (ACP) muss auf Befestigungsmittel, Unterkonstruktion, Lastpfad und Wärmeausdehnungsstrategie abgestimmt sein. Selbst eine sauber gebohrte Bohrung kann ihre Funktion nicht erfüllen, wenn sie zu nah an einer Schnittkante liegt, eine bewegliche Platte einklemmt, den Unterbau verfehlt oder Lasten über eine ungestützte Außenhaut ableitet.
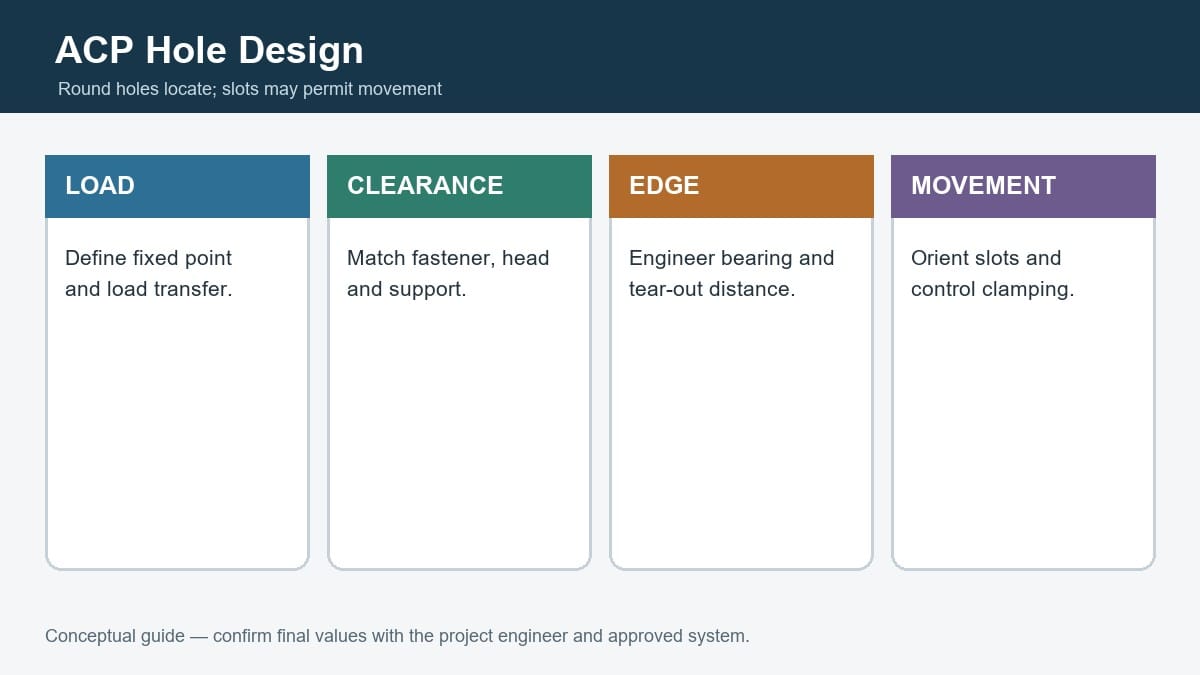
Aus diesem Grund behandelt Alcadex das Bohren nicht als allgemeine Anweisung, die lediglich den Durchmesser angibt. Die Fertigungszeichnung sollte Positionierlöcher von Bewegungsschlitzen unterscheiden, den Bezugspunkt kennzeichnen, die Stützkonstruktion oder Verstärkung darstellen und die Funktionsweise der gewählten Niete, Schraube, des Bolzens oder der verdeckten Befestigung beschreiben.
Runde Löcher und Schlitze erfüllen unterschiedliche Aufgaben
| Funktion | Typische Rolle | Hauptdesignprüfung |
|---|---|---|
| Passgenaues rundes Loch | Lokalisieren Sie eine Komponente oder einen definierten Fixpunkt. | Last-, Lager-, Montagetoleranz- und Befestigungsspezifikation |
| Freibohrung | Montagetoleranz bereitstellen | Unterlegscheibe oder Kopfabdeckung und zulässiger Schlupf |
| Langloch | Ermöglichen Sie eine Justierung oder Bewegung in eine Richtung | Schlitzausrichtung, Länge, Kopfabdeckung und Klemmung |
| Übergroße Serviceöffnung | Bestehen Sie eine Montage oder einen Service | Kantenverstärkung, Versiegelung und sichtbare Oberflächenbehandlung |
Schritt 1: Die Befestigungskonstruktion abstimmen
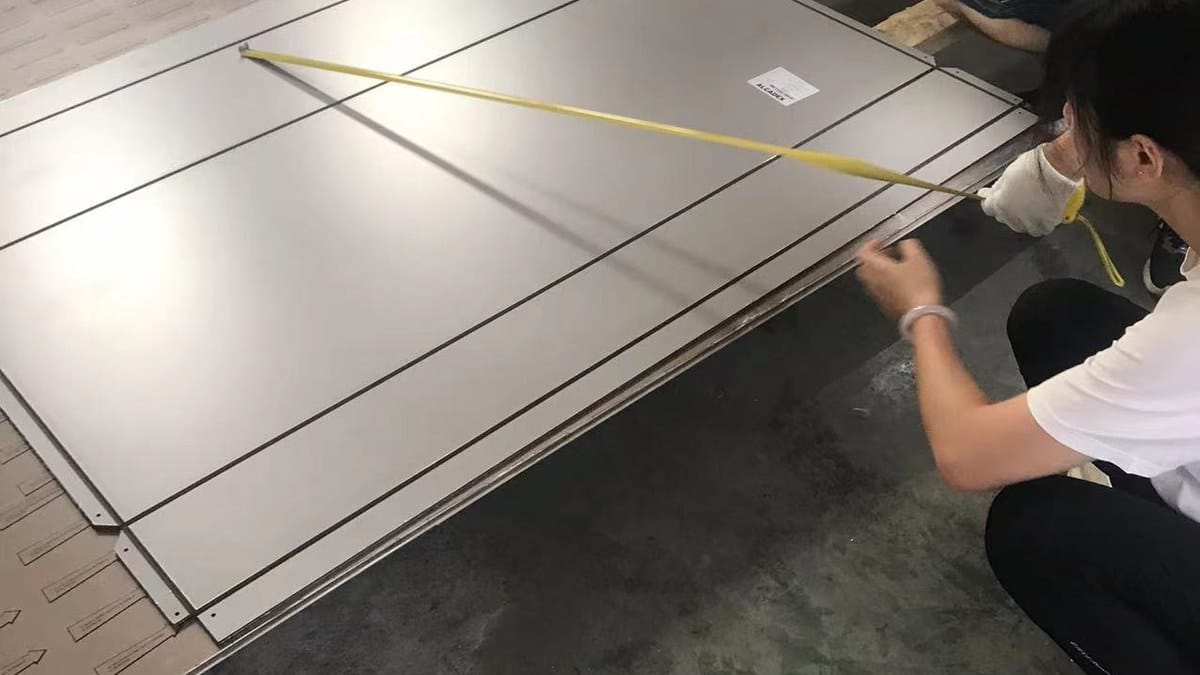
Vor dem Bohren die Position des Unterrahmens, die Geometrie der Halterungen, die Fix- und Gleitpunkte, die Anordnung der Verbindungen und die Zugänglichkeit für die Montage überprüfen. Die Zeichnung sollte die Koordinaten der Bohrlochmitten von stabilen Bezugskanten aus angeben. Verkettete Maße von einem Bohrloch zum nächsten summieren sich zu Fehlern und erschweren die Ausrichtung vor Ort.
Schritt 2: Das eigentliche Bauteil abstützen und bohren
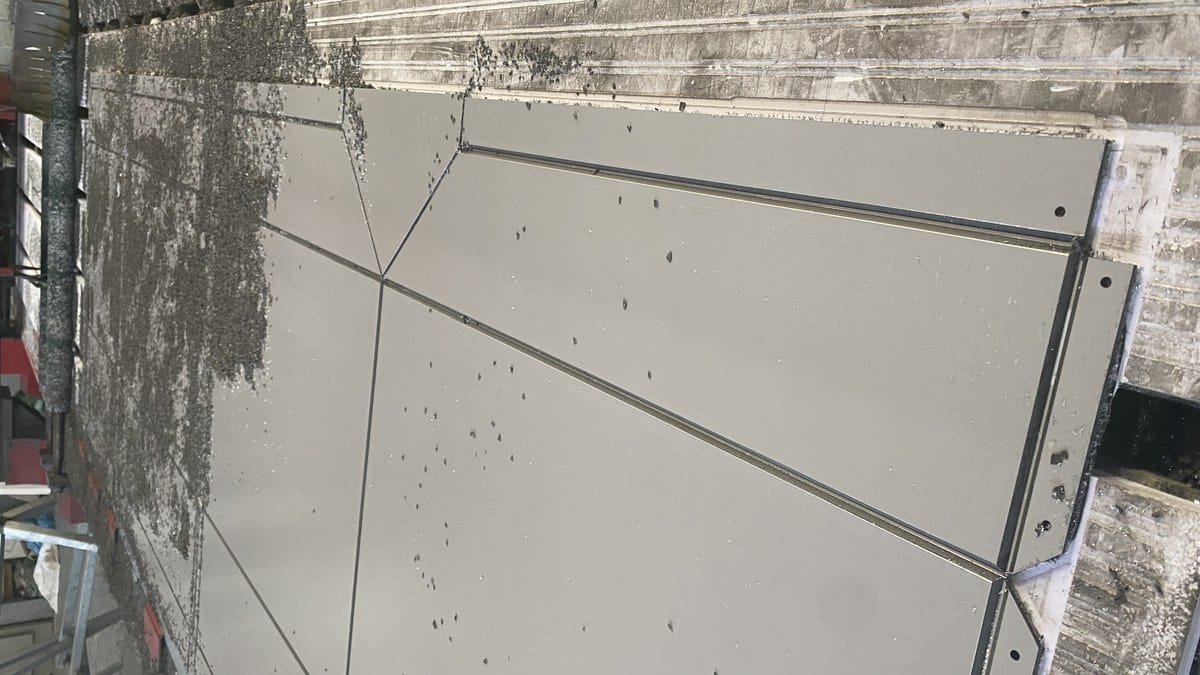
Das Bauteil wird abgestützt, um Vibrationen, Oberflächenbeschädigungen und Ausbrüche zu verhindern. Das gewählte Werkzeug muss den gewünschten Durchmesser erzeugen, ohne Späne über die Beschichtung zu ziehen. Das Bohren durch einen ungestützten, gefalteten Umschlag kann diesen verformen; eine Vorbearbeitung vor dem Umformen kann daher vorteilhaft sein, wenn Zeichnungsbezugspunkt und Faltzugabe kontrolliert werden können.
Schritt 3: Entgraten, prüfen und schützen
Lose Grate und Späne entfernen, ohne das Loch zu vergrößern oder die Oberfläche zu zerkratzen. Durchmesser, Schlitzlänge und -ausrichtung, Position vom Bezugspunkt, Kantenbeschaffenheit und Abstand zur Schnitt- oder Faltkante prüfen. Die umgebende Beschichtung und Schutzfolie untersuchen. Fertige Bauteile sollten so gelagert werden, dass Bohrkanten benachbarte Flächen nicht beschädigen können.
Warum der Randabstand wichtig ist
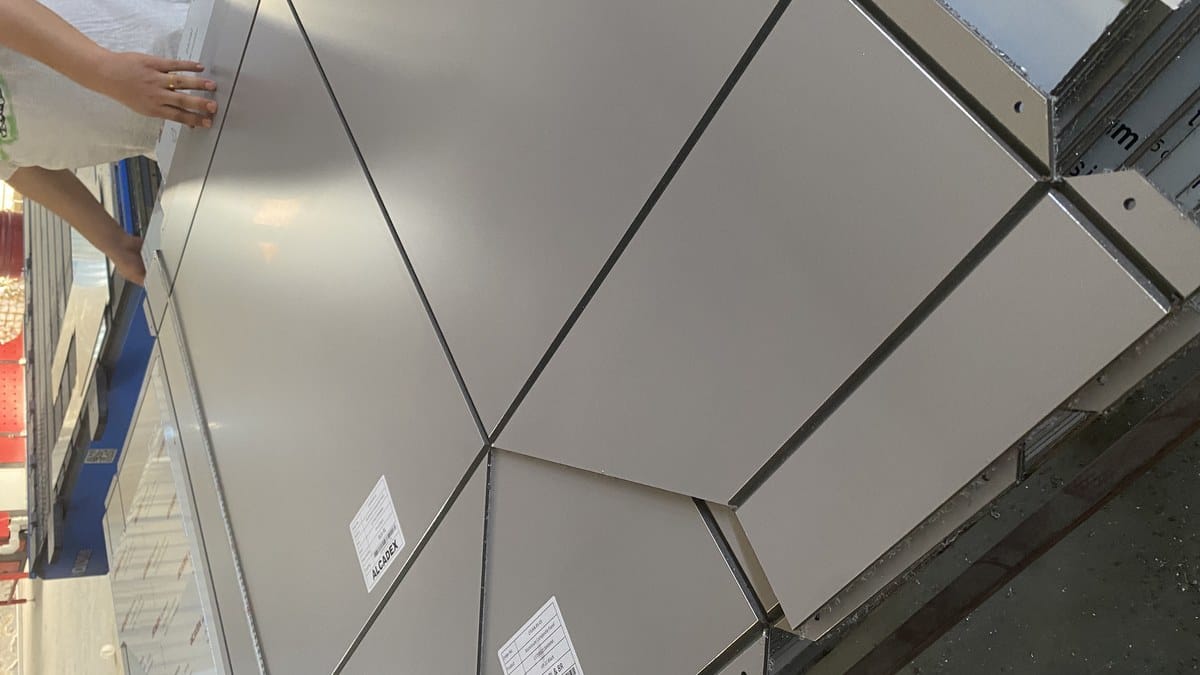
Eine Bohrung nahe einer Kante bietet weniger Materialwiderstand gegen Belastung, Ausreißen und lokale Verformung. Ein allgemeingültiges Minimum ist jedoch irreführend, da die Leistungsfähigkeit von Faktoren wie Wandstärke, Kern, Rücklaufgeometrie, Befestigungselementdurchmesser, Unterlegscheiben- oder Kopfgröße, Lastrichtung und Unterkonstruktion abhängt. Der Ingenieur oder ein zugelassener Systemlieferant sollte die Anforderungen definieren. Die Fertigung überprüft anschließend, ob Bohrungsmitte und bearbeitete Kante diese Anforderungen erfüllen.
Koordination von Befestigungselementen und Bohrungen
| Verschluss | Nützliche Funktion | Risiko im Zusammenhang mit Bohrlöchern | Käuferprüfung |
|---|---|---|---|
| Blindniet | Schnelle Installation von einer Seite | Griffbereich, Verformung beim Klimmzug und Bewegungseinschränkung | Materialverträglichkeit, Kopfgröße und zugelassener Griff |
| Selbstbohrende Schraube | Einfache Befestigung an geeigneter Metallhalterung | Zu festes Anziehen, beschädigte Halterungen oder Beschichtungsschäden | Stützdicke, Drehmoment und Dichtungsdetails |
| Schraube mit Unterlegscheibe | Kontrollierte Klemmung und größere Lagerfläche | Zu starkes Einklemmen kann die Bewegung verhindern oder die Rückführung beschädigen. | Unterlegscheibe, Drehmoment, Zugang und Verriegelungsmethode |
| Verdeckter Clip oder Halterung | Verdeckte Gesichts- und Systemanpassung | Falsch positionierte Bohrungen übertragen die Last exzentrisch | Genehmigte Halterungszeichnung und Montagetoleranz |
Thermische Bewegungen lassen sich nicht wegbohren
Aluminiumbauteile dehnen sich bei Temperaturänderungen aus und ziehen sich zusammen. Ein Schlitz kann Bewegungen nur dann aufnehmen, wenn er korrekt ausgerichtet ist, vom Schraubenkopf oder der Unterlegscheibe abgedeckt wird und nicht so fest eingespannt ist, dass ein Gleiten unmöglich ist. Der gesamte Fassadenverlauf – von der Platte über die Halterung und die Schiene bis hin zur Tragkonstruktion – muss aufeinander abgestimmt sein. Zufällig angeordnete, übergroße Löcher sind nicht bewegungskompensierend.
Prüfprotokoll für wiederverwendbare Teile
Bei Serienfertigung ist ein erstes Bauteil freizugeben und die Maschinenprogrammrevision, das Werkzeug, die Materialcharge sowie die gemessenen Koordinaten zu dokumentieren. Kritische Bohrungen sind mit einer Lehre oder einer Koordinatenprüfung zu prüfen. Die Prüfhäufigkeit sollte dem Produktionsvolumen und dem Risiko entsprechen. Jeder Werkzeugwechsel, jede Programmrevision, jede Bezugspunktänderung oder jede Materialabweichung erfordert eine erneute Überprüfung.
Informationen, die in die Angebotsanfrage aufgenommen werden sollen
- Plattendicke, Deckschichtstärke, Kern und Beschichtung.
- Bauteilzeichnung fertiggestellt und überarbeitet.
- Loch- oder Schlitzgröße, Ausrichtung und Koordinatenbezugspunkt.
- Befestigungsart, Kopf oder Unterlegscheibe und Trägermaterial.
- Fixpunkt- und Bewegungspunktlogik.
- Kritische Toleranzen und Prüfprotokolle.
- Oberflächenschutz und Verpackungsmethode.
Wenn diese Punkte vor Produktionsbeginn aufeinander abgestimmt werden, unterstützt das Bohren die Montagegenauigkeit, anstatt zu einer Korrekturmaßnahme vor Ort zu werden.
Galvanische Verträglichkeit und freiliegende Schnittkanten
Befestigungselemente, Halterungen und Aluminiumverkleidungen können Feuchtigkeit, Dichtstoffen oder Reinigungsmitteln ausgesetzt sein. Der Systemplaner sollte die galvanische Verträglichkeit berücksichtigen und gegebenenfalls unterschiedliche Metalle voneinander trennen. Auch eine gebohrte Kante legt Aluminium und Kernmaterial lokal frei. Ob diese Kante abgedichtet werden muss, hängt von der Umgebung, der Befestigungsausführung und dem zugelassenen System ab; sie sollte nicht aufgrund einer nicht dokumentierten Praxis vor Ort entschieden werden.
Dichtscheiben können an bestimmten Durchdringungen hilfreich sein, ersetzen aber keine fachgerecht ausgeführte Wetterschutzschicht. Bei einer hinterlüfteten Fassade kann Wasser durch die äußere Fuge eindringen und vom Hohlraum abgeleitet werden. Bei einer abgedichteten Konstruktion können die Durchführungsdetails eine andere Funktion erfüllen. Es kann nicht davon ausgegangen werden, dass dieselbe Schraube und Unterlegscheibe für beides geeignet ist.
Vor Ort gebohrte Löcher im Vergleich zu werkseitig gebohrten Löchern
Die werkseitige Bohrung bietet kontrollierte Bezugspunkte, Wiederholgenauigkeit und Prüfmöglichkeiten. Die Bohrung vor Ort kann zwar vermessene Gegebenheiten berücksichtigen, erhöht aber das Risiko von Fehlausrichtungen, Späneschäden und nicht genehmigten Randabständen. In einem praktischen Projekt können beide Verfahren zum Einsatz kommen: werkseitige Bohrungen für definierte Kassettenbauteile und kontrollierte Bohrungen vor Ort an einstellbaren Schnittstellen. Die Werkstattzeichnungen sollten die einzelnen Arbeitsgänge übersichtlich darstellen.
Wenn eine Bohrung die vorgesehene Auflagefläche verfehlt, kann das Hinzufügen einer weiteren Bohrung in der Nähe zu einer Schwächung des Stützstreifens und einem unklaren Lastpfad führen. Diese Abweichung sollte dokumentiert und überprüft werden, anstatt sie durch eine größere Unterlegscheibe zu kaschieren. Der Ingenieur kann dann entscheiden, ob eine neue Halterung, eine Verstärkung oder ein Ersatzbauteil erforderlich ist.
Häufig gestellte Fragen
Können handelsübliche Spiralbohrer für Aluminium-Verbundplatten verwendet werden?
Die Wahl des geeigneten Werkzeugs hängt von der Bohrung, der Plattenkonstruktion und dem Fertigungsprozess ab. Wichtig ist ein sauberes, korrekt positioniertes Loch ohne Oberflächenbeschädigungen oder übermäßige Grate.
Sollen die Bewegungsschlitze horizontal oder vertikal sein?
Der Schlitz folgt der vorgesehenen Bewegungsrichtung, die vom Fixpunkt und der Systemanordnung abhängt. Es gibt keine universelle Ausrichtung.
Kann man eine Niete wie eine Schraube festziehen?
Eine Blindniete hat ihr eigenes Setzverhalten und ihren eigenen Klemmbereich. Die gewählte Niete und das Nietstück müssen mit dem Detail und der beabsichtigten Bewegung kompatibel sein.
Wie werden die Lochpositionen bei wiederholten Paneelen überprüft?
Verwenden Sie die genehmigten Bezugspunkte, Lehren oder Koordinatenmessungen am ersten Bauteil und fertigen Sie anschließend in der vereinbarten Häufigkeit Muster in der Serienproduktion an.