01 August ACP-Fertigung: CNC-Fräsen, Nuten und Toleranzen
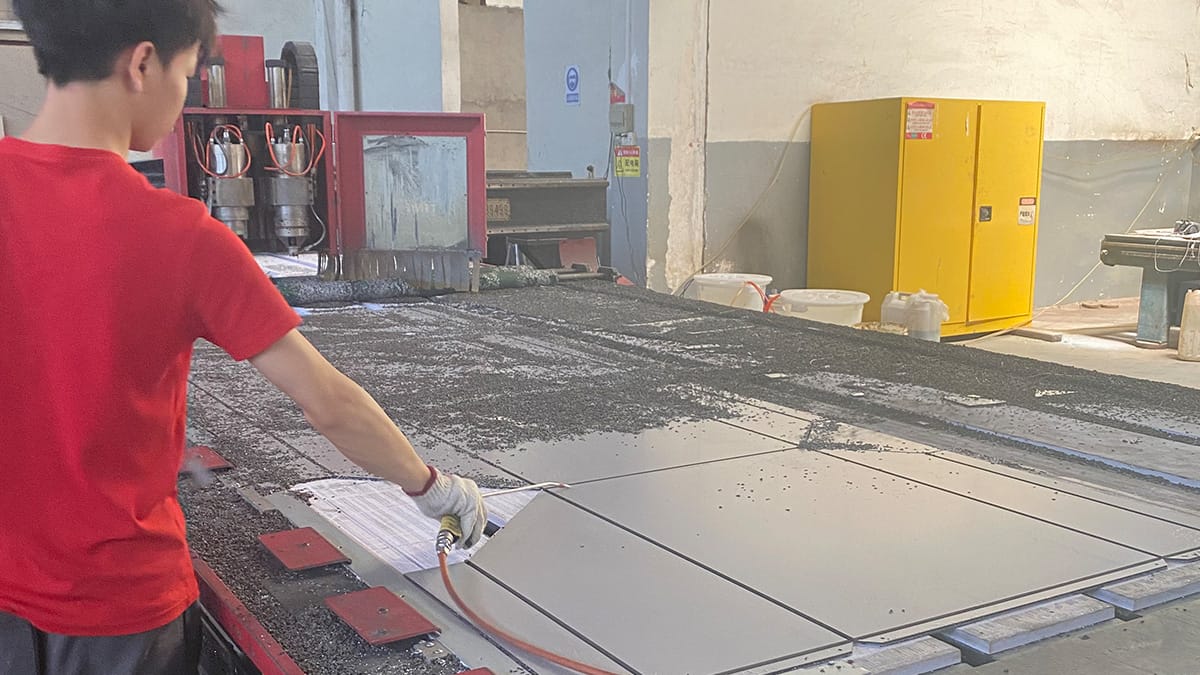
Die Fertigung von Aluminium-Verbundplatten (ACP) ist die kontrollierte Umwandlung flacher Aluminium-Verbundplatten in montagefertige Bauteile durch Schneiden, CNC-Fräsen, V-Nuten, Bohren, Falten und Prüfen anhand genehmigter Zeichnungen. Das wichtigste Ergebnis ist nicht nur ein sauberer Schnitt. Es ist eine fertige Kassette oder ein Bauteil, dessen Abmessungen, Nutposition, Faltgeometrie, Oberflächenrichtung und Befestigungspunkte exakt mit der Fassade oder dem Innenausbausystem übereinstimmen.
Ein zuverlässiger Fertigungsprozess beginnt bereits vor dem Start der Fräsmaschine. Der Hersteller muss den Plattenaufbau, die Dicke der Aluminiumdeckschicht, den Kerntyp, die Beschichtungsoberfläche, die Oberflächenrichtung (Maschenweite oder Richtung), die Richtung der Schutzfolie, die Geometrie des Endprodukts und die vereinbarten Toleranzen kennen. Sind diese Angaben unvollständig, kann selbst eine präzise CNC-Maschine wiederholt das falsche Teil produzieren.
Was die Herstellung von Aluminium-Verbundplatten (ACP) umfasst
Die Herstellung von Aluminium-Verbundplatten (ACP) umfasst unter anderem gerades und konturgeschnittenes Schneiden, Fräsen, V-Nuten, Schlitzen, Bohren, Ausklinken, Falten, Eckverstärkungen, Anbringen von Versteifungen und die Montage von Kassetten. Die genaue Reihenfolge hängt davon ab, ob die Platte als flache Werbefläche, Innenwandplatte, Trägerplatte, Säulenverkleidung oder hinterlüftete Fassadenkassette dienen soll.
Das Material muss zunächst anhand der Bestellung und der Fertigungszeichnung geprüft werden. Eine Zeichnung, die nur die sichtbaren Plattenabmessungen angibt, ist nicht ausreichend. Der Verarbeiter benötigt außerdem Angaben zu Rücksprungtiefen, Faltlinien, Verbindungsstellen, Befestigungszonen, Ausschnitten, Bezugskanten, Oberflächenrichtung, Teilenummern und allen durch das gewählte Umformverfahren erforderlichen Toleranzen.
Vergleich von CNC-Fräsen, V-Nuten und Schneiden
Diese Bearbeitungsvorgänge hängen zwar zusammen, erfüllen aber unterschiedliche Funktionen. CNC-Fräsen beschreibt den maschinengesteuerten Materialabtrag entlang einer programmierten Bahn. V-Nutfräsen erzeugt eine kontrollierte Nut, die das Falten der Platte ermöglicht. Beim Schneiden wird die gesamte Plattenstärke abgetragen. Eine einzige CNC-Maschine kann alle drei Bearbeitungsvorgänge durch Werkzeugwechsel und Anpassung der Werkzeugwege ausführen.
| Produktion | Hauptzweck | Kritische Kontrollen | Typische Überprüfung |
|---|---|---|---|
| Volltiefenschnitt | Leere Abschnitte trennen oder endgültige Gliederungen erstellen | Bezugspunkt, Schnittfugenzugabe, Kantenunterstützung und Gratkontrolle | Länge, Breite, Diagonale und Kantenqualität |
| CNC-Konturfräsen | Erstellen Sie Kurven, Öffnungen, Kerben und komplexe Teile | Werkzeugdurchmesser, Kompensation, Niederhaltung und Verschachtelung | Profilvorlage, Lochposition und Teileausrichtung |
| V-Nut | Entfernen Sie das Kernmaterial, um eine Faltlinie zu erzeugen. | Nutentiefe, Restmaterial, Werkzeugwinkel und Mittellinie | Probefalte, Innenradius und Zustand der Außenhaut |
| Bohren oder Schlitzen | Fixier- oder Justierpunkte schaffen | Lochgröße, Randabstand und thermische Ausdehnungsabsicht | Messuhrprüfung und Positionierung vom genehmigten Bezugspunkt |
| Klapp- | Formularrückgaben, Tabletts und Kassetten | Faltrichtung, Faltfolge, Stütze und Mindestradius | Prüfung der Endtiefe, Rechtwinkligkeit, Wölbung und Oberfläche |
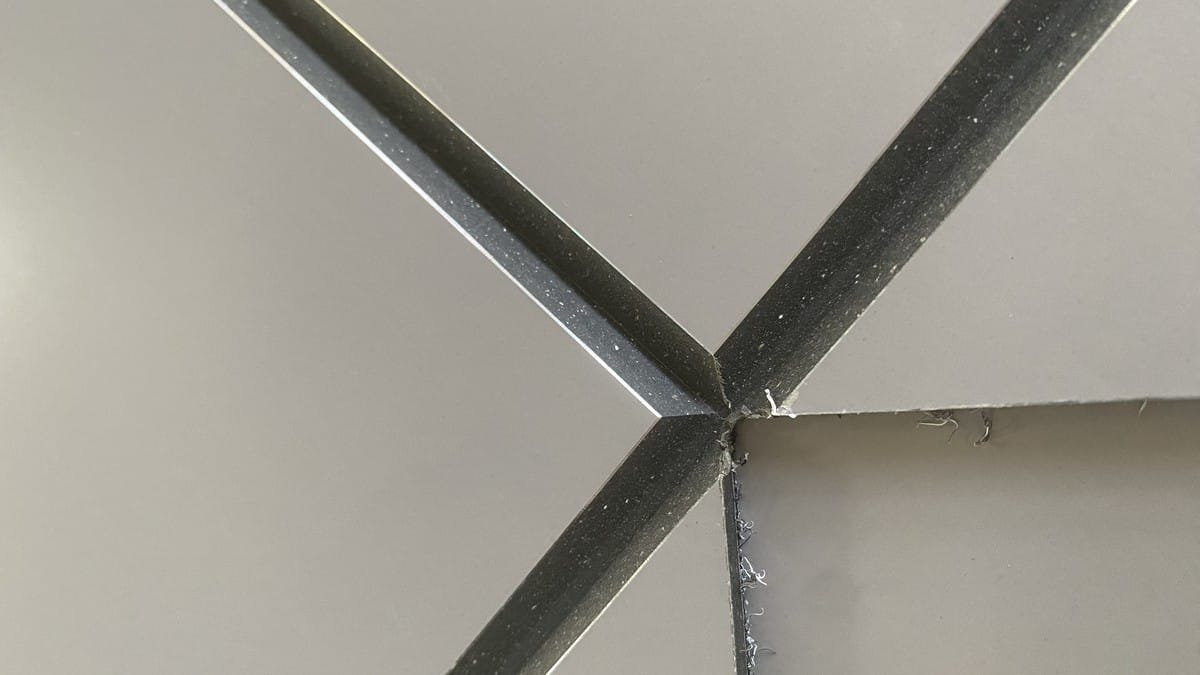
Warum die Nut die Faltung steuert
Eine V-Nut entfernt den Großteil des Kernmaterials und hinterlässt einen kontrollierten Restbereich unter der äußeren Aluminiumschicht. Dadurch lässt sich das Paneel entlang einer vorhersehbaren Linie biegen. Ist die Nut zu flach, bleibt zu viel Kernmaterial zurück, und das Biegen kann schwierig, abgerundet oder maßgenau werden. Ist sie zu tief, kann die äußere Schicht oder die Klebefuge beschädigt werden, was die Ecke schwächt oder eine sichtbare Linie in der Oberfläche erzeugt.
Es gibt keine universelle Nuttiefe, die in jede Zeichnung übernommen werden sollte. Die korrekte Einstellung hängt von der Gesamtplattenstärke, der Dicke der Aluminiumdeckschicht, dem Kernverhalten, der Werkzeuggeometrie, dem gewünschten Innenradius, dem Beschichtungssystem und den Fertigungsrichtlinien des Herstellers ab. Die Einstellung sollte mit dem tatsächlichen Produktionsmaterial und nicht nur mit einem ungeeigneten Ausschussstück überprüft werden.
Auch der Werkzeugverschleiß spielt eine Rolle. Ein verschlissener Fräser kann Hitze erzeugen, den Kern ausreißen, Späne in der Nut hinterlassen oder die effektive Geometrie verändern. Bei Serienteilen sollte das erste Musterstück gefaltet und vermessen werden, bevor ein vollständiger Fertigungslauf beginnt. Anschließend werden regelmäßige Kontrollen durchgeführt, um Werkzeugverschleiß oder Bewegungen in der Maschineneinrichtung zu erkennen.
Toleranzen für das fertige Teil einplanen
Ein häufiger Fehler ist die alleinige Prüfung des flach gefrästen Rohlings. Da das installierte System mit einer gefalteten Kassette arbeitet, ist das fertige Bauteil maßgebend. Nutposition, Restdicke, Materialrückfederung, Faltfolge, Rückstelltiefe und Eckdetails können die Endmaße beeinflussen.
Toleranzen sollten daher funktionsbezogen festgelegt werden. Eine sichtbare Fugenlinie erfordert möglicherweise eine präzisere Steuerung als eine verdeckte. Eine Positionierbohrung kann eine genauere Positionierung erfordern als eine Langlochbohrung. Die gesamte Baugruppe muss zudem ausreichend Spielraum für übliche Abweichungen im Gebäude und der Unterkonstruktion bieten, ohne dass die Paneele in die richtige Position gezwungen werden müssen.
| Charakteristisch | Kontrollmethode | Warum es wichtig ist | Rekord |
|---|---|---|---|
| Gesamtkassettengröße | Messen Sie nach dem Falten vom genehmigten Bezugspunkt aus. | Steuert die Gelenkausrichtung und Modulpassung | Zunächst ein Probebericht |
| Rückkehrtiefe | An mehreren Stellen prüfen | Beeinflusst die Position der Halterung und die Plattenebene | Teileprüfprotokoll |
| Rechtwinkligkeit | Diagonalen vergleichen oder eine Messvorrichtung verwenden | Verhindert konische Verbindungen | Erster Rekord |
| Loch- oder Schlitzposition | Messen Sie anhand der gleichen Referenzkanten, die auch von CNC-Maschinen verwendet werden. | Steuerungen zur Fixierung der Ausrichtung und des Bewegungsspielraums | Messergebnis oder Koordinatenprüfung |
| Oberflächenrichtung | Überprüfen Sie Pfeile, Beschriftungen und Verschachtelungsausrichtung | Vermeidet sichtbare Farbumkehr oder Maserungsumkehr | Verschachtelungskarte und Beschriftung |
| Flachheit und Drehung | Prüfen Sie die Untersuchung auf einer bekannten ebenen Fläche. | Steuert Reflexionen und das endgültige Erscheinungsbild der Fassade. | Freigabeprüfung |
Ein kontrollierter Fertigungsablauf
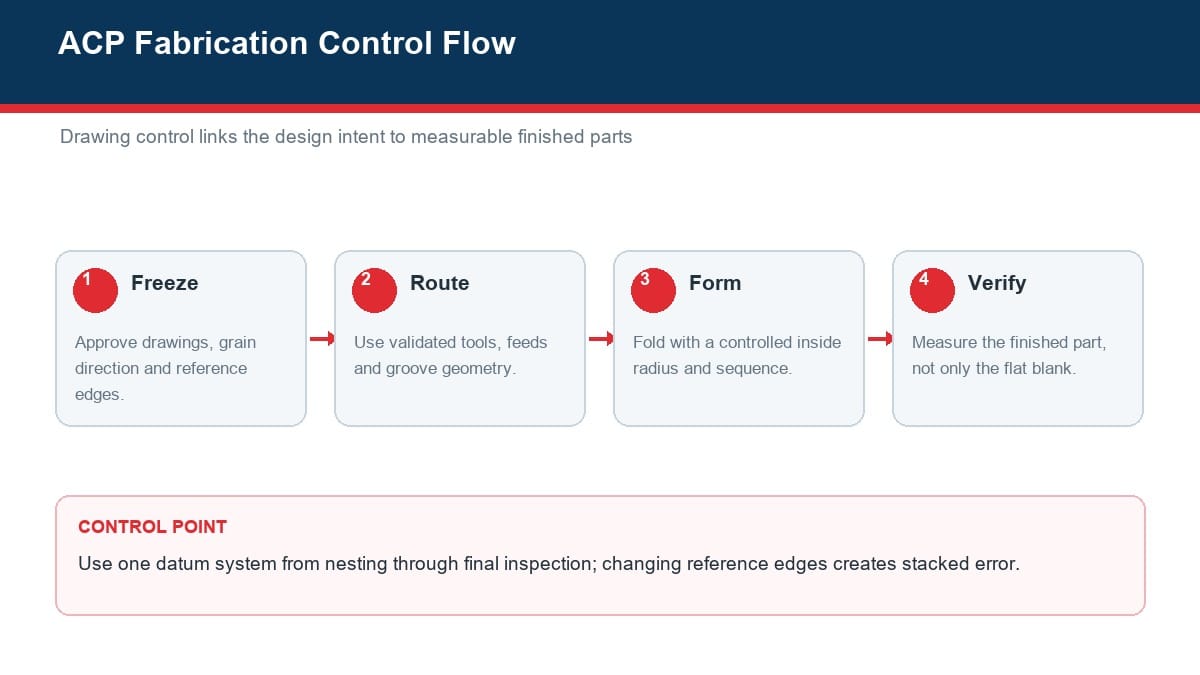
1. Zeichnung und Bezugssystem fixieren
Erstellen Sie eine kontrollierte Fertigungszeichnung mit Revisionsnummer. Geben Sie die Vorderseite, die Oberflächenrichtung, die Teilenummer, die Bezugskanten, die Abmessungen des Zuschnitts, die Faltlinien, die Rücksprünge, Ausschnitte, Bohrungen, Schlitze und Prüfmerkmale an. Verwenden Montageteam und Werk unterschiedliche Bezugskanten, können die Maße einzeln korrekt erscheinen, während die montierten Module Abweichungen aufweisen.
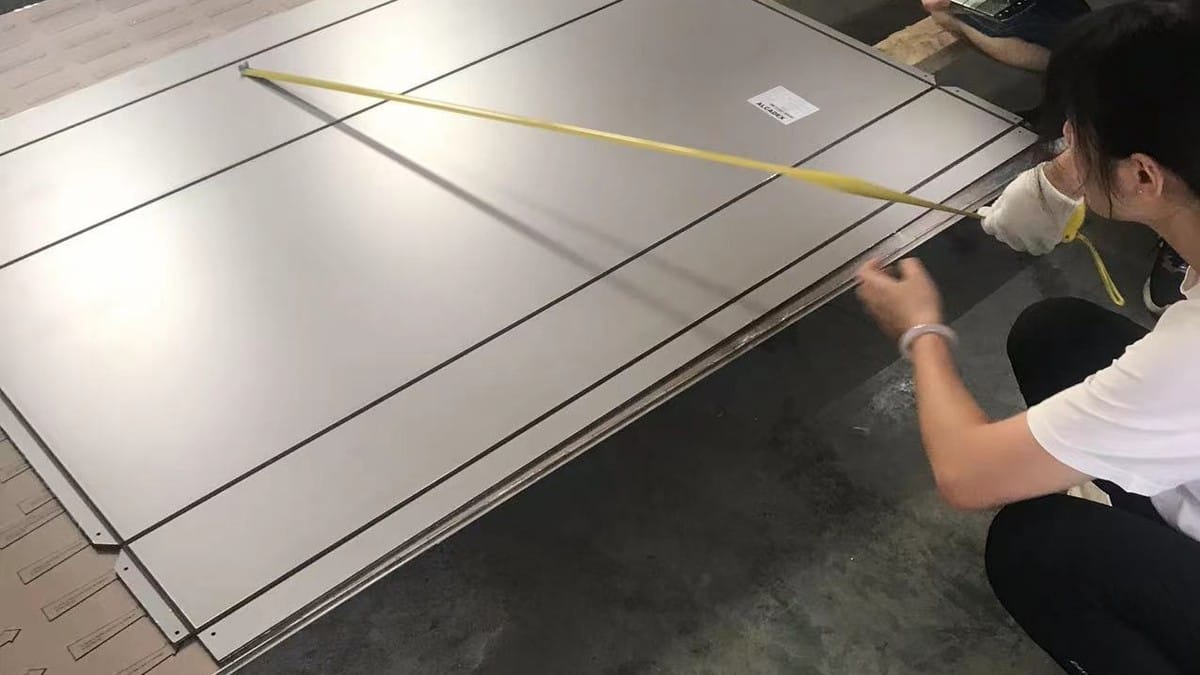
2. Material bestätigen und ein Erstlingsteil erstellen.
Gleichen Sie das Produktionsblatt mit der Bestellung ab: Gesamtdicke, Deckschichtdicke, Kernart, Beschichtung, Farbe, Glanz, Charge, Schutzfolie und Abmessungen. Fertigen Sie das erste Teil mit dem vorgesehenen Programm und den entsprechenden Werkzeugen. Falten Sie es in der geplanten Reihenfolge und prüfen Sie anschließend die fertige Geometrie und Oberfläche, bevor Sie die Serienfertigung freigeben.
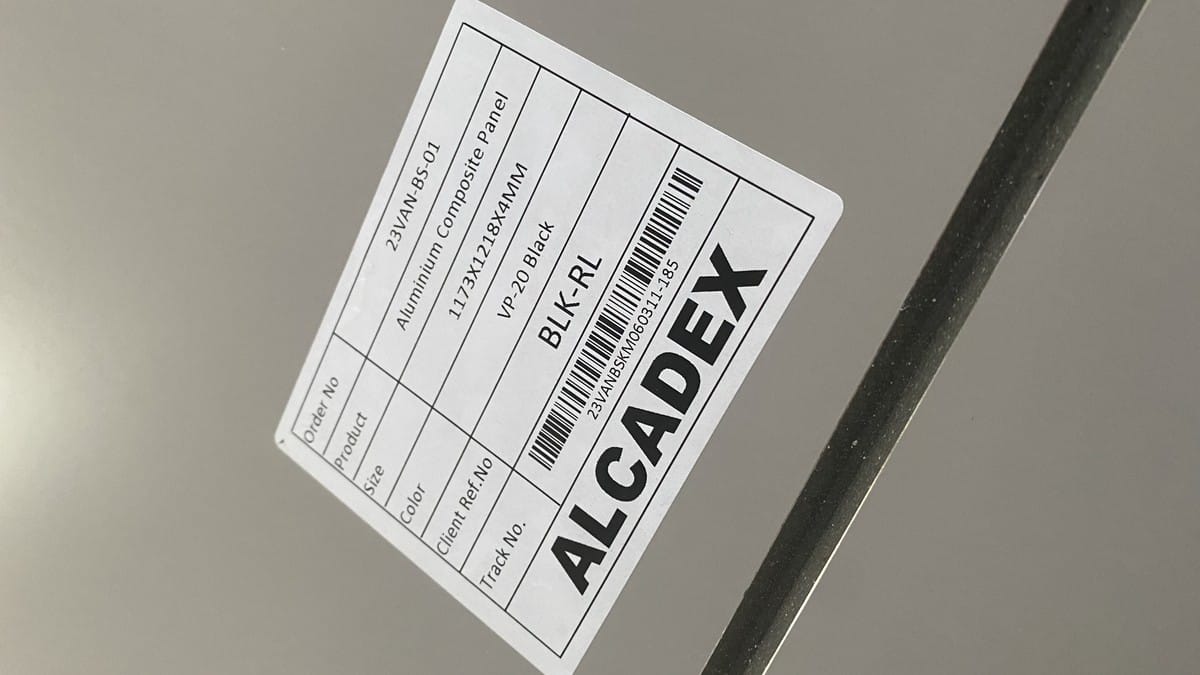
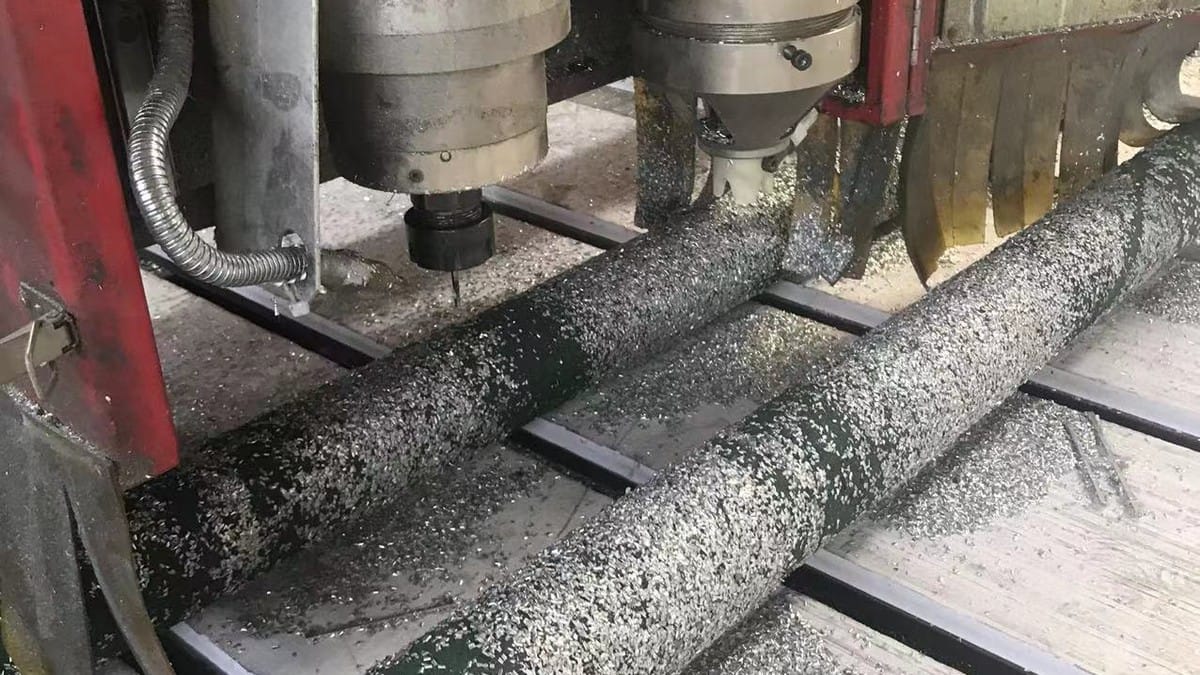
3. Steuerung von Routing und Handling
Das Blech muss vollständig gestützt und fixiert sein. Späne unter dem Blech können die Oberfläche beschädigen; eine unzureichende Fixierung kann das Werkstück während des Fräsens verschieben. Prüfen Sie Werkzeugzustand, Spindeleinstellungen, Vorschub, Tiefe, Auswurf und Verschachtelungsausrichtung. Schützen Sie fertige Werkstücke vor Metallspänen, scharfen Kanten, Schleifspuren und unsachgemäßer Stapelung.
4. In einer wiederholbaren Sequenz bilden
Manche Kassetten lassen sich nicht in beliebiger Reihenfolge falten, da eine Faltung die nächste behindern könnte. Legen Sie die Reihenfolge fest, stützen Sie die Oberfläche ab und verwenden Sie Vorrichtungen, wenn Wiederholgenauigkeit wichtig ist. Hämmern Sie nicht direkt auf eine beschichtete Fläche. Prüfen Sie nach dem Formen die Eckenqualität, die Falttiefe, die Rechtwinkligkeit, die Wölbung und eventuelle Oberflächenmarkierungen.
5. Identifizieren, verpacken und freigeben
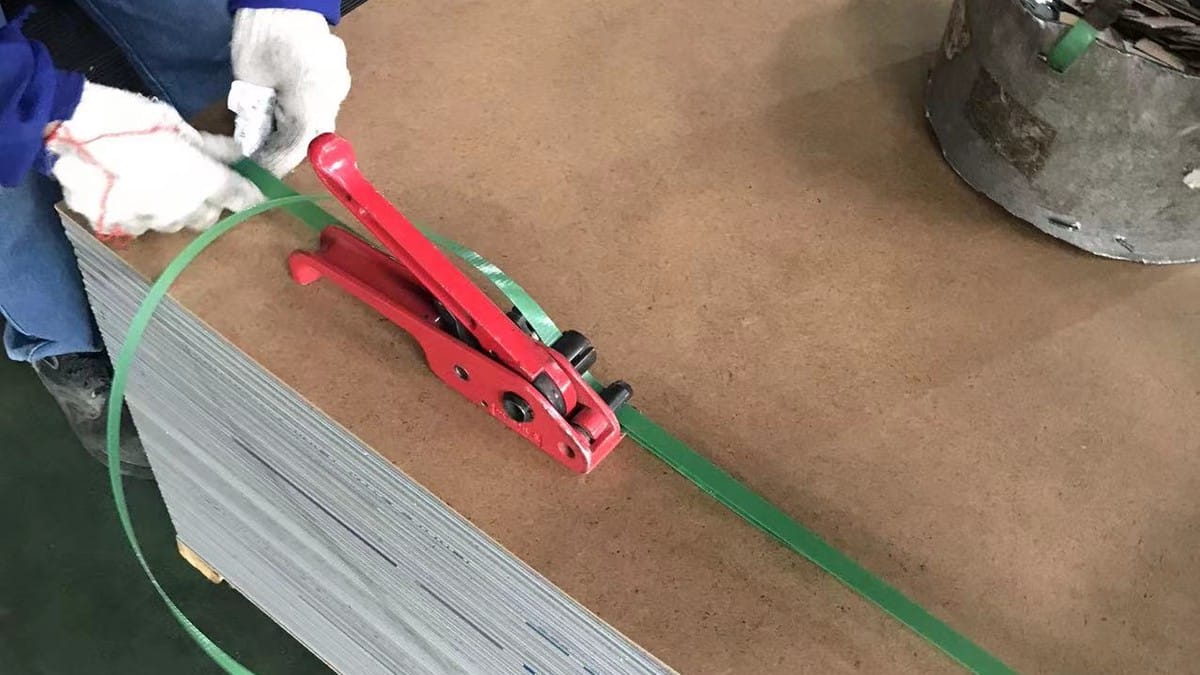
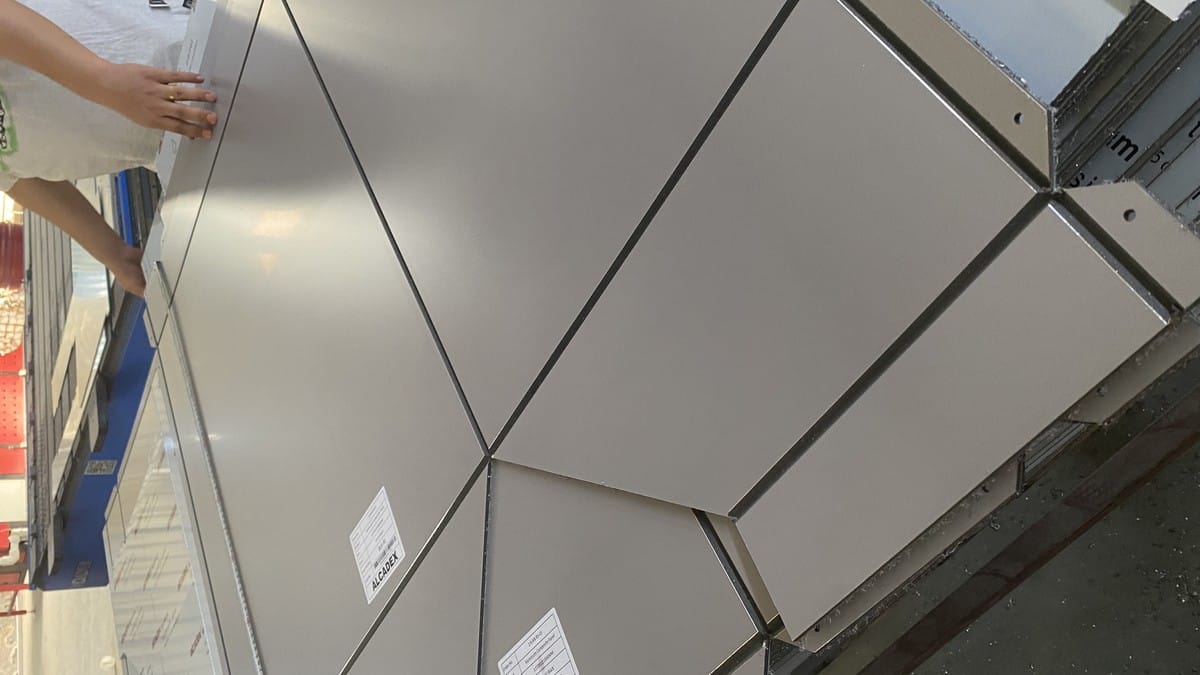
Die Teileidentifizierung muss vom Verschachteln bis zum Verpacken gewährleistet sein. Etiketten sollten jedes Bauteil mit der Zeichnung, der Fassadenzone, der Oberflächenrichtung und der Charge verknüpfen. Gefertigte Bauteile sind mit passenden Trennwänden und Kantenschutz zu verpacken. Die Freigabe erfolgt erst nach Abschluss der Prüfprotokolle und der Entscheidung über etwaige Abweichungen.
Was verursacht ungenaue ACP-Teile?
Maßabweichungen entstehen meist durch eine Kette kleiner Fehler und nicht durch einen einzelnen, gravierenden Maschinenausfall. Typische Ursachen sind veraltete Zeichnungen, falsche Bezugspunkte, fehlerhafte Werkzeugkompensation, Blechbewegungen, Abweichungen der Nuttiefe, verschlissene Schneidwerkzeuge, falsche Faltreihenfolge, inkonsistente Messmethoden oder die Vermischung von Soll- und Fertigmaßen.
Oberflächenfehler haben eine andere, aber sich teilweise überschneidende Kette. Absplitterungen unter dem Blech, verschmutzte Träger, übermäßige Hitze, unachtsames Stapeln, vorzeitiges Entfernen der Folie, inkompatible Klebebänder oder das Ziehen fertiger Teile können ein maßgenaues Teil in ein Ausschussteil verwandeln. Ein praxisorientierter Kontrollplan behandelt das Erscheinungsbild als messbares Freigabekriterium und nicht als abschließende kosmetische Prüfung.
Was in einer Angebotsanfrage für die ACP-Fertigung enthalten sein sollte
Eine eindeutige Angebotsanfrage verhindert, dass Lieferanten unterschiedliche Preise für verschiedene Leistungsumfänge berechnen. Geben Sie an, ob Sie nur Bleche, Zuschnitte, gefräste Zuschnitte, gefaltete Kassetten oder fertig montierte Paneele benötigen. Fügen Sie kontrollierte Zeichnungen bei und benennen Sie die erforderlichen Prüf- und Verpackungsdokumente.
| RFQ-Artikel | Informationen bereitzustellen | Lieferantenbestätigung |
|---|---|---|
| Panel-Spezifikation | Dicke, Haut, Kern, Beschichtung, Farbe, Glanz und Oberflächenrichtung | Genauer Produktionsaufbau und zulässige Alternativen |
| Fertigungsumfang | Schneiden, Fräsen, Bohren, Falten, Montieren und Zubehör | Eingeschlossene Tätigkeiten und Unteraufträge |
| Zeichnungen | Revisionskontrollierte Flach- und Fertigmaße | Zeichnungsprüfung und Anmerkungen zur Herstellbarkeit |
| Toleranzen | Funktionale Grenzen für fertige Bauteile | Messmethode und Abtastfrequenz |
| Login | Teile-, Höhen-, Chargen- und Richtungsetiketten | Etikettenformat und Rückverfolgbarkeitsplan |
| Verpacken | Teilefolge, Trennelemente, Kistenbeschränkungen und Versandart | Verpackungsgestaltung und Handhabungshinweise |
Häufig gestellte Fragen
Lässt sich ACP mit herkömmlichen Holzbearbeitungswerkzeugen fräsen?
Für einige Fertigungsvorgänge können geeignete Holzbearbeitungsmaschinen verwendet werden, jedoch müssen Werkzeug, Drehzahl, Vorschub, Auflage, Absaugung und Sicherheitsvorkehrungen auf das jeweilige Werkstück abgestimmt sein. Bei der Serienfertigung sollte die Methode mit dem Materiallieferanten abgestimmt und ein Probeteil angefertigt werden.
Sollen die Toleranzen vor oder nach dem Falten gemessen werden?
Beide Prüfverfahren können hilfreich sein, jedoch sollte das fertige, gefaltete Bauteil die für die Montage relevanten Abmessungen kontrollieren. Die alleinige Prüfung des Flachzuschnitts kann nicht alle Umformeffekte aufdecken.
Garantiert die CNC-Bearbeitung identische Paneele?
Nein. CNC verbessert die Wiederholgenauigkeit nur dann, wenn Zeichnungen, Bezugspunkte, Programmierung, Werkzeuge, Spannvorrichtungen, Materialidentität und Prüfung kontrolliert werden. Sie kann auch eine fehlerhafte Einrichtung sehr effizient wiederholen.
Kann die Schutzfolie während der Fertigung erhalten bleiben?
Oft verbleibt die Schutzfolie auf der sichtbaren Seite, ihr Zustand und die Anweisungen des Herstellers müssen jedoch unbedingt beachtet werden. Absplitterungen, Hitze, beschädigte Folien oder zu lange Lagerung können die Oberfläche dennoch beschädigen oder die Entfernung erschweren.
Letzter Imbiss
Eine gute Fertigung von Aluminium-Verbundplatten (ACP) setzt die Konstruktionsvorgaben in nachvollziehbare Fertigteile um. Wesentliche Kontrollmaßnahmen sind eine vollständige Zeichnung, ein einheitliches Bezugssystem, geprüftes Material, eine validierte Nut- und Falteinrichtung, die Freigabe des ersten Teils, laufende Kontrollen, die Endteilprüfung sowie eine sorgfältige Kennzeichnung und Verpackung. Käufer, die diese Kontrollmaßnahmen in der Angebotsanfrage definieren, können Lieferanten auf derselben Basis vergleichen und teure Nacharbeiten bei der Montage vermeiden.
Für projektspezifische ACP-Konstruktionen, Fertigungsoptionen und Musterbegutachtung informieren Sie sich über die Aluminium-Verbundplatten von Alcadex oder kontaktieren Sie das Alcadex-Team mit Ihren Zeichnungen und Leistungsanforderungen.