03 September Gitterschnitt-Haftungsprüfung für ACP-Beschichtungen
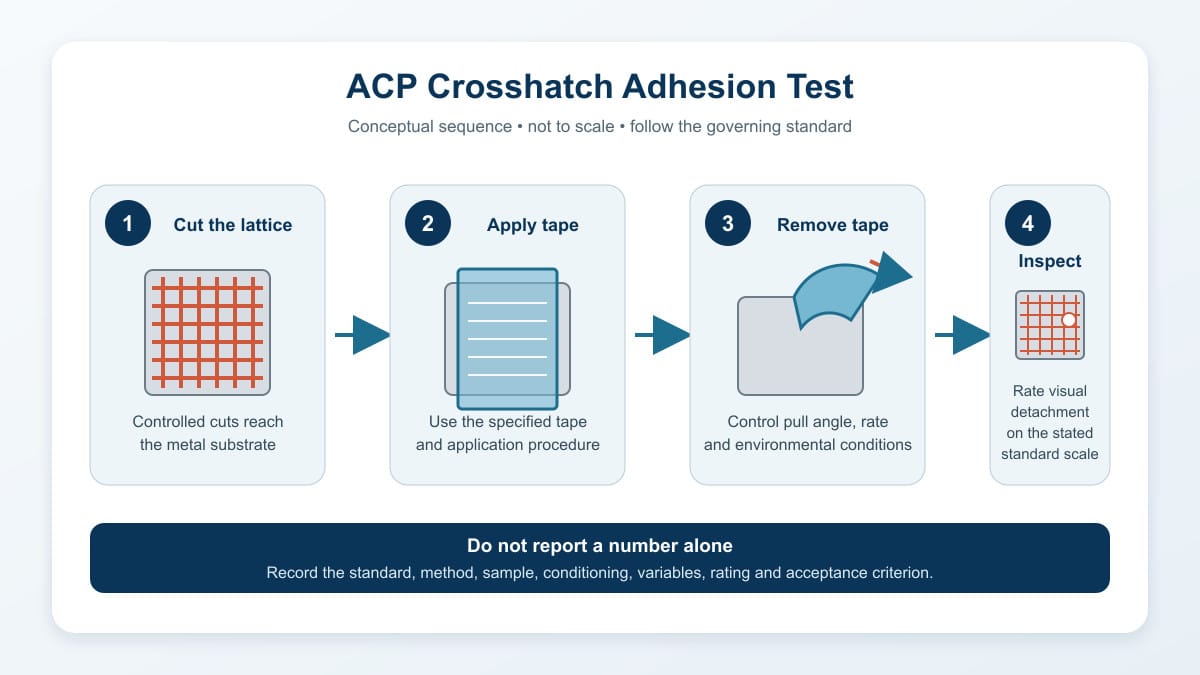
Die Gitterschnittprüfung der Haftung von ACP-Beschichtungen ist ein vergleichendes Screening-Verfahren: Ein definiertes Gitter wird durch die Beschichtung geschnitten, druckempfindliches Klebeband aufgebracht und wieder entfernt, und die Schnittfläche wird visuell auf Ablösung der Beschichtung beurteilt. Das Verfahren kann zeigen, ob ein Beschichtungssystem eine vereinbarte Haftungsklassifizierung erfüllt, misst jedoch weder die Haftfestigkeit in Megapascal, noch prognostiziert es die Lebensdauer der Fassade oder bewertet die Verbindung zwischen der ACP-Deckschicht und dem Kern.
Für Käufer ist nicht allein die Aussage eines Lieferanten, der Kreuzschraffurtest sei bestanden, entscheidend. Ein aussagekräftiger Bericht nennt die Prüfnorm und -ausgabe, die Prüfmethode, die Probe, das Beschichtungssystem, die Konditionierung, das Schneidwerkzeug, das Klebeband, das Ergebnis des Bedieners und das Akzeptanzkriterium. Ohne diesen Kontext sind die Bewertungen zweier Angebote möglicherweise nicht vergleichbar.
Was der Test tatsächlich bewertet
Der Test untersucht die Haftung einer organischen Beschichtung auf einem metallischen Substrat an einer kleinen, absichtlich beschädigten Stelle. Das Schnittmuster erzeugt Kanten, an denen nach dem Entfernen des Klebebands eine schwache Haftung zwischen den Schichten oder zwischen Beschichtung und Metall sichtbar werden kann. Daher eignet er sich zur Produktionskontrolle, zur Qualifizierung von Beschichtungssystemen und zur Untersuchung vermuteter Haftungsprobleme.
Die aktuelle Norm ASTM D3359 zur Bewertung der Haftung mittels Klebebandtest bezieht sich auf relativ duktile Beschichtungsfilme auf metallischen Substraten. ASTM erklärt, dass das Verfahren anzeigt, ob ein Mindesthaftungsgrad erreicht oder überschritten wurde; es handelt sich nicht um eine absolute Kraftmessung und es reagiert nicht empfindlich auf kleine Unterschiede bei hohen Haftungsgraden.
ISO 2409:2020 beschreibt einen rechtwinkligen Gitterschnitt durch eine Lack- oder Farbschicht bis zum Untergrund. Die ISO stellt außerdem fest, dass das empirische Ergebnis zwar teilweise von der Haftung abhängt, aber selbst kein Maß für die Haftung darstellt. Diese Unterscheidung ist immer dann relevant, wenn ein Bericht zur Überprüfung der Einhaltung von Spezifikationen herangezogen wird.
Was die Gitterschnittprüfung nicht beweist
Ein gutes Ergebnis der Gitterschnittprüfung ist zwar wertvoll, aber seine Aussagekraft ist begrenzt. Es gibt keine Auskunft über die Abreißkraft der Beschichtung, die Schälfestigkeit zwischen Aluminiumdeckschicht und Kern, die Kratz- und Abriebfestigkeit, die Farbbeständigkeit, den Glanzerhalt, die Korrosionsbeständigkeit, die Chemikalienbeständigkeit, das Brandverhalten oder die Dauerhaftigkeit einer installierten Wandkonstruktion.
| Frage | Kann der Kreuzschraffurtest das Problem lösen? | Was stattdessen benötigt werden könnte |
|---|---|---|
| Ist die Beschichtung beständig gegen Ablösung an kontrollierten Schnittstellen? | Ja, als visuelle Klassifizierung nach der genannten Methode | Dokumentieren Sie den Standard, das Verfahren und die Abnahmeklasse. |
| Wie hoch ist die Haftfestigkeit der Beschichtung in MPa? | Nein | Eine vereinbarte quantitative Haftungsmethode, wie beispielsweise ein Abreißtest, sofern anwendbar |
| Ist die Aluminiumhaut fest mit dem ACP-Kern verbunden? | Nein | Prüfung der Schälfestigkeit oder Haftfestigkeit von ACP gemäß der geltenden Produktspezifikation |
| Werden Farbe und Glanz der Witterungseinflüsse standhalten? | Nein | Nachweise zur Witterungsbeständigkeit, Farb- und Glanzbeständigkeit des spezifizierten Beschichtungssystems |
| Sind Schnittkanten beständig gegen die Bedingungen einer Küstenumgebung? | Nein | Relevante Korrosionsprüfungen, Detailprüfung und projektspezifische Materialauswahl |
| Erfüllt das Bedienfeld die Brandschutzanforderungen? | Nein | Erforderliche Produkt- oder Systembrandprüfungsnachweise für den Projektbereich |
Diese Abgrenzungen verhindern einen häufigen Fehler im Beschaffungswesen: die Übertragung eines einzelnen, praktischen Qualitätskontrollergebnisses auf eine allgemeine Aussage über die Plattenqualität. Ein Angebot für Aluminium-Verbundplatten (ACP) sollte den Nachweis der Beschichtungshaftung mit den anderen für die jeweilige Anwendung relevanten Eigenschaften kombinieren.
ASTM D3359 und ISO 2409 sind nicht austauschbar.
Beide Dokumente verwenden Schnitt- und Sichtprüfungen, unterscheiden sich jedoch in ihren Verfahren und Bewertungskonventionen. ASTM D3359 umfasst Methode A und Methode B. Laut Anwendungsbereich ist Methode A hauptsächlich für Beschichtungssysteme mit einer Gesamtdicke von über 125 µm vorgesehen, während Methode B hauptsächlich für Systeme mit einer Gesamtdicke von unter 125 µm gilt. Die gewählte Methode muss dem jeweiligen Beschichtungssystem und der maßgeblichen Norm entsprechen und darf nicht auf einer Regel eines anderen Gremiums basieren.
ISO 2409 verwendet ein sechsstufiges Klassifizierungssystem und legt ein Querschnittverfahren fest. Die offizielle ISO-Zusammenfassung weist zudem auf Anwendungsgrenzen hin; so ist das Verfahren beispielsweise nicht für Beschichtungen mit einer Gesamtdicke über 250 µm oder für strukturierte Beschichtungen geeignet. Da sich Prüfdetails und Klassifizierungsrichtlinien unterscheiden, sollte ein Käufer eine ASTM-Klassifizierung nicht in eine ISO-Klasse umrechnen, es sei denn, der Vertrag definiert ausdrücklich eine validierte Korrelation.
| Vergleichspunkt | ASTM D3359 | ISO 2409 |
|---|---|---|
| Zweck der Veröffentlichung | Bewertung der Haftung relativ duktiler Beschichtungsfilme auf metallischen Substraten durch Abkleben von Schnittkanten | Beurteilung der Beständigkeit von Lack- oder Farbbeschichtungen gegen Ablösung nach einem rechtwinkligen Gitterschnitt |
| Gemeinsame Ergebnisrichtung | Eine höhere Klassifizierung ist besser; 5B ist die höchste ASTM-Bewertung. | Eine niedrigere Klassifizierung ist besser; Klasse 0 ist die beste ISO-Klassifizierung. |
| Methodenwahl | Methode A oder B hängt primär von der Dicke des Beschichtungssystems und dem vereinbarten Verfahren ab. | Schnittabstand und -verfahren hängen von der Beschichtungsdicke, dem Substrat und dem Standard ab. |
| Bedeutung des Ergebnisses | Visueller Indikator dafür, dass ein Mindesthaftungsgrad erreicht oder überschritten wurde. | Empirische Klassifizierung des Trennungswiderstands, keine Kraftmessung |
| Lassen sich die Zahlen direkt umrechnen? | Eine automatische Eins-zu-Eins-Umrechnung sollte nicht angenommen werden; geben Sie die ursprüngliche Methode und Bewertung an. | |
Die umgekehrte Bewertungsrichtung wird leicht übersehen. „5B“ ist nach ASTM D3359 günstig, während „Klasse 5“ nach ISO 2409 ungünstig ist. Ein Bericht, der lediglich die Zahl „5“ ohne Nennung der Norm angibt, ist unvollständig und kann einen falschen Eindruck vom tatsächlichen Ergebnis erwecken.
Warum Testvariablen wichtig sind
Die Gitterschnittprüfung erfordert eine kontrollierte Durchführung. ASTM nennt insbesondere die Schulung des Bedieners, das Verhalten des Klebebands, den Abtragwinkel, die Abtragsgeschwindigkeit, die Temperatur und die relative Luftfeuchtigkeit als Faktoren, die die Ergebnisse beeinflussen können. Ein stumpfes Schneidwerkzeug kann eher reißen als schneiden. Ein falscher Abstand kann die zu prüfende Fläche verändern. Ungleichmäßiger Klebebanddruck oder eine ungleichmäßige Wartezeit erschweren den Vergleich wiederholter Prüfungen.
Der Zustand der Probe ist ebenfalls entscheidend. Ein frisch beschichteter Laborcoupon, eine ausgehärtete Produktionsplatte, eine gealterte Probe und eine aus einem Projekt entnommene Platte beantworten unterschiedliche Fragen. Käufer sollten festlegen, welche Probe das vertraglich vereinbarte Produkt repräsentiert. Wurde die Prüfung durch Eintauchen in Wasser, Feuchtigkeit, Kochen in Wasser, Bewitterung oder einen anderen Konditionierungsschritt durchgeführt, muss der Bericht diese Abfolge und die Zeitspanne zwischen Konditionierung und Auswertung angeben.
Bei mehrschichtigen Lackierungen kann es zu Ablösungen zwischen den einzelnen Schichten kommen. Die beobachtete Bruchstelle sollte nach Möglichkeit dokumentiert werden: Decklack-Grundierung, Grundierung-Vorbehandlung, Lack-Aluminium oder Kohäsionsriss innerhalb einer Schicht. Dieselbe visuelle Beurteilung kann unterschiedliche Ursachen verschleiern und somit zu unterschiedlichen Korrekturmaßnahmen führen.
Wie man die Bewertung richtig liest, ohne sie zu überbewerten
Beginnen Sie mit der Ausrichtung des Maßstabs und lesen Sie anschließend die schriftliche Beschreibung und die in der geltenden Norm geforderten Abbildungen. Beurteilen Sie das Ergebnis nicht anhand eines einzelnen vergrößerten Fotos, ohne die Schnittgröße, die Beleuchtung, die Vergrößerung oder die ordnungsgemäße Entfernung loser Rückstände gemäß der vorgegebenen Vorgehensweise zu kennen.
| Beobachteter Zustand | ASTM-Berichtspflicht | ISO-Berichtsrichtung | Auslegung des Beschaffungswesens |
|---|---|---|---|
| Schnittkanten bleiben im Wesentlichen sauber, ohne dass nennenswerter Abtrag erforderlich ist. | Im oberen Bereich der B-Skala | Im unteren Bereich der Klassenskala | Nur dann günstig, wenn die festgelegten Akzeptanzkriterien und -verfahren erfüllt sind |
| An Kreuzungspunkten oder Schnittkanten bilden sich kleine Absplitterungen. | Die Bewertung sinkt | Die Klasse rückt nach oben | Vergleichen Sie die tatsächlich betroffene Fläche und Beschreibung mit der vertraglich festgelegten Grenze. |
| Die Ablösung breitet sich entlang von Einschnitten oder in Rasterquadrate aus. | Weitere Abwärtsbewegung | Weitere Aufwärtsbewegung | Untersuchung der Probenvorbereitung, Aushärtung, Vorbehandlung, Beschichtungsschichten und Testdurchführung |
| Große Teile des Gitters werden entfernt | Richtung 0B | Auf dem Weg zur Klasse 5 | Ungünstig; betroffenes Material bis zur Einigung über die weitere Verwendung unter Quarantäne stellen. |
Diese Richtlinie verzichtet bewusst auf die Annahme einer numerischen Entsprechung zwischen Normen. Die maßgeblichen Definitionen und Abbildungen sind in der lizenzierten Norm enthalten. Projektspezifikationen sollten das genaue Dokument, die Ausgabe, die erforderliche Bewertung und die jeweilige Konditionierungssequenz angeben.
Was ein ACP-Prüfbericht enthalten sollte
Ein aussagekräftiger Prüfbericht ermöglicht es einer anderen qualifizierten Person, die Prüfergebnisse zu identifizieren und zu beurteilen, ob die Anforderungen der Anschaffung erfüllt sind. Ein alleiniges „Bestanden“ ist nicht nachvollziehbar. Fordern Sie daher mindestens die Kennzeichnung des Prüfpanels oder -coupons, die Produktionschargen- oder Losnummer, die Aluminiumoberfläche, die Beschichtungsfamilie, Farbe und Oberflächenbeschaffenheit, gegebenenfalls die Schichtdicke des Beschichtungssystems, die Probenvorbereitung, die Aushärtung oder Konditionierung, das Prüfdatum und die maßgebliche Norm an.
Die Methodenbeschreibung sollte Angaben zu Schneidegerättyp, Anzahl und Abstand der Schnitte, gegebenenfalls Kennzeichnung des Klebebands, Anbringungs- und Entfernungsverfahren, Umgebungsbedingungen, Bediener, Einzelmesswerte, Endklassifizierung und Fotos enthalten. Bei Verwendung einer nicht standardkonformen Variante ist diese deutlich zu kennzeichnen, anstatt das Ergebnis als vollständige Normkonformität darzustellen.
Die Akzeptanzkriterien müssen vor der Prüfung festgelegt werden. Sie können aus einer anerkannten Produktspezifikation, den Anforderungen des Beschichtungslieferanten, einer Projektspezifikation oder einem Lieferantenvertrag stammen. Das Labor meldet die ermittelte Klassifizierung; die zuständige Projektpartei entscheidet anhand des korrekten Kriteriums über die Abnahme.
Checkliste für Käufer vergleichbarer Angebote
| Berichtsfeld | Warum es wichtig ist | Käuferaktion |
|---|---|---|
| Standard- und Edition | Methoden und Formulierungen können sich zwischen den Ausgaben ändern. | Verlangen Sie die vollständige Bezeichnung, nicht nur „Klebebandtest“. |
| Methode und Schnittabstand | Das Verfahren muss der Dicke des Beschichtungssystems angepasst sein. | Vergleichen Sie dies mit dem angegebenen Beschichtungsaufbau. |
| Proben- und Chargenidentität | Ein allgemeiner Coupon gilt möglicherweise nicht für die bestellten Panels. | Verknüpfen Sie die Probe mit der Bestellung oder dem Prüflos. |
| Beschichtungsfamilie und Oberflächenbehandlung | Das Adhäsionsverhalten kann je nach Gesamtsystem variieren. | Harzfamilie, Farbe, Glanz und Oberflächeneffekt aufeinander abstimmen |
| Konditionierungs- und Testumgebung | Feuchtigkeit, Temperatur und Erholungszeit können die Ergebnisse beeinflussen. | Vergleiche ähnliche Sequenzen |
| Einzelbeobachtungen | Ein Durchschnittswert kann ein unakzeptables Beispiel verschleiern. | Überprüfen Sie jedes Panel- oder Coupon-Ergebnis. |
| Annahmekriterium | Eine Bewertung hat ohne eine Begrenzung keine Bedeutung als „bestanden/nicht bestanden“. | Das Kriterium vor der Produktionsprüfung einfrieren |
| Fotos und das abgebrochene Flugzeug | Sie unterstützen die Diagnose und Rückverfolgbarkeit. | Bewahren Sie die Originalbilder zusammen mit dem Testprotokoll auf. |
Verwenden Sie beim Lieferantenvergleich dieselben Felder. Wenn Lieferant A nach Konditionierung eines Produktionspanels die ASTM D3359-Methode B angibt, während Lieferant B nach ISO 2409 auf einem unkonditionierten Labormuster zertifiziert ist, lassen sich die beiden Werte nicht direkt vergleichen. Bitten Sie beide Lieferanten, Angebote für eine vereinbarte Anforderung abzugeben.
Wo der Test in die ACP-Qualitätskontrolle gehört
Die Gitterschnittprüfung eignet sich am besten als ein Kontrollpunkt in einem dokumentierten Qualitätskontrollplan. Vor der Serienproduktion sollte das Projektteam die Beschichtungsfamilie, Farbe, Glanz, Oberflächeneffekt, Aluminiumlegierung bzw. Härtegrad (falls spezifiziert), Vorbehandlungsanforderungen und das freigegebene Muster festlegen. Während der Produktion sollten die Prüfmuster der jeweiligen Charge zugeordnet werden. Bei der Auslieferung sollte die Inspektionsverpackung alle Abweichungen und deren weitere Vorgehensweise dokumentieren.
Die Wareneingangsprüfung sollte die Beschichtung auch vor Fehlinterpretationen schützen. Paneele, die nass, extrem kalt, verunreinigt, verbogen oder beim Auspacken beschädigt wurden, entsprechen möglicherweise nicht dem Werkszustand. Befolgen Sie ein schriftliches Wareneingangsverfahren, dokumentieren Sie den Zustand der Verpackung und lassen Sie die Proben vor der Bewertung die vereinbarte Testumgebung erreichen. Alcadex-Käufer können die ACP-Checkliste für die Wareneingangsprüfung verwenden , um diese Aufzeichnungen zu organisieren.
Bei einem fehlgeschlagenen Test darf die beschädigte Stelle nicht sofort erneut bearbeitet werden, bis ein positives Ergebnis erzielt wird. Die betroffene Charge ist zu isolieren, das Gerät und die Verbrauchsmaterialien sind zu überprüfen, die Ausführung durch den Bediener ist zu kontrollieren, Aushärtung und Konditionierung sind zu überprüfen, Rückstellmuster sind zu untersuchen und eine statistisch aussagekräftige Wiederholungsprüfung ist zu vereinbaren. Wiederholte Fehler können eine Untersuchung der Oberflächenvorbereitung, Vorbehandlung, Grundierung, Decklackierung, Ofenbedingungen oder Verunreinigungen erforderlich machen.
Häufige Fehler bei der Berichterstattung
- Die Norm wird weggelassen. Eine bloße Angabe wie „Klasse 0“ oder „5“ kann missverstanden werden, da die ASTM- und ISO-Skalen in entgegengesetzte Richtungen verlaufen.
- Man nennt es Bindungsstärke. Der Test liefert eine visuelle Bewertung, keinen Kraftwert.
- Prüfung einer nicht repräsentativen Stichprobe. Ein generischer Farbchip gibt nicht das Ergebnis für die bestellte Produktionscharge wieder.
- Die Gesamtschichtdicke wird außer Acht gelassen. Die Wahl der Methode und des Schnittabstands muss zum zu prüfenden System passen.
- Vergleich verschiedener Konditionierungssequenzen. Die Ergebnisse im Ausgangszustand und nach der Belichtung beantworten unterschiedliche Fragen.
- Ein einziger Test für die gesamte ACP-Baugruppe. Die Haftung der Beschichtung ersetzt nicht die Kernbindung, die Beständigkeit gegen Feuer, die Witterungseinflüsse oder die Korrosionsbeständigkeit.
- Wir berichten nur über die besten Messwerte. Die einzelnen Beobachtungen und der festgelegte Stichprobenplan sollten sichtbar bleiben.
Häufig gestellte Fragen
Ist 5B immer ein gutes Ergebnis bei einer ACP-Beschichtung?
Es handelt sich um die höchste Klassifizierung nach ASTM D3359 B, die jedoch nur dann aussagekräftig ist, wenn der Bericht der vorgegebenen ASTM-Methode korrekt entspricht und die Probe das bestellte Beschichtungssystem repräsentiert. Sie belegt nicht jede andere Leistungseigenschaft von Aluminium-Verbundplatten.
Entspricht ISO-Klasse 5 der ASTM-Klasse 5B?
Nein. Die Skalen sind umgekehrt: Eine niedrigere ISO-2409-Klasse ist günstiger, ebenso wie eine höhere ASTM-D3359-B-Klassifizierung. Vergleichen Sie die Zahlen nicht ohne den entsprechenden Standard.
Kann an einer fertigen ACP-Platte eine Kreuzschraffurprüfung durchgeführt werden?
Ja, die beschichtete Aluminiumoberfläche kann geprüft werden, sofern die gewählte Norm und das Verfahren anwendbar sind. Da die Prüfung an der Schnittstelle zerstörend ist, verwenden Sie einen zugelassenen Prüfkörper, eine Probe oder einen Testbereich und dokumentieren Sie genau, was geprüft wurde.
Bestätigt das Ergebnis den Beschichtungstyp (PVDF oder PE)?
Nein. Es bewertet die Beständigkeit gegen Trennung unter dem gewählten Verfahren; es identifiziert nicht die Harzchemie. Die Identität der Beschichtung erfordert eine nachvollziehbare Produktionsdokumentation und gegebenenfalls eine geeignete Analysemethode.
Sollte jede Sendung getestet werden?
Die Prüfhäufigkeit sollte sich aus dem vereinbarten Prüfplan, der Produktspezifikation und dem Risikoniveau ergeben. Chargen, Stichprobenanzahlen, Abnahmekriterien und Wiederholungsprüfregeln sollten vor Produktionsbeginn und nicht erst nach einem strittigen Ergebnis festgelegt werden.
Letzter Imbiss
Die Gitterschnittprüfung ist ein praktisches Screening-Verfahren zur Bestimmung der Haftung von Aluminium-Verbundplattenbeschichtungen, sofern Methode, Probe und Akzeptanzkriterien kontrolliert werden. Die Bewertung ist als Klassifizierung und nicht als universeller Festigkeitswert zu verstehen. Geben Sie die genaue ASTM- oder ISO-Norm an, bewahren Sie die Originalskala auf, dokumentieren Sie alle Einflussfaktoren und kombinieren Sie das Ergebnis mit den anderen für die Plattenanwendung erforderlichen Nachweisen.
Für ein Angebot oder eine technische Datenschutzerklärung senden Sie Alcadex bitte die Beschichtungsspezifikation, Farbe, Oberflächenbeschaffenheit, den vorgesehenen Anwendungsbereich, das maßgebliche Prüfverfahren und die erforderliche Abnahmeklasse. Kontaktieren Sie Alcadex , um die angeforderte Dokumentation vor Produktionsbeginn genau auf die ACP-Konfiguration abzustimmen.