01 agosto Fabricación de paneles compuestos de aluminio (ACP): fresado CNC, ranurado y tolerancias.
La fabricación de paneles compuestos de aluminio (ACP) consiste en la transformación controlada de paneles planos de aluminio en piezas listas para su instalación mediante corte, fresado CNC, ranurado en V, perforación, plegado e inspección según planos aprobados. El resultado más importante no es simplemente un corte limpio, sino un casete o componente terminado cuyas dimensiones, posición de la ranura, geometría del plegado, orientación de la superficie y puntos de fijación coinciden con los del sistema de fachada o interior.
Un proceso fiable comienza antes de que la fresadora se ponga en marcha. El fabricante debe conocer la composición del panel, el espesor de la lámina de aluminio, el tipo de núcleo, la cara del recubrimiento, el acabado direccional o granulado, la dirección de la película protectora, la geometría final de la pieza y las tolerancias acordadas. Si estos datos son incompletos, incluso un equipo CNC de alta precisión puede producir repetidamente piezas incorrectas.
¿Qué incluye la fabricación de ACP?
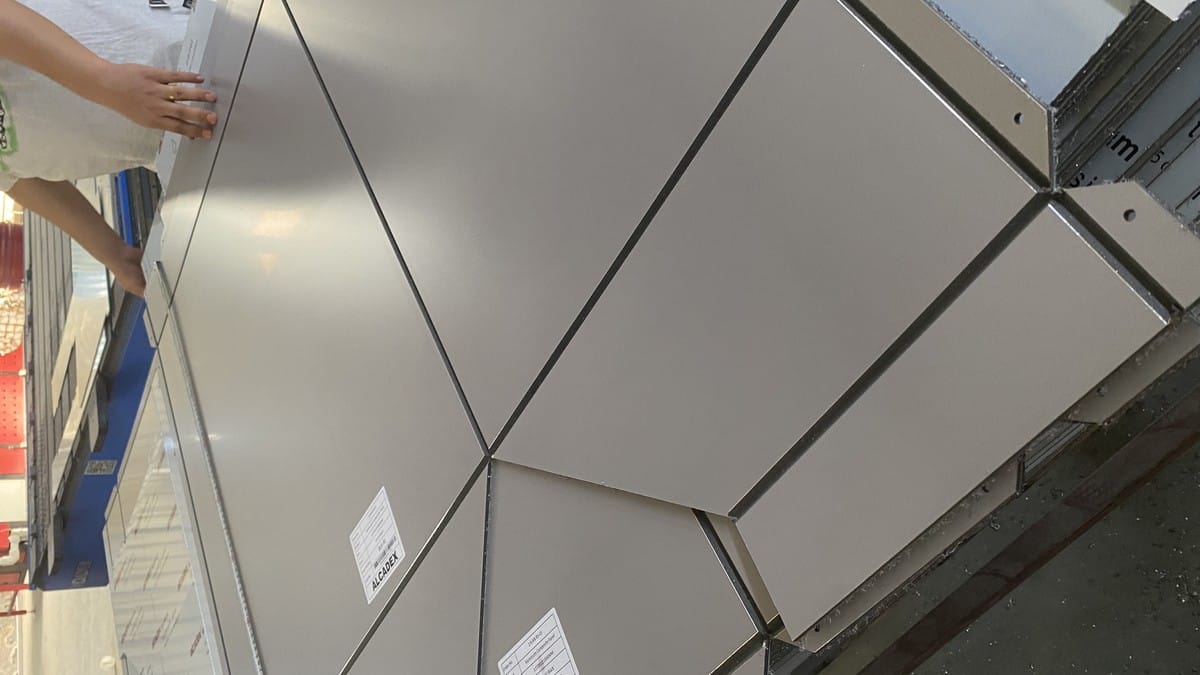
La fabricación de paneles compuestos de aluminio (ACP) puede incluir corte recto, corte de contorno, fresado, ranurado en V, ranurado, perforación, muescas, plegado, refuerzo de esquinas, fijación de rigidizadores y ensamblaje de casetes. La secuencia exacta depende de si el panel se convertirá en una superficie plana para letreros, un panel de pared interior, una bandeja, un revestimiento de columna o un casete para fachada ventilada exterior.
El material debe verificarse primero con respecto al pedido y al plano de fabricación. Un plano que solo identifique el tamaño visible del panel no es suficiente. El fabricante también necesita conocer las profundidades de retorno, las líneas de plegado, la ubicación de las juntas, las zonas de fijación, los recortes, los bordes de referencia, la dirección del acabado, los números de pieza y cualquier tolerancia requerida por el método de conformado elegido.
Comparación entre fresado CNC, ranurado en V y corte.
Estas operaciones están relacionadas, pero cumplen funciones diferentes. El fresado CNC describe la eliminación controlada de material a lo largo de una trayectoria programada. El ranurado en V crea un canal controlado para que el panel pueda plegarse. El corte separa el panel en todo su espesor. Una sola máquina CNC puede realizar las tres operaciones cambiando las herramientas y las trayectorias.
| Operación | Propósito primario | Controles críticos | Verificación típica |
|---|---|---|---|
| Corte de profundidad completa | Separe los espacios en blanco o cree los esquemas finales. | Punto de referencia, margen de corte, soporte de borde y control de rebabas | Longitud, anchura, diagonal y calidad de los bordes |
| Fresado de contornos CNC | Crea curvas, aberturas, muescas y piezas complejas. | Diámetro de la herramienta, compensación, sujeción y anidamiento. | Plantilla de perfil, posición del orificio y orientación de la pieza |
| ranurado en V | Retire el material central para crear una línea de pliegue. | Profundidad de la ranura, material residual, ángulo de la herramienta y línea central | Pliegue de prueba, radio interno y estado de la piel externa |
| Perforación o ranurado | Crear puntos de fijación o ajuste | Tamaño del orificio, distancia al borde e intención de movimiento térmico | Verificación del calibre y posición desde el punto de referencia aprobado. |
| Plegable | Devoluciones de formularios, bandejas y casetes | Dirección de plegado, secuencia, soporte y radio mínimo | Inspección de la profundidad, la escuadra, la curvatura y la superficie del acabado final |
Por qué la ranura controla el pliegue
Una ranura en V elimina la mayor parte del núcleo y deja una sección residual controlada bajo la capa exterior de aluminio. Esto permite que el panel se doble siguiendo una línea predecible. Si la ranura es demasiado superficial, queda un exceso de núcleo y el pliegue puede resultar difícil, redondeado o con dimensiones imprecisas. Si es demasiado profunda, la capa exterior o la línea de unión pueden dañarse, debilitando la esquina o creando una línea visible en el acabado.
No existe una profundidad de ranura universal que deba copiarse en todos los planos. El ajuste correcto depende del espesor total del panel, el espesor de la lámina de aluminio, el comportamiento del núcleo, la geometría de la herramienta, el radio interior previsto, el sistema de recubrimiento y las instrucciones de fabricación del fabricante. El taller debe validar el ajuste con el material de producción real, no solo con un panel de desecho.
El desgaste de la herramienta también es importante. Una fresa desgastada puede generar calor, dañar el núcleo, dejar virutas en la ranura o alterar la geometría efectiva. Para piezas repetidas, la primera muestra debe doblarse y medirse antes de comenzar la producción en serie. Posteriormente, se realizan comprobaciones periódicas para detectar el desgaste de la herramienta o cualquier movimiento en la configuración de la máquina.
Establezca tolerancias alrededor de la pieza terminada
Un error común es inspeccionar únicamente la pieza plana fresada. El sistema instalado utiliza el casete plegado, por lo que la pieza terminada debe ser el resultado determinante. La posición de la ranura, el espesor residual, la recuperación elástica del material, la secuencia de plegado, la profundidad de retorno y los detalles de las esquinas pueden influir en las dimensiones finales.
Por lo tanto, las tolerancias deben asignarse según la función. La línea de unión visible puede requerir un control más estricto que un retorno oculto. Un orificio de posicionamiento puede necesitar un control de posición más preciso que un orificio de movimiento ranurado. El conjunto completo también requiere suficiente ajuste para absorber variaciones razonables del edificio y del subchasis sin forzar los paneles a su posición.
| Característica | Método de control | Por qué importa | Record |
|---|---|---|---|
| Tamaño total del cassette | Medir desde el punto de referencia aprobado después de plegar | Controla la alineación de las juntas y el ajuste del módulo. | Informe de primera toma y muestreo |
| Profundidad de retorno | Verificar en varios puntos | Afecta la posición del soporte y el plano del panel. | Hoja de inspección de piezas |
| Cuadratura | Compare diagonales o utilice un accesorio | Evita las juntas cónicas | primer récord |
| Posición del agujero o ranura | Calibrar desde los mismos bordes de referencia utilizados por la máquina CNC. | Controles que fijan la alineación y el margen de movimiento. | Resultado del medidor o verificación de coordenadas |
| Dirección de la superficie | Compruebe las flechas, las etiquetas y la orientación de anidamiento. | Evita la aparición de sombras visibles o la inversión de la veta. | Mapa y etiqueta anidados |
| Planitud y torsión | Inspeccione sobre un soporte plano conocido. | Controla la reflexión y el aspecto final de la fachada. | Inspección de liberación |
Un flujo de trabajo de fabricación controlado
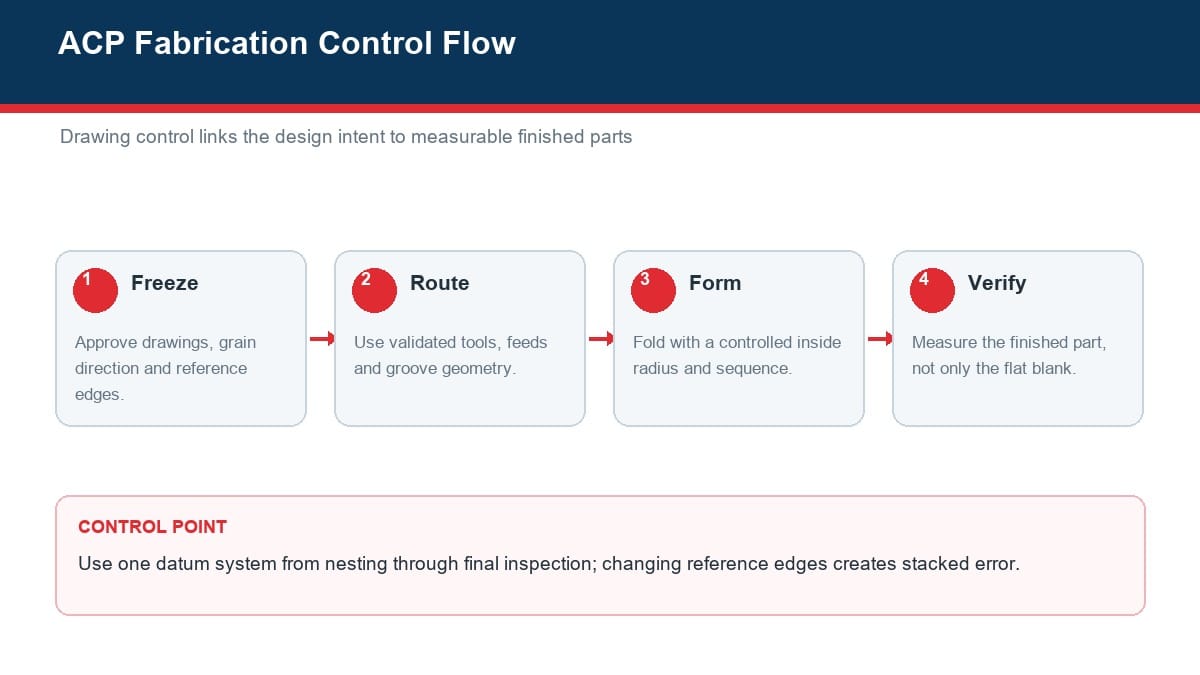
1. Congelar el dibujo y el sistema de referencia.
Elabore un plano de fabricación controlado con un número de revisión. Identifique la cara frontal, la dirección del acabado, el número de pieza, los bordes de referencia, el tamaño de la pieza plana, las líneas de plegado, los retornos, los recortes, los agujeros, las ranuras y las características de inspección. Si el equipo de instalación y la fábrica utilizan bordes de referencia diferentes, las dimensiones pueden parecer correctas individualmente, mientras que los módulos ensamblados varían.
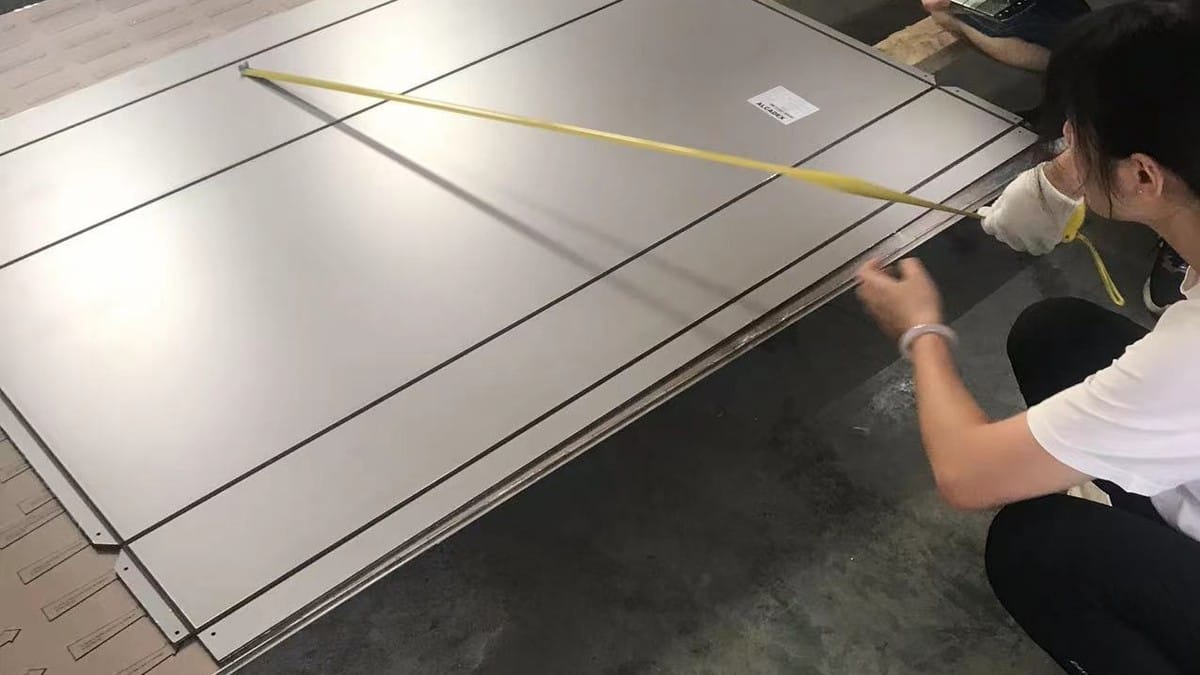
2. Confirmar el material y crear una primera pieza.
La hoja de producción debe coincidir con el pedido: espesor total, espesor de la capa exterior, tipo de núcleo, recubrimiento, color, brillo, lote, película protectora y dimensiones. Realice la primera pieza con el programa y las herramientas previstos. Pliegue la pieza siguiendo la secuencia planificada y, a continuación, inspeccione la geometría y la superficie finales antes de autorizar la producción completa.
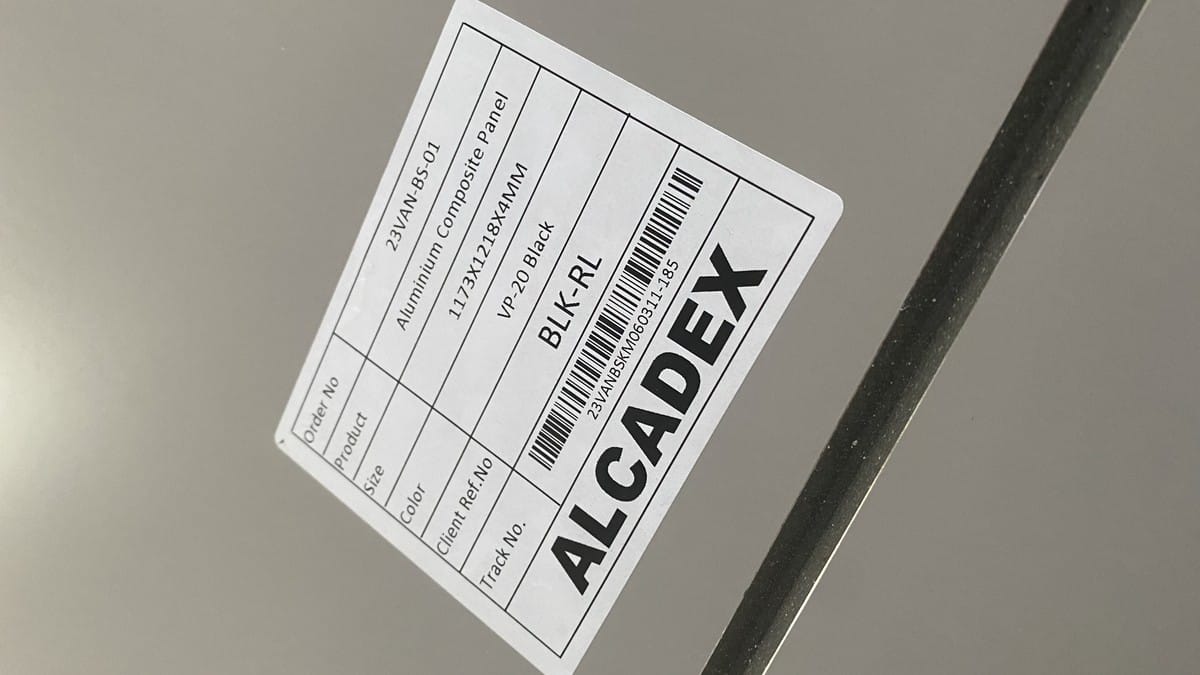
3. Controlar el enrutamiento y la manipulación
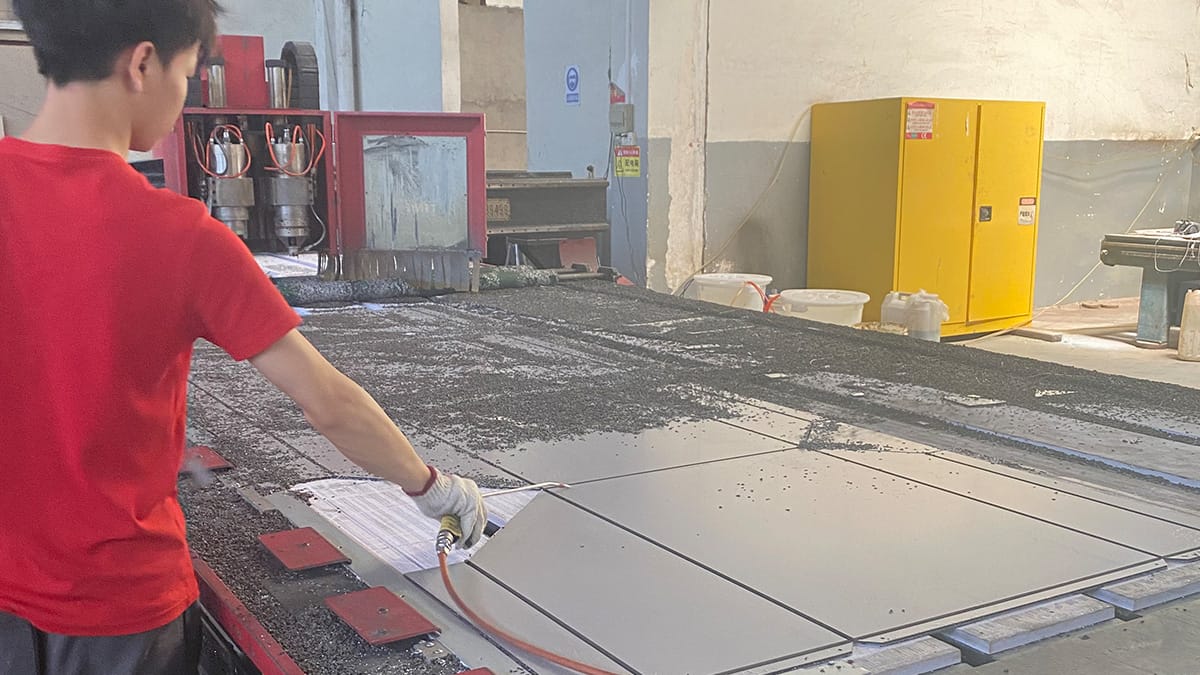
Mantenga la lámina completamente apoyada y asegurada. Las virutas debajo de un panel pueden dañar el acabado; una sujeción deficiente puede mover la pieza durante el fresado. Verifique el estado de la herramienta, la configuración del husillo, el avance, la profundidad, la extracción y la orientación de anidamiento. Proteja las piezas terminadas de virutas de metal, bordes afilados, arrastres y apilamiento mixto.
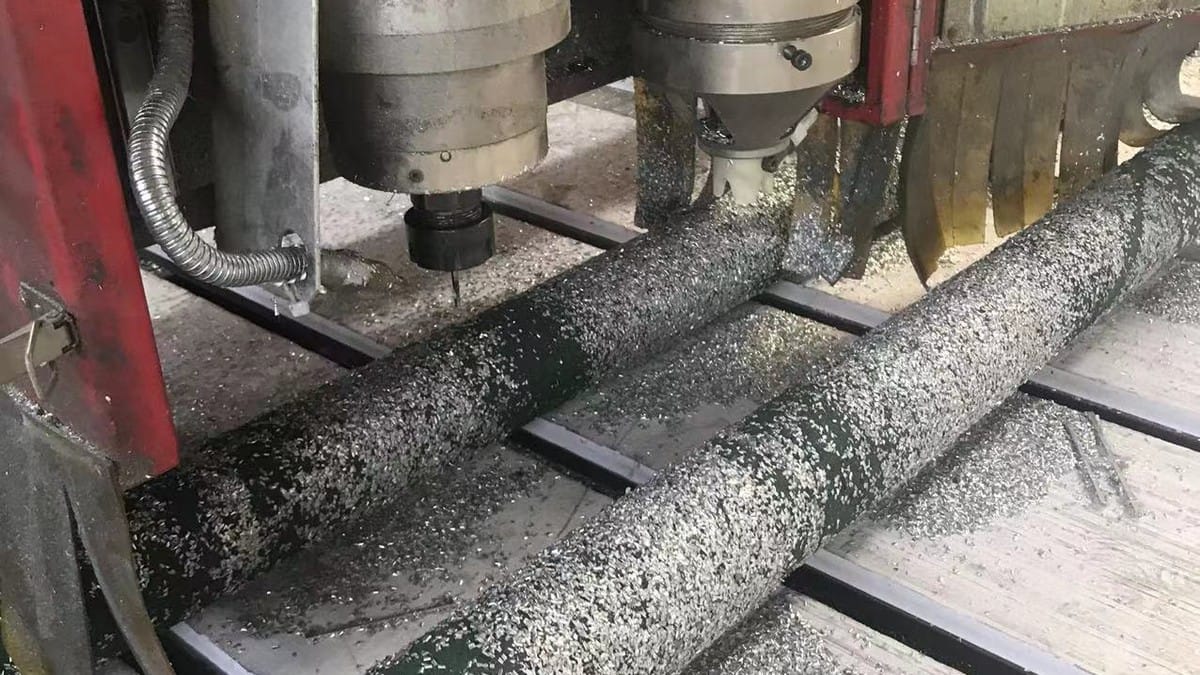
4. Formar una secuencia repetible
Algunos casetes no se pueden plegar en un orden arbitrario, ya que un retorno puede obstruir el siguiente. Defina la secuencia, sujete la cara de acabado y utilice fijaciones cuando la repetibilidad sea importante. No golpee directamente sobre una cara revestida. Después del conformado, inspeccione la calidad de las esquinas, la profundidad del retorno, la perpendicularidad, la curvatura y cualquier marca superficial localizada.
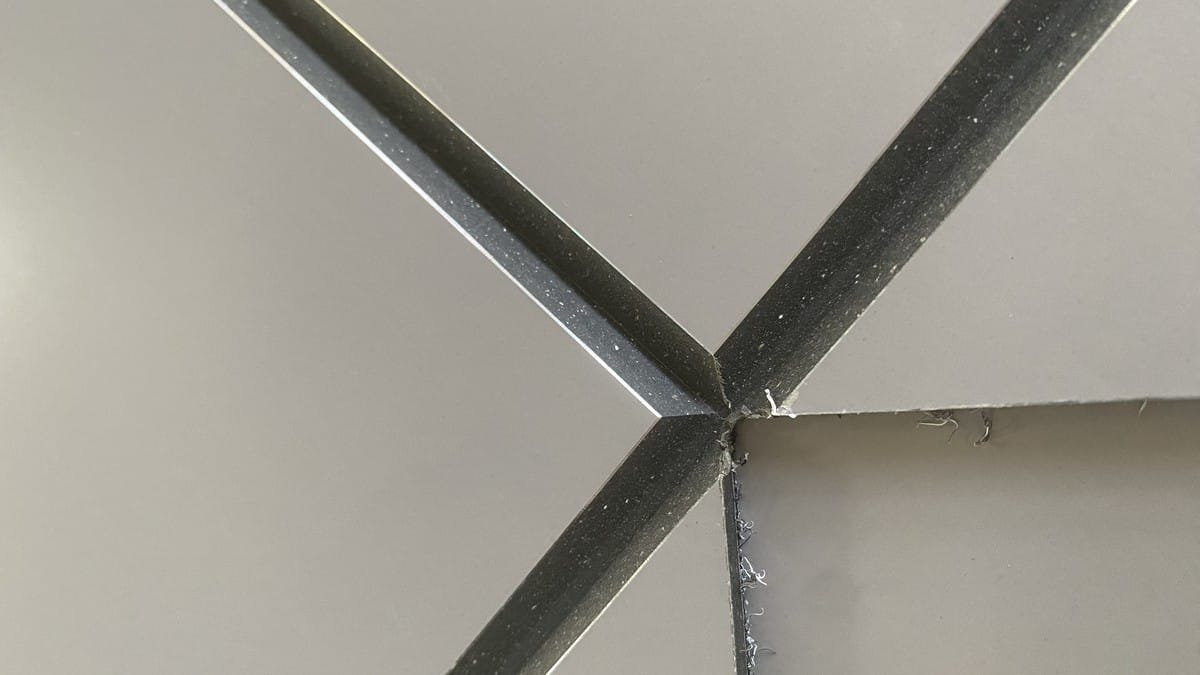
5. Identificar, empacar y liberar
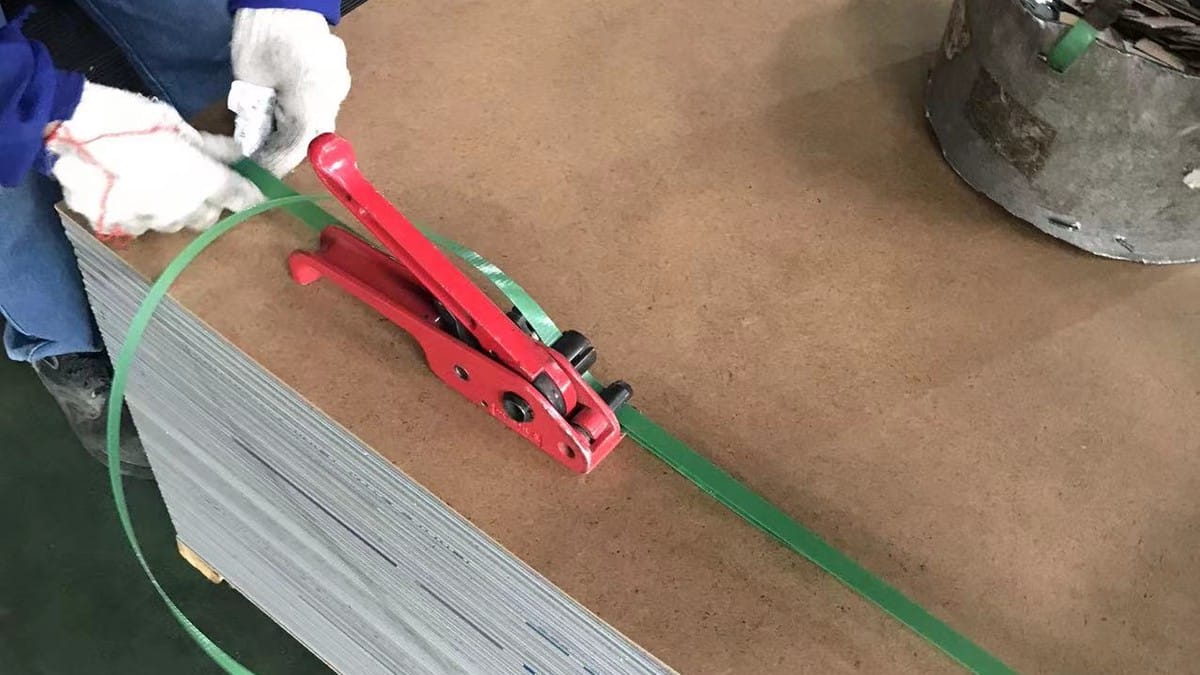
Mantenga la identidad de las piezas desde el anidamiento hasta el embalaje. Las etiquetas deben vincular cada componente con el plano, la zona de la fachada, la dirección del acabado y el lote. Empaque los componentes fabricados con separadores compatibles y protección de bordes. Suéltelos solo después de que se hayan completado los registros de inspección y se hayan tomado las decisiones sobre cualquier no conformidad.
¿Qué causa que las piezas ACP sean inexactas?
Los problemas dimensionales suelen deberse a una serie de pequeñas decisiones, más que a una avería grave de la máquina. Las causas típicas incluyen un dibujo obsoleto, un punto de referencia incorrecto, una compensación de herramientas errónea, el movimiento de la chapa, la desviación de la profundidad de la ranura, el desgaste de las fresas, una secuencia de plegado incorrecta, métodos de medición inconsistentes o la mezcla de dimensiones nominales y finales.
Los defectos superficiales siguen una cadena de causas distinta pero interrelacionada. Desconchones bajo la lámina, soportes sucios, calor excesivo, apilamiento descuidado, retirada prematura de la película, cintas incompatibles o arrastre de piezas terminadas pueden convertir una pieza dimensionalmente correcta en una pieza rechazada. Un plan de control práctico considera la apariencia como un requisito de liberación medible, no como una revisión cosmética final.
Qué incluir en una solicitud de cotización para la fabricación de paneles compuestos de aluminio (ACP).
Una solicitud de cotización clara evita que los proveedores ofrezcan precios diferentes para distintos alcances. Indique si se requieren solo láminas, piezas precortadas, piezas fresadas, casetes plegados o paneles completamente ensamblados. Adjunte planos de control e identifique los documentos de inspección y embalaje necesarios.
| Artículo de RFQ | Información a proporcionar | Confirmación del proveedor |
|---|---|---|
| Especificación del panel | Espesor, piel, núcleo, recubrimiento, color, brillo y dirección del acabado | Estructura exacta de la producción y alternativas permitidas |
| Alcance de fabricación | Corte, fresado, taladrado, plegado, ensamblaje y accesorios | Operaciones incluidas y trabajos subcontratados |
| Dibujos | Dimensiones planas y acabadas controladas por revisión | Revisión de planos y comentarios sobre la viabilidad de fabricación |
| Tolerancias | Límites funcionales para componentes terminados | Método de medición y frecuencia de muestreo |
| Identificación | Etiquetas de pieza, elevación, lote y dirección | Formato de etiquetas y plan de trazabilidad |
| Empaque | Secuencia de piezas, separadores, límites de cajas y modo de envío | Instrucciones de diseño y manipulación del embalaje |
Preguntas frecuentes
¿Se puede fresar el panel compuesto de aluminio (ACP) con herramientas comunes de carpintería?
Para algunos procesos de fabricación se puede utilizar equipo adecuado para trabajar la madera, pero la herramienta, la velocidad, el avance, el soporte, la extracción y los controles de seguridad deben coincidir con el panel en cuestión. Para la producción en serie, valide el método con el proveedor del material y realice una prueba.
¿Deben medirse las tolerancias antes o después del plegado?
Ambas comprobaciones pueden ser útiles, pero el componente plegado final debe controlar las dimensiones que afectan a la instalación. La inspección de la pieza plana por sí sola no puede revelar todos los efectos del proceso de conformado.
¿Garantiza el mecanizado CNC paneles idénticos?
No. El control numérico computacional (CNC) mejora la repetibilidad únicamente cuando se controlan los planos, el sistema de referencia, la programación, las herramientas, la sujeción, la identificación del material y la inspección. Además, puede corregir una configuración incorrecta con gran eficacia.
¿Puede permanecer puesta la película protectora durante la fabricación?
A menudo, la película protectora permanece en la superficie visible, pero es fundamental respetar su estado y las instrucciones del fabricante. Las astillas, el calor, los daños en la película o un almacenamiento prolongado pueden dejar marcas en la superficie o dificultar su eliminación.
Conclusión final
La fabricación de paneles compuestos de aluminio (ACP) de calidad transforma la intención del diseño en piezas terminadas con trazabilidad garantizada. Los controles esenciales incluyen un plano completo, un sistema de referencia único, material verificado, una configuración de ranurado y plegado validada, aprobación de la primera pieza, controles durante el proceso, inspección de la pieza terminada e identificación y embalaje cuidadosos. Los compradores que definen estos controles en la solicitud de cotización pueden comparar proveedores en igualdad de condiciones y reducir los costosos retrabajos durante la instalación.
Para la fabricación de paneles compuestos de aluminio (ACP) específicos para cada proyecto, opciones de fabricación y revisión de muestras, explore los paneles compuestos de aluminio de Alcadex o póngase en contacto con el equipo de Alcadex con sus planos y requisitos de rendimiento.