
03 septiembre Ensayo de adhesión por trama cruzada para recubrimientos de ACP
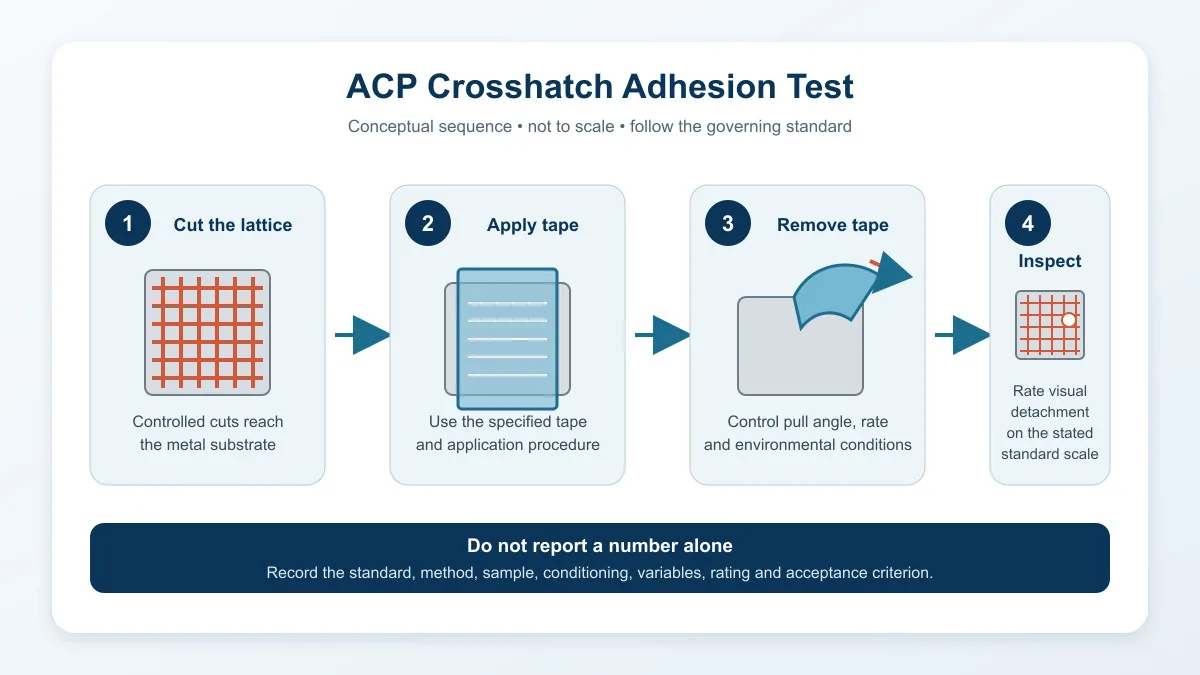
La prueba de adhesión por cuadrícula para recubrimientos de paneles compuestos de aluminio (ACP) es un método de evaluación comparativo: se realiza un corte en cuadrícula controlado a través del recubrimiento, se aplica y se retira cinta adhesiva sensible a la presión, y se evalúa visualmente el desprendimiento del recubrimiento en el área cortada. Esta prueba permite determinar si un sistema de recubrimiento cumple con una clasificación de adhesión acordada, pero no mide la resistencia de la unión en megapascales, no predice la vida útil de la fachada ni evalúa la unión entre la capa exterior de ACP y su núcleo.
Para los compradores, la pregunta clave no es simplemente si un proveedor afirma que la prueba de rayado cruzado fue superada. Un informe completo identifica la norma y edición de la prueba, el método, la muestra, el sistema de recubrimiento, el acondicionamiento, la herramienta de corte, la cinta, el resultado del operador y el criterio de aceptación. Sin este contexto, las calificaciones de dos cotizaciones podrían no ser comparables.
Lo que realmente evalúa la prueba
La prueba consiste en analizar una pequeña área dañada intencionalmente del recubrimiento orgánico sobre un sustrato metálico. El patrón de corte crea bordes donde, al retirar la cinta, puede observarse una adhesión débil entre capas o entre el recubrimiento y el metal. Por lo tanto, resulta útil para el control de producción, la cualificación del sistema de recubrimiento y la investigación de posibles problemas de adhesión.
La norma ASTM D3359 vigente para la evaluación de la adhesión mediante la prueba de cinta adhesiva abarca películas de recubrimiento relativamente dúctiles sobre sustratos metálicos. ASTM explica que el método indica si se ha alcanzado o superado un nivel mínimo de adhesión; no se trata de una medición de fuerza absoluta y no es sensible a pequeñas diferencias en niveles de adhesión elevados.
La norma ISO 2409:2020 describe un corte en ángulo recto a través de una capa de pintura o barniz hasta el sustrato. Asimismo, la ISO indica que el resultado empírico depende en parte de la adherencia, pero no constituye en sí mismo una medida de la misma. Esta distinción es importante siempre que se utilice un informe para verificar el cumplimiento de las especificaciones.
Lo que las pruebas de trama cruzada no demuestran
Un buen resultado en la prueba de rayado cruzado es valioso, pero su alcance es limitado. No determina la fuerza de desprendimiento del recubrimiento, la resistencia al pelado entre la capa de aluminio y el núcleo, la resistencia al rayado o la abrasión, la retención del color, la retención del brillo, la resistencia a la corrosión, la resistencia química, el comportamiento ante el fuego ni la durabilidad de un conjunto de pared instalado.
| Pregunta | ¿La prueba de trama cruzada puede solucionarlo? | ¿Qué se puede necesitar en su lugar? |
|---|---|---|
| ¿El recubrimiento resiste la separación alrededor de los cortes controlados? | Sí, como clasificación visual según el método indicado. | Registre la norma, el procedimiento y la clase de aceptación. |
| ¿Cuál es la resistencia de la unión del recubrimiento en MPa? | No | Un método de adhesión cuantitativo acordado, como una prueba de desprendimiento cuando corresponda. |
| ¿Está la capa de aluminio firmemente adherida al núcleo de panel compuesto de aluminio (ACP)? | No | Pruebas de resistencia al despegue o de adherencia del panel compuesto de aluminio (ACP) según la especificación del producto aplicable. |
| ¿El color y el brillo resistirán la exposición al exterior? | No | Evidencia de resistencia a la intemperie, color y retención de brillo para el sistema de recubrimiento especificado. |
| ¿Los bordes cortados resistirán un entorno costero? | No | Pruebas de corrosión pertinentes, revisión detallada y selección de materiales específicos para el proyecto. |
| ¿El panel cumple con los requisitos de seguridad contra incendios? | No | Evidencia requerida de prueba de fuego del producto o sistema para la jurisdicción del proyecto. |
Estos límites evitan un error común en los procesos de adquisición: convertir un resultado de control de calidad conveniente en una afirmación general sobre la calidad del panel. La documentación presentada para un panel compuesto de aluminio (ACP) debe combinar la evidencia de la adhesión del recubrimiento con las demás propiedades relevantes para la aplicación específica.
Las normas ASTM D3359 e ISO 2409 no son intercambiables.
Ambos documentos utilizan cortes y examen visual, pero presentan procedimientos y convenciones de clasificación diferentes. La norma ASTM D3359 incluye el Método A y el Método B. En su alcance publicado se indica que el Método A está destinado principalmente a sistemas de recubrimiento con un espesor total superior a 125 µm, mientras que el Método B está destinado principalmente a sistemas con un espesor inferior a 125 µm. El método seleccionado debe ajustarse al sistema de recubrimiento real y a la edición vigente, y no a una regla copiada de un panel ajeno.
La norma ISO 2409 utiliza un sistema de clasificación de seis pasos y especifica un procedimiento de corte transversal. El resumen oficial de la ISO también señala las limitaciones de aplicación, indicando que el método no es adecuado para recubrimientos con un espesor total superior a 250 µm ni para recubrimientos texturizados. Dado que los detalles de las pruebas y las instrucciones de clasificación difieren, el comprador no debe convertir una clasificación ASTM a una clase ISO a menos que el contrato defina explícitamente una correlación validada.
| punto de comparación | ASTM D3359 | ISO 2409, |
|---|---|---|
| Propósito de la publicación | Evaluación de la adhesión de películas de recubrimiento relativamente dúctiles a sustratos metálicos mediante cortes con cinta adhesiva. | Evaluación de la resistencia de los recubrimientos de pintura o barniz a la separación después de un corte de celosía en ángulo recto. |
| Dirección de resultados comunes | Una clasificación más alta es mejor; 5B es la calificación ASTM más alta. | Una clasificación más baja es mejor; la clase 0 es la mejor clasificación ISO. |
| Elección del método | El método A o B depende principalmente del espesor del sistema de recubrimiento y del procedimiento acordado. | El espaciado y el procedimiento de corte dependen del espesor del recubrimiento, el sustrato y el estándar. |
| Significado del resultado | Indicador visual de que se alcanzó o superó un nivel mínimo de adhesión. | Clasificación empírica de la resistencia a la separación, no una medición de fuerza. |
| ¿Se pueden convertir directamente los números? | No se debe asumir una conversión automática uno a uno; informe el método y la calificación originales. | |
La inversión en la dirección de la clasificación es especialmente fácil de pasar por alto. Según la norma ASTM D3359, la clasificación "5B" es favorable, mientras que según la norma ISO 2409, la "clase 5" es desfavorable. Un informe que solo indica el número "5" sin especificar la norma está incompleto y puede generar una impresión contraria al resultado real.
Por qué importan las variables de prueba
Las pruebas de rayado cruzado dependen de una ejecución controlada. ASTM identifica específicamente la capacitación del operador, el comportamiento de la cinta, el ángulo de remoción, la velocidad de remoción, la temperatura y la humedad relativa como factores que pueden afectar los resultados. Una cuchilla desafilada puede rasgar en lugar de cortar. Un espaciado incorrecto puede modificar el área analizada. Una presión de cinta o un tiempo de espera inconsistentes pueden dificultar la comparación de pruebas repetidas.
El estado de la muestra también es importante. Una muestra de laboratorio recién recubierta, un panel de producción curado, una muestra conservada envejecida y un panel recuperado de un proyecto responden a preguntas diferentes. Los compradores deben definir cuál representa el producto contractual. Si la prueba se realiza después de la inmersión en agua, la exposición a la humedad, al agua hirviendo, a la intemperie u otro paso de acondicionamiento, el informe debe identificar dicha secuencia y el tiempo transcurrido entre el acondicionamiento y la evaluación.
En acabados multicapa, puede producirse un desprendimiento entre las distintas capas. Siempre que sea posible, se debe registrar el plano de fallo observado: entre la capa superior y la imprimación, entre la imprimación y el pretratamiento, entre el recubrimiento y el aluminio, o bien, un desgarro cohesivo dentro de una capa. Una misma evaluación visual puede ocultar diferentes causas y, por lo tanto, dar lugar a distintas medidas correctivas.
Cómo interpretar la calificación sin exagerar
Comience por la dirección de la escala, luego lea la descripción escrita y vea las imágenes requeridas por la norma aplicable. No juzgue el resultado basándose en una sola fotografía ampliada sin conocer el tamaño del corte, la iluminación, el aumento ni si se eliminaron los residuos sueltos según el procedimiento especificado.
| Condición observada | Instrucciones de presentación de informes de ASTM | Directrices de la norma ISO para la presentación de informes | Interpretación de adquisiciones |
|---|---|---|---|
| Los bordes cortados permanecen prácticamente limpios sin una eliminación significativa. | Hacia el extremo superior de la escala B. | Hacia el extremo inferior de la escala de clases | Favorable solo cuando se cumplen los criterios y procedimientos de aceptación especificados. |
| Aparecen pequeñas escamas alrededor de las intersecciones o los bordes cortados. | La calificación baja | La clase asciende | Compare la zona afectada real y su descripción con el límite contractual. |
| El desprendimiento se propaga a lo largo de los cortes o en los cuadrados de la cuadrícula. | Mayor movimiento descendente | Mayor movimiento alcista | Investigar la preparación de muestras, el curado, el pretratamiento, las capas de recubrimiento y la ejecución de las pruebas. |
| Se eliminan grandes porciones de la red. | Hacia 0B | Hacia la clase 5 | Desfavorable; poner en cuarentena el material afectado hasta que se acuerde su disposición. |
Esta guía evita deliberadamente establecer equivalencias numéricas entre normas. La norma autorizada contiene las definiciones e ilustraciones pertinentes. Las especificaciones del proyecto deben citar el documento exacto, la edición, la clasificación requerida y cualquier secuencia de acondicionamiento.
Qué debe contener un informe de prueba ACP
Un informe útil permite que otra persona cualificada identifique lo que se ha probado y decida si cumple con los requisitos de compra. La simple indicación de "aprobado" no es trazable. Como mínimo, solicite la identificación del panel o cupón, la referencia del lote de producción, la superficie de aluminio, la familia del recubrimiento, el color y el acabado, el espesor del sistema de recubrimiento (cuando corresponda), la preparación de la muestra, el curado o acondicionamiento, la fecha de la prueba y la norma aplicable.
Los detalles del método deben incluir el tipo de cortador, el número y la separación de los cortes, la identificación de la cinta cuando sea necesario, el procedimiento de aplicación y retirada, las condiciones ambientales, el operador, las lecturas individuales, la clasificación final y las fotografías. Si se utiliza una variación no estándar, debe etiquetarse claramente en lugar de presentar el resultado como un cumplimiento total de la norma.
Los criterios de aceptación deben acordarse antes de realizar las pruebas. Estos pueden provenir de una especificación de producto reconocida, un requisito del proveedor de recubrimientos, una especificación del proyecto o un acuerdo entre comprador y proveedor. El laboratorio debe informar la clasificación observada; la parte autorizada del proyecto debe decidir la aceptación según el criterio correcto.
Lista de verificación del comprador para cotizaciones comparables
| Campo de informe | Por qué importa | Acción del comprador |
|---|---|---|
| Edición estándar y | Los métodos y la redacción pueden cambiar entre ediciones. | Se requiere la designación completa, no la “prueba de cinta”. |
| Método y espaciado de corte | El procedimiento debe ser adecuado al espesor del sistema de recubrimiento. | Compruébelo con la composición del recubrimiento declarada. |
| Identificación de la muestra y del lote | Un cupón genérico puede no representar los paneles pedidos. | Vincule la muestra con la orden de compra o el lote de inspección. |
| Familia de recubrimientos y acabados | El comportamiento de adhesión puede variar según el sistema completo. | Combina la familia de resinas, el color, el brillo y el efecto de superficie. |
| Entorno de acondicionamiento y prueba | La humedad, la temperatura y el tiempo de recuperación pueden influir en los resultados. | Comparar secuencias similares |
| observaciones individuales | Un promedio puede ocultar una muestra inaceptable. | Revise cada panel o resultado del cupón. |
| Criterio de aceptación | Una calificación no tiene un significado de aprobado/suspenso sin límite. | Congele el criterio antes de las pruebas de producción. |
| Fotos y avión fallido | Apoyan el diagnóstico y la trazabilidad. | Conservar las imágenes originales con el registro de prueba. |
Utilice los mismos campos al comparar proveedores. Si el Proveedor A informa ASTM D3359 Método B en un panel de producción después del acondicionamiento, mientras que el Proveedor B informa ISO 2409 en una muestra de laboratorio sin acondicionar, las dos cifras no permiten una comparación de rendimiento precisa. Solicite a ambos proveedores que presenten un presupuesto basado en un requisito acordado.
¿Dónde se ubica la prueba en el control de calidad de ACP?
Las pruebas de trama cruzada funcionan mejor como un punto de control dentro de un plan de control documentado. Antes de la producción en masa, el equipo del proyecto debe definir la familia de recubrimientos, el color, el brillo, el efecto superficial, la aleación de aluminio o el temple (cuando se especifique), los requisitos de pretratamiento y la muestra aprobada. Durante la producción, los registros deben vincular las muestras de prueba con el lote correspondiente. Al momento del envío, el paquete de inspección debe identificar cualquier no conformidad y su disposición.
La inspección de entrada también debe proteger el recubrimiento de fallos falsos. Los paneles mojados, extremadamente fríos, contaminados, doblados o dañados durante el desembalaje pueden no reflejar el estado de fábrica. Siga un proceso de recepción por escrito, documente el estado del embalaje y permita que las muestras lleguen al entorno de prueba acordado antes de su evaluación. Los compradores de Alcadex pueden utilizar la lista de verificación de inspección de recepción de ACP para organizar estos registros.
Si el resultado no es satisfactorio, evite volver a cortar inmediatamente la misma zona dañada hasta que se obtenga un resultado positivo. Aísle el lote afectado, verifique el instrumento y los consumibles, compruebe la ejecución del operador, revise el curado y el acondicionamiento, inspeccione las muestras retenidas y acuerde una nueva prueba estadísticamente significativa. Si se repiten los fallos, puede ser necesario investigar la preparación de la superficie, el pretratamiento, la imprimación, la capa final, las condiciones del horno o la contaminación.
Errores comunes en los informes
- Omitiendo el estándar. Una simple "clase 0" o "5" puede dar lugar a malentendidos porque las escalas ASTM e ISO funcionan en direcciones opuestas.
- Lo llamamos fuerza de unión. La prueba proporciona una calificación visual, no un valor de fuerza.
- Analizar una muestra no representativa. Una muestra de color genérica no determina el resultado para el lote de producción solicitado.
- Ignorando el espesor total del recubrimiento. La selección del método y el espaciado de los cortes deben ser adecuados para el sistema que se está probando.
- Comparación de diferentes secuencias de condicionamiento. Los resultados obtenidos durante el proceso de producción y los resultados posteriores a la exposición responden a preguntas diferentes.
- Utilizar una única prueba para todo el conjunto ACP. La adherencia del recubrimiento no sustituye la evidencia de unión del núcleo, fuego, intemperie o corrosión.
- Solo recomendamos las mejores lecturas. Las observaciones individuales y el plan de muestreo definido deben permanecer visibles.
Preguntas frecuentes
¿El recubrimiento 5B siempre ofrece un buen resultado en los paneles compuestos de aluminio (ACP)?
Se trata de la clasificación más alta en la escala B de la norma ASTM D3359, pero solo tiene sentido si el informe sigue correctamente el método ASTM especificado y la muestra representa el sistema de recubrimiento solicitado. No demuestra todas las demás propiedades de rendimiento del panel compuesto de aluminio (ACP).
¿La clase ISO 5 es equivalente a la ASTM 5B?
No. La dirección de las escalas es opuesta: una clase ISO 2409 más baja es más favorable, mientras que una clasificación ASTM D3359 B más alta es más favorable. No compare los números sin la norma.
¿Se puede realizar una prueba de rayado cruzado en un panel ACP terminado?
Sí, la superficie de aluminio recubierta puede evaluarse cuando se aplican la norma y el procedimiento seleccionados. La prueba es destructiva en el punto de corte, por lo que se debe utilizar una muestra de referencia, una muestra retenida o una zona de sacrificio aprobadas, y registrar con precisión lo que se probó.
¿El resultado confirma que el recubrimiento es de PVDF o PE?
No. Evalúa la resistencia a la separación según el procedimiento seleccionado; no identifica la composición química de la resina. La identificación del recubrimiento requiere documentación de producción trazable y, cuando sea necesario, un método analítico apropiado.
¿Deberían analizarse todos los envíos?
La frecuencia debe determinarse en función del plan de inspección acordado, las especificaciones del producto y el nivel de riesgo. Defina los lotes, el número de muestras, los criterios de aceptación y las normas de repetición de pruebas antes de la producción, en lugar de decidirlo tras un resultado controvertido.
Conclusión final
La prueba de cuadrícula es una herramienta práctica para evaluar la adhesión del recubrimiento de paneles compuestos de aluminio (ACP) cuando se controlan el método, la muestra y la regla de aceptación. Considere la clasificación como una referencia, no como un valor de resistencia universal. Indique la norma ASTM o ISO exacta, conserve la escala original, documente todas las variables influyentes y combine el resultado con la demás evidencia requerida para la aplicación del panel.
Para obtener un presupuesto o presentar la documentación técnica, envíe a Alcadex las especificaciones del recubrimiento, el color, el acabado, la aplicación prevista, el método de ensayo aplicable y la clase de aceptación requerida. Póngase en contacto con Alcadex para que la documentación solicitada se ajuste a la configuración exacta del panel compuesto de aluminio (ACP) antes de la producción.