01 setembro ACP Delta E: Medindo a diferença de cor
Delta E (escrito como ΔE) é uma expressão numérica da diferença de cor entre uma amostra de ACP e uma referência acordada. Ajuda compradores, aplicadores de revestimento e inspetores a descreverem uma discrepância de forma mais consistente do que frases como "ligeiramente mais escuro" ou "não exatamente igual". No entanto, um valor de Delta E só é útil quando o método de medição, as configurações do instrumento, a amostra de referência e a regra de aceitação tiverem sido previamente acordados.
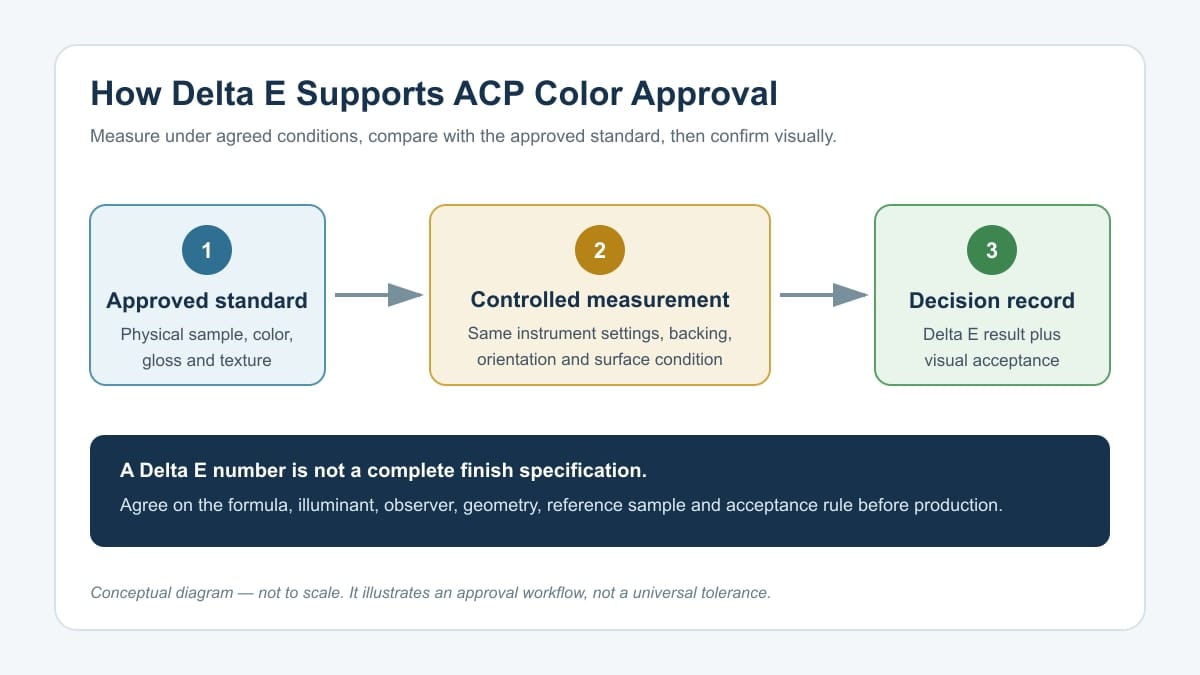
Para painéis compostos de alumínio, o Delta E deve ser considerado apenas como parte da aprovação do acabamento. Ele não descreve, por si só, o brilho, a textura, a orientação metálica, a uniformidade visual ou a aparência dos painéis adjacentes após a instalação. Uma aprovação confiável combina leituras instrumentais com uma comparação visual controlada e um registro rastreável da amostra aprovada.
O que mede o Delta E?
Um instrumento de medição de cores registra uma superfície em um espaço de cores definido. Um sistema comum é o CIE L*a*b*, no qual L* representa a luminosidade, a* representa o eixo vermelho-verde e b* representa o eixo amarelo-azul. A diferença entre as coordenadas de uma amostra de referência e uma amostra de teste pode então ser expressa como um valor Delta E.
A especificação ISO/CIE 11664-4 para CIE 1976 L*a*b* define o espaço de cores e os métodos para calcular distâncias nele. Uma norma separada, ISO/CIE 11664-6 para CIEDE2000 , abrange uma fórmula de diferença de cores mais avançada. Essas referências são importantes porque “Delta E” não é um cálculo único. Um relatório deve identificar a fórmula utilizada.
| Valor relatado | O que descreve | O que um comprador deve verificar |
|---|---|---|
| ΔL* | Diferença de luminosidade | Se a amostra parece mais clara ou mais escura do que a referência. |
| Δa* | Diferença ao longo do eixo vermelho-verde | A direção da mudança de matiz, e não apenas sua magnitude total. |
| Δb* | Diferença ao longo do eixo amarelo-azul | Se está se desenvolvendo um tom mais quente ou mais frio. |
| ΔE | Diferença de cor combinada calculada por uma fórmula específica | Fórmula, condições de medição, referência e tolerância permitida |
Um valor total pequeno pode mascarar a direção de uma mudança. Registrar ΔL*, Δa* e Δb* juntamente com Delta E fornece à equipe do projeto informações de diagnóstico mais detalhadas. Por exemplo, pode ajudar a distinguir uma mudança de luminosidade de uma mudança de matiz quando uma amostra está sendo ajustada.
Delta E 1976 e Delta E 2000 não são intercambiáveis.
Delta E 1976, frequentemente escrito como ΔE*ab, calcula a distância em linha reta no espaço CIELAB. CIEDE2000, frequentemente escrito como ΔE00, adiciona ponderações destinadas a melhorar a concordância com a percepção visual em diferentes regiões do espaço de cores. O mesmo par de amostras pode, portanto, produzir resultados numéricos diferentes sob as duas fórmulas.
Por isso, uma especificação de compra nunca deve afirmar apenas “Delta E deve ser inferior a X”. Sem a fórmula e as condições de medição, dois laboratórios podem seguir procedimentos diferentes e ainda assim produzir relatórios que pareçam válidos. A versão atual da norma ASTM D2244 aborda os cálculos para diferenças de cor e tolerâncias a partir de coordenadas medidas instrumentalmente. A ASTM também observa que comprador e vendedor precisam concordar com a tolerância permitida e o procedimento de cálculo.
Não existe um número universal de aprovação/reprovação que seja considerado adequado para todos os acabamentos de painéis de alumínio composto (ACP). A aceitabilidade comercial depende da cor, brilho, textura, distância de visualização, disposição dos painéis, iluminação, sistema de revestimento e expectativas do projeto. Uma tolerância adequada para uma cor sólida pode não descrever o comportamento visual de um acabamento metálico ou com efeito.
Por que as condições de medição são importantes no ACP?
Os acabamentos em ACP não são amostras de cores abstratas. São superfícies metálicas revestidas cuja aparência pode variar de acordo com o ângulo de visão, o brilho e os efeitos direcionais. Se o painel de referência e o painel de teste forem medidos em condições diferentes, o resultado pode refletir tanto o procedimento quanto a diferença de produção.
| item de controle | Por que isso pode alterar o resultado? | Registro recomendado |
|---|---|---|
| Instrumento e geometria | Diferentes configurações ópticas podem responder de forma distinta aos efeitos de brilho e superfície. | Modelo do instrumento, geometria, abertura e estado de calibração |
| Iluminante e observador | As coordenadas de cor dependem do modelo de visualização selecionado. | Configuração do iluminante e do observador padrão |
| Componente especular | Incluir ou excluir o brilho refletido pode alterar a leitura. | Configuração SCI ou SCE, usada consistentemente |
| Orientação do painel | Acabamentos metálicos e com efeitos podem parecer direcionais. | Direção de revestimento e orientação de medição |
| Condição de superfície | Poeira, resíduos de película protetora, arranhões ou umidade podem distorcer uma leitura. | Área limpa, sem danos e em conformidade com as condições acordadas. |
| Número e localização das leituras | Um único ponto pode não representar o painel ou lote. | Plano de amostragem, locais, repetições e método de cálculo da média |
Múltiplas leituras podem reduzir o risco de avaliar um painel a partir de um ponto de vista não representativo. A norma ASTM E1345 descreve práticas para reduzir a variabilidade na medição de cor por meio de múltiplas medições. O plano de amostragem exato ainda precisa ser adequado ao produto e à finalidade da inspeção; não deve ser copiado cegamente de um material não relacionado.
Como criar um procedimento de aceitação de cores para painéis de alumínio composto (ACP)
1. Defina a referência física.
Utilize uma amostra física aprovada, não uma imagem na tela, catálogo impresso ou apenas o nome da cor. Identifique a amostra com um código, data de aprovação, acabamento, nível de brilho e orientação. Mantenha-a protegida da luz solar, sujeira, umidade e abrasão para que a própria referência não se altere.
Se o projeto utilizar uma cor personalizada, o registro de aprovação deve vincular a amostra à especificação do revestimento e à ordem de produção. Nosso guia para submissões técnicas, documentos e amostras de ACP explica como manter os dados do produto, as amostras e as revisões alinhados antes do lançamento.
2. Concordar com o método de medição
Indique o espaço de cores, a fórmula Delta E, a fonte de luz, o observador, a geometria de medição, a configuração especular, a abertura, o suporte, a orientação do painel e o número de leituras. Se mais de um laboratório ou instrumento for utilizado, defina como a correlação será verificada. Uma simples tolerância sem esses controles é incompleta.
3. Defina uma regra de aceitação específica para o projeto.
O comprador, o fornecedor e a autoridade de projeto competente devem concordar com a tolerância antes da produção. A regra pode incluir um limite instrumental, limites de componentes e uma revisão visual. Deve também definir o que acontece quando o resultado instrumental é aprovado, mas a maquete instalada apresenta um resultado inaceitável, ou quando um acabamento visualmente aceitável produz uma diferença numérica superior à esperada.
4. Aprovar sob condições de visualização controlada.
Compare o painel de teste e a referência lado a lado, com a mesma orientação e sob a iluminação acordada. Avalie tanto a curta distância quanto a distância de visualização pretendida para o projeto, quando apropriado. Brilho, textura e dispersão metálica podem influenciar a aparência sem serem totalmente representados por um único valor de Delta E.
5. Vincule a aceitação ao controle de lotes
Registre o lote de produção, a identificação da amostra e o resultado da inspeção. Evite a mistura aleatória de lotes em uma mesma elevação contínua, a menos que a equipe do projeto tenha verificado a compatibilidade. O guia relacionado sobre variação de cor em painéis de alumínio composto (ACP), controle de lote e aprovação aborda a rotulagem, a identificação de fabricação e as verificações pré-instalação com mais detalhes.
O que incluir em uma solicitação de cotação ou especificação de compra
Uma solicitação de cotação (RFQ) eficaz torna o método de controle de cores cotável e auditável. Ela permite que o fornecedor identifique informações faltantes antes do início da aplicação do revestimento ou da fabricação. A lista de verificação a seguir é um ponto de partida, não uma especificação universal para projetos.
| Campo RFQ | Informações a fornecer ou concordar | Ambiguidade comum evitada |
|---|---|---|
| Padrão de referência | Identificação da amostra física aprovada, código de acabamento, data e orientação. | Comparar a produção com uma imagem digital ou uma amostra não rastreada. |
| Descrição final | Cor, brilho, textura, efeito metálico e direção da aplicação. | Tratar as coordenadas de cor como a aparência completa. |
| Método Delta E | Fórmulas nomeadas como ΔE*ab ou ΔE00 | Comparando resultados calculados por diferentes equações |
| Condições de medição | Iluminante, observador, geometria, abertura, SCI/SCE, suporte e orientação | Resultados que não podem ser reproduzidos |
| Plano de amostragem | Painéis por lote, locais de leitura, repetições e formato de relatório. | Uma única leitura conveniente apresentada como evidência em lote |
| Regra de aceitação | Limites Delta E/componente acordados, mais autoridade de decisão visual. | Aplicar uma tolerância indefinida ou pós-produção |
| Caminho de não conformidade | Etapas de reteste, amostra de confirmação, segregação e destinação | Mistura descontrolada ou rejeição subjetiva após a entrega |
Como ler um relatório de cores ACP
Um relatório útil permite que outra pessoa qualificada entenda o que foi comparado e reproduza o procedimento. A primeira página deve identificar a referência aprovada, o espécime de teste, o código do revestimento ou acabamento, o lote de produção e a data da medição. Em seguida, deve indicar o instrumento, o status da calibração, o espaço de cores, a fórmula e todas as configurações relevantes.
Analise as diferenças entre os componentes, bem como o Delta E total. Um relatório que mostra apenas um número arredondado é de pouca ajuda quando uma correção é necessária. O sinal e a magnitude de ΔL*, Δa* e Δb* indicam se a amostra sofreu alterações em termos de luminosidade ou ao longo dos eixos vermelho-verde e amarelo-azul. O relatório também deve deixar claro se o resultado exibido é uma leitura única, uma média ou o valor mais alto em um conjunto.
Verifique se os locais de medição e a orientação do painel correspondem ao plano de amostragem. Se os resultados variarem em uma mesma amostra, procure uma causa relacionada à superfície, ao processo ou à amostragem, em vez de selecionar a leitura mais conveniente. Qualquer valor excluído deve ser documentado com a devida justificativa. Fotografias podem auxiliar na rastreabilidade, mas não são evidências confiáveis da cor medida, pois câmeras, iluminação e telas podem alterar a aparência.
Por fim, conecte o relatório do instrumento à decisão visual. Registre quem analisou os painéis, sob qual iluminação, em qual orientação e se a amostra foi aceita, rejeitada ou retida para confirmação. Isso transforma um relatório de laboratório em um registro útil do projeto.
Inspeção de entrada antes da fabricação
A verificação de cores é mais útil antes do corte, dobra ou distribuição dos painéis em diferentes elevações. Ao receber o produto, verifique as etiquetas da embalagem e dos painéis, o lote de produção, o código de acabamento e as setas de direção antes de abrir a quantidade de material necessária para a amostragem acordada. Proteja a amostra de referência e as peças de teste contra contaminação enquanto elas atingem a condição de inspeção especificada.
Caso suspeite de alguma discrepância, mantenha o material afetado separado e preserve as etiquetas. Repita a medição com as configurações acordadas, inspecione painéis adicionais de acordo com o plano de amostragem e compare-os visualmente com a referência aprovada. Não tente resolver uma variação inexplicável misturando painéis aleatoriamente. Primeiro, determine se o problema está restrito a um painel, pacote, lote ou configuração de medição.
A decisão deve ser registrada antes da continuação da fabricação. Dependendo do contrato e da autorização do projeto, isso pode significar aceitação, amostra de confirmação, substituição, uso restrito em área separada ou outra ação acordada. A Alcadex pode fornecer informações sobre o produto e o lote dentro do escopo do pedido documentado, enquanto a aprovação da cor do projeto permanece sob a responsabilidade das partes nomeadas no procedimento de aprovação.
Erros comuns da Delta E na aquisição de ACP
Utilizando uma tolerância universal para cada acabamento.
Não existe um único número que garanta automaticamente a aceitação visual para todas as cores e superfícies. Uma cor sólida escura, um branco brilhante e um prata metálico podem se comportar de maneira diferente. A tolerância deve ser validada com base em amostras reais, considerando as condições de visualização do projeto.
Deixando a fórmula sem nome.
ΔE*ab e ΔE00 não são rótulos intercambiáveis para o mesmo resultado. Se o contrato mencionar um limite, mas não a equação, a discordância poderá surgir somente após a realização de testes.
Ignorando o brilho e a textura
Dois painéis podem ter coordenadas de cor semelhantes, mas parecerem diferentes devido ao brilho ou à textura. Por outro lado, um revestimento com efeito pode gerar leituras variáveis, mantendo-se visualmente aceitável na orientação pretendida. Meça a cor, mas aprove o acabamento completo.
Medição através da película protetora
A película protetora não é a superfície de revestimento final. Sua tonalidade, impressão, condição de adesão e textura podem influenciar tanto o instrumento quanto o observador. As áreas de inspeção devem seguir o procedimento acordado e permanecer rastreáveis após o manuseio da película.
Comparação de lotes não relacionados após a instalação
Uma vez que os painéis estejam distribuídos ao longo de uma fachada, a substituição torna-se dispendiosa. A identificação e a orientação do lote devem ser controladas durante o corte, o encaminhamento, a embalagem e a instalação. A aprovação deve ser obtida com antecedência suficiente para que se possa agir de acordo com o resultado.
O Delta E pode substituir a aprovação visual?
Não. A medição instrumental é valiosa porque é repetível e registra pequenas diferenças que podem ser difíceis de descrever. A avaliação visual continua sendo necessária porque as pessoas veem o painel finalizado como uma combinação de cor, brilho, textura, direção, iluminação e materiais circundantes.
A norma ASTM D2244 exige especificamente que as tolerâncias instrumentais sejam correlacionadas cuidadosamente com a avaliação visual. Para projetos com painéis de alumínio composto (ACP), a melhor prática é definir qual decisão prevalece quando as duas avaliações divergem. Essa autoridade pode ser do arquiteto, do cliente, do processo de maquete aprovado ou de outra parte designada.
Perguntas frequentes
Um Delta E menor é sempre melhor?
Um resultado inferior significa uma diferença calculada menor de acordo com o método indicado. Isso não significa automaticamente que o brilho, a textura, a direção e a aparência geral sejam iguais. "Melhor" depende do acabamento aprovado e das regras do projeto.
Qual é uma boa tolerância de Delta E para ACP?
Não existe uma tolerância universal para painéis de alumínio composto (ACP) que seja adequada para todos os acabamentos e projetos. O comprador e o fornecedor devem chegar a um acordo sobre um valor após correlacionar os resultados instrumentais com amostras físicas aprovadas e aceitação visual.
Um relatório ACP deve usar ΔE*ab ou ΔE00?
Qualquer uma das fórmulas pode ser usada se a especificação do projeto a mencionar e todas as partes a aplicarem de forma consistente. ΔE00 é uma fórmula diferente, não um número que substitui diretamente ΔE*ab. Nunca compare resultados sem confirmar o cálculo.
Quantas medições devem ser feitas?
O número depende do tamanho do painel, da uniformidade da superfície, do tamanho do lote e da finalidade da inspeção. Defina os locais, as repetições e a média antes do teste. Uma única leitura não deve ser automaticamente considerada como prova para todo o lote.
O Delta E consegue detectar um problema na direção do revestimento?
Pode haver diferença quando os painéis direcionais são medidos em orientações inconsistentes, mas isso não substitui as marcações de direção e o controle de instalação. Os acabamentos metálicos e com efeitos devem ser comparados e instalados na direção de revestimento acordada.
Tornar a aceitação de cores auditável
Delta E transforma uma comparação de cores em dados registrados, mas o número só tem significado dentro de um procedimento completo. Defina a referência física, a fórmula, as configurações do instrumento, o plano de amostragem, as condições visuais e a regra de decisão antes da produção. Em seguida, mantenha a identidade do lote e da orientação durante a fabricação e a instalação.
Para uma análise específica do seu projeto, envie à Alcadex o código de acabamento ou amostra física, especificação do painel, quantidade prevista, aplicação, método de aprovação e documentação necessária através da nossa página de contato . Podemos usar essas informações para identificar os detalhes de controle de acabamento que devem ser confirmados antes da cotação e liberação da produção.