02 agosto Perfuração e Fixação de ACP: Distância da Borda e Projeto do Furo
O projeto de furos para painéis de alumínio composto (ACP) deve ser compatível com o fixador, o suporte, o caminho da carga e a estratégia de movimentação térmica. Um furo bem feito ainda pode falhar em sua função se estiver muito próximo de uma borda cortada, prender um painel que precisa se mover, não atingir a subestrutura ou transferir carga através de uma superfície sem suporte.
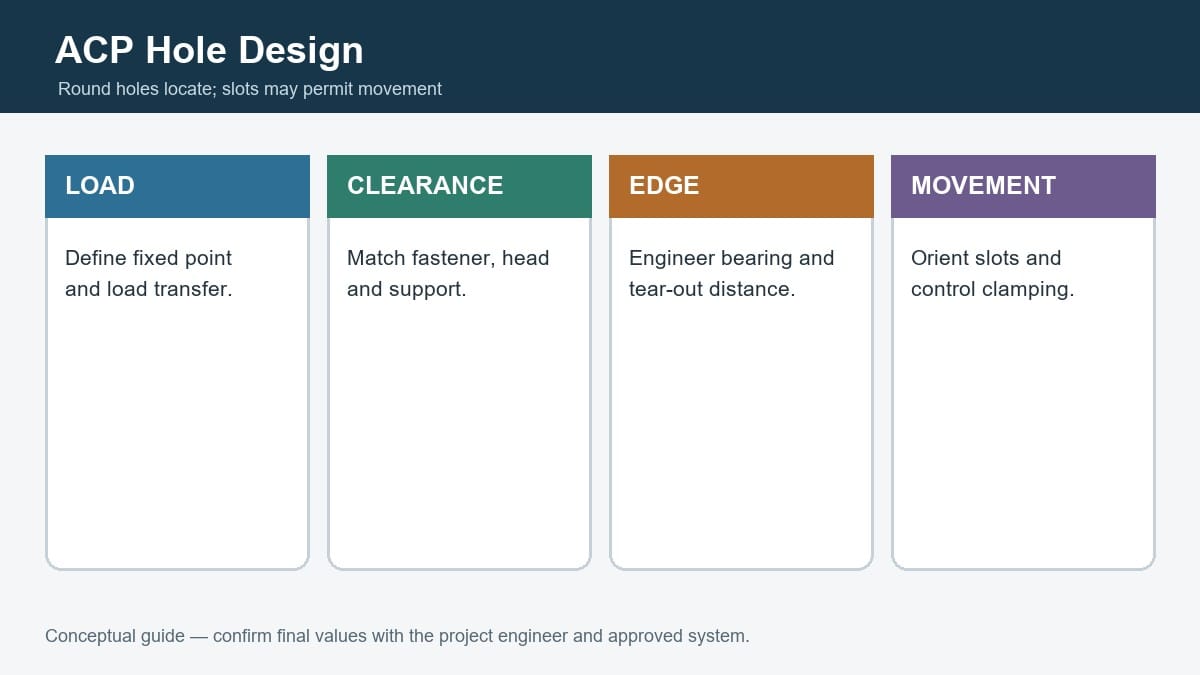
Por esse motivo, a Alcadex não considera a furação como uma instrução genérica que se limita apenas ao diâmetro. O desenho de fabricação deve distinguir os furos de localização das ranhuras de movimentação, identificar a referência, mostrar o reforço ou suporte e indicar como o rebite, parafuso, porca ou fixação oculta selecionada deve funcionar.
Furos e ranhuras redondas têm funções diferentes.
| Característica | Função típica | Verificação principal do projeto |
|---|---|---|
| furo redondo de encaixe preciso | Localize um componente ou um ponto fixo definido. | Carga, capacidade de carga, tolerância de instalação e especificação de fixadores |
| furo redondo de folga | Fornecer tolerância de montagem | Cobertura da lavadora ou cabeçote e deslizamento permitido |
| Orifício oblongo | Permitir ajuste ou movimento em uma direção | Orientação da ranhura, comprimento, cobertura da cabeça e fixação |
| Abertura de serviço de grandes dimensões | Realizar um ajuste ou serviço | Reforço de borda, selagem e acabamento visível. |
Etapa 1: coordenar o projeto de fixação
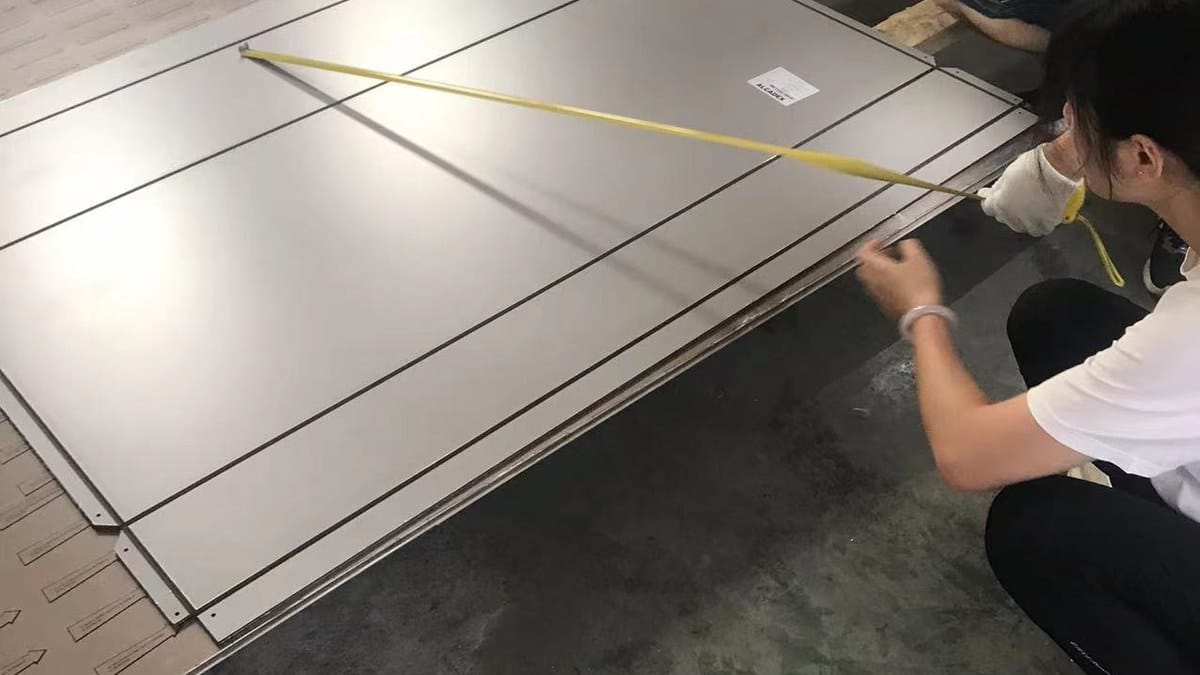
Antes de furar, confirme a localização da subestrutura, a geometria do suporte, os pontos fixos e deslizantes, o layout das juntas e o acesso para instalação. O desenho deve indicar as coordenadas do centro dos furos a partir de pontos de referência estáveis. Dimensões encadeadas de um furo para o seguinte acumulam erros e tornam o alinhamento no local menos previsível.
Etapa 2: apoiar e furar o componente propriamente dito
O componente é suportado para evitar vibrações, amassados na superfície e lascas. A ferramenta selecionada deve produzir o diâmetro desejado sem arrastar cavacos sobre o revestimento. A furação através de uma dobra sem suporte pode distorcer a dobra; a usinagem antes da conformação pode ser preferível quando a referência de desenho e a tolerância de dobra são controladas.
Etapa 3: remover rebarbas, inspecionar e proteger
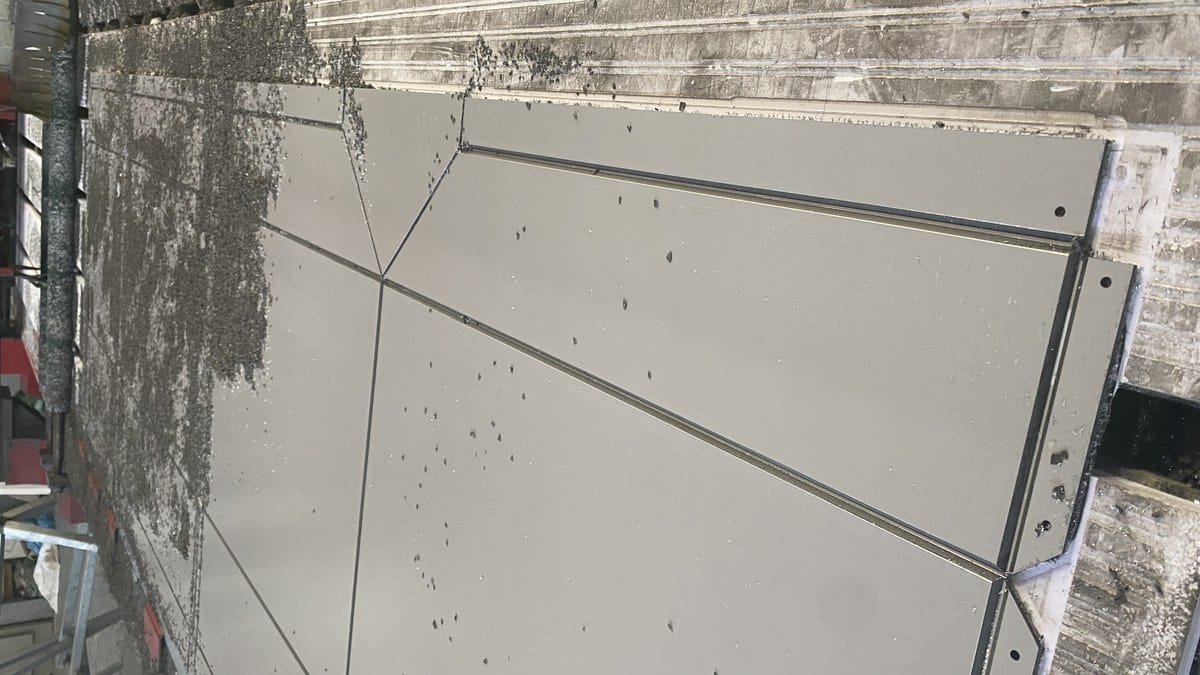
Remova rebarbas e cavacos soltos sem alargar o furo ou riscar a face. Verifique o diâmetro, o comprimento e a orientação da ranhura, a localização em relação à referência, a condição da borda e a distância até o corte ou dobra. Inspecione o revestimento e a película protetora ao redor. Os componentes acabados devem ser separados para que as bordas perfuradas não marquem as faces adjacentes.
Por que a distância da borda é importante
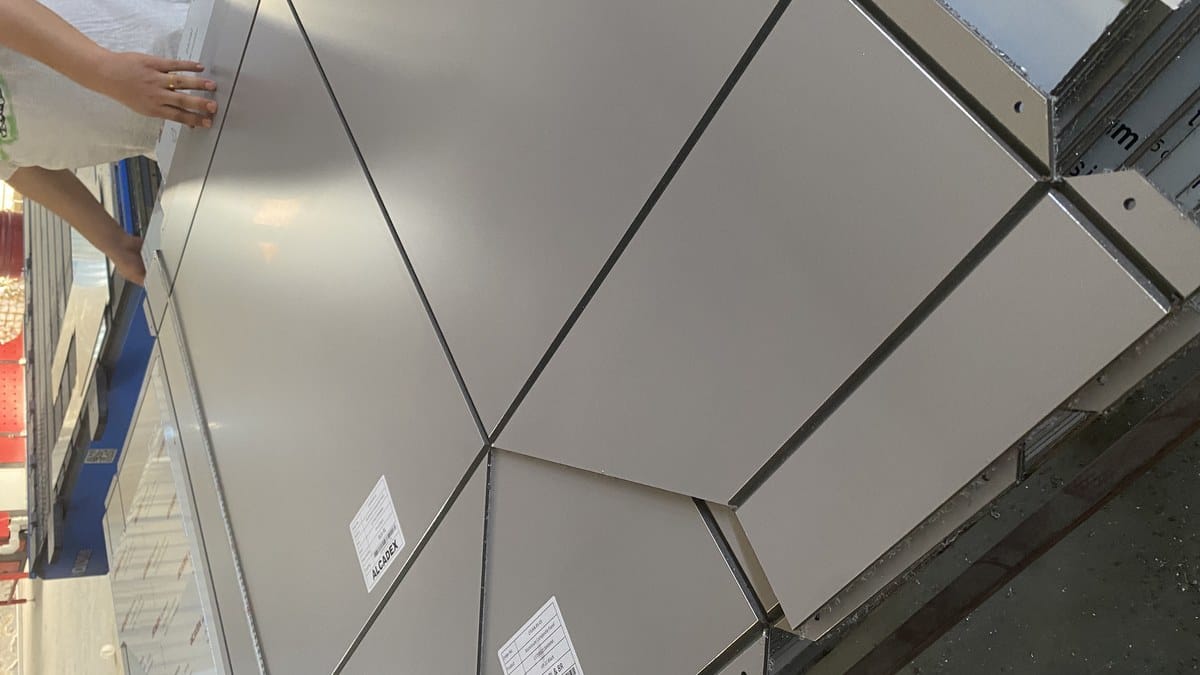
Um furo próximo a uma borda deixa menos material para resistir à compressão, arrancamento e deformação local. No entanto, um mínimo universal é enganoso, pois o desempenho depende da espessura da chapa, do núcleo, da geometria de retorno, do diâmetro do fixador, do tamanho da arruela ou da cabeça, da direção da carga e do suporte de apoio. O engenheiro ou o fornecedor do sistema aprovado deve definir o requisito. A fabricação, então, verifica se o centro do furo e a borda acabada atendem ao requisito.
Coordenação de fixadores e furos
| Colchete | Recurso útil | risco relacionado a buracos | Verificação do comprador |
|---|---|---|---|
| Rebite cego | Instalação rápida por um lado. | Amplitude de preensão, deformação na barra fixa e restrição de movimento | Compatibilidade de materiais, tamanho da cabeça e aderência aprovada. |
| Parafuso autoperfurante | Fixação simples a um suporte metálico adequado. | Aperto excessivo, suporte danificado ou danos no revestimento | Suporte para espessura, torque e detalhes de vedação |
| Parafuso com arruela | Fixação controlada e área de apoio maior | Apertar demais pode impedir o movimento ou esmagar o retorno. | Arruela, torque, acesso e método de travamento |
| Clipe ou suporte oculto | Ajuste oculto do sistema e do rosto | Furos mal posicionados transferem a carga de forma excêntrica. | Desenho do suporte aprovado e tolerância de instalação |
A movimentação térmica não pode ser eliminada por perfuração.
Os componentes de alumínio expandem e contraem com a temperatura. Uma ranhura só permite movimento quando está corretamente orientada, coberta pela cabeça do parafuso ou arruela e não apertada a ponto de impedir o deslizamento. Todo o percurso da fachada — do painel ao suporte, trilho e estrutura — deve ser coordenado. Furos aleatórios e superdimensionados não são adequados para permitir movimento.
Registro de inspeção para peças repetidas
Para painéis repetidos, aprove um componente inicial e registre a revisão do programa da máquina, a ferramenta, o lote do material e as coordenadas medidas. Utilize um gabarito ou verificação de coordenadas para furos críticos. A frequência de amostragem deve refletir o volume e o risco. Qualquer troca de ferramenta, revisão de programa, alteração de referência ou desvio de material deve acionar uma nova verificação.
Informações a incluir no pedido de cotação
- Espessura do painel, espessura da camada externa, núcleo e revestimento.
- Desenho e revisão finalizados do componente.
- Dimensões, orientação e coordenadas do furo ou ranhura.
- Tipo de fixador, cabeça ou arruela e material de suporte.
- Lógica de ponto fixo e de ponto de movimento.
- Tolerâncias críticas e registros de inspeção.
- Proteção da superfície e método de embalagem.
Quando esses itens são coordenados antes da produção, a perfuração contribui para a precisão da instalação, em vez de se tornar um exercício de correção no local.
Compatibilidade galvânica e bordas de corte expostas
Fixadores, suportes e revestimentos de alumínio podem ficar expostos à umidade, selantes ou produtos químicos de limpeza. O projetista do sistema deve considerar a compatibilidade galvânica e isolar metais diferentes quando necessário. Uma borda perfurada também expõe o alumínio e o núcleo localmente. A necessidade de vedação dessa borda depende do ambiente, dos detalhes de fixação e do sistema aprovado; essa decisão não deve ser baseada em um hábito não documentado da obra.
As arruelas de vedação podem ser úteis em determinadas penetrações, mas não substituem uma camada impermeável projetada. Em uma fachada ventilada, a água pode passar pela junta externa e ser conduzida pela cavidade. Em uma estrutura selada, os detalhes da penetração podem ter uma função diferente. Não se pode presumir que o mesmo parafuso e arruela sejam adequados para ambos os casos.
Furos feitos no local versus furos feitos em fábrica
A furação em fábrica oferece controle preciso datum, repetibilidade e inspeção. A furação em campo pode acomodar condições topográficas, mas aumenta o risco de desalinhamento, danos por cavacos e distâncias de borda não aprovadas. Um projeto prático pode utilizar ambas as abordagens: furos em fábrica para componentes de cassete definidos e furação controlada em campo em interfaces ajustáveis. Os desenhos de detalhamento devem mostrar quais operações ocorrem em cada local.
Se um furo de inspeção não estiver alinhado com o suporte pretendido, a adição de outro furo próximo pode criar uma faixa de suporte enfraquecida e um caminho de carga impreciso. A não conformidade deve ser registrada e analisada, em vez de ser mascarada com uma arruela maior. O engenheiro poderá então decidir se é necessário um novo suporte, reforço ou componente de substituição.
Perguntas frequentes
Brocas helicoidais padrão podem ser usadas em ACP?
A ferramenta adequada depende do furo, da construção do painel e do método de produção. O importante é obter um furo limpo e corretamente posicionado, sem danos à face ou rebarbas excessivas.
As ranhuras de movimento devem ser horizontais ou verticais?
A ranhura segue a direção de movimento pretendida, que depende do ponto fixo e do layout do sistema. Não existe uma orientação universal.
É possível apertar um rebite como se fosse um parafuso?
Um rebite cego possui comportamento de fixação e faixa de aderência próprios. O rebite e o bocal selecionados devem ser compatíveis com o detalhe e a intenção do movimento.
Como se verifica a posição dos furos em painéis repetidos?
Utilize o datum, os gabaritos ou as medições de coordenadas aprovados na primeira peça produzida e, em seguida, realize amostragens da produção na frequência acordada.