01 agosto Fabricação de ACP: Fresagem CNC, ranhuras e tolerâncias
A fabricação de painéis compostos de alumínio (ACP) consiste na conversão controlada de painéis planos de alumínio composto em peças prontas para instalação, através de corte, fresagem CNC, ranhuras em V, furação, dobra e inspeção, comparando-os com desenhos aprovados. O resultado mais importante não é simplesmente um corte limpo, mas sim um cassete ou componente acabado cujas dimensões, posição das ranhuras, geometria das dobras, direção da superfície e pontos de fixação correspondem perfeitamente à fachada ou ao sistema de interiores.
Um processo confiável começa antes mesmo da fresadora entrar em ação. O fabricante precisa saber a composição do painel, a espessura da camada de alumínio, o tipo de núcleo, a face do revestimento, o acabamento granulado ou direcional, a direção da película protetora, a geometria final da peça e as tolerâncias acordadas. Quando essas informações estão incompletas, mesmo equipamentos CNC precisos podem produzir repetidamente a peça errada.
O que inclui a fabricação de ACP?
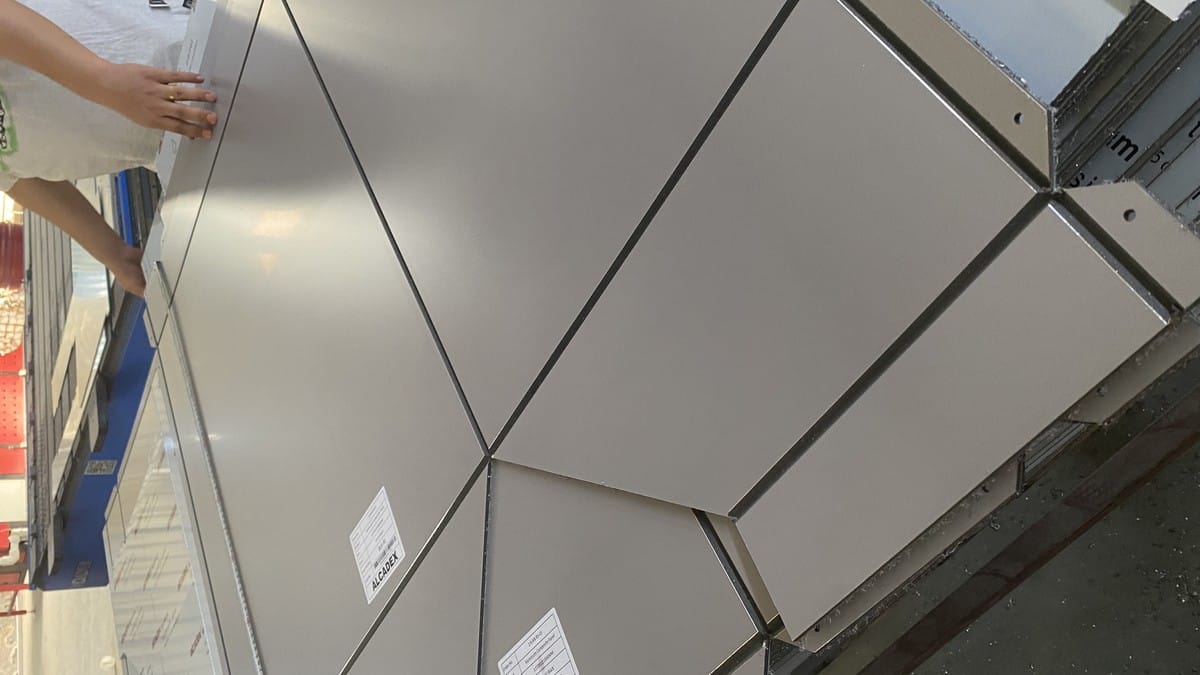
A fabricação de painéis de alumínio composto (ACM) pode incluir corte reto, corte de contorno, fresagem, ranhura em V, ranhura, furação, entalhe, dobra, reforço de cantos, fixação de reforços e montagem de cassetes. A sequência exata depende se o painel se tornará uma face plana de sinalização, um painel de parede interna, uma bandeja, um revestimento de coluna ou uma cassete de fachada ventilada externa.
Primeiramente, o material deve ser confirmado em relação ao pedido e ao desenho de fabricação. Um desenho que identifique apenas a dimensão visível do painel não é suficiente. O fabricante também precisa das profundidades de retorno, linhas de dobra, localização das juntas, zonas de fixação, recortes, bordas de referência, direção do acabamento, números de peça e qualquer tolerância exigida pelo método de conformação escolhido.
Comparação entre fresagem CNC, ranhuras em V e corte.
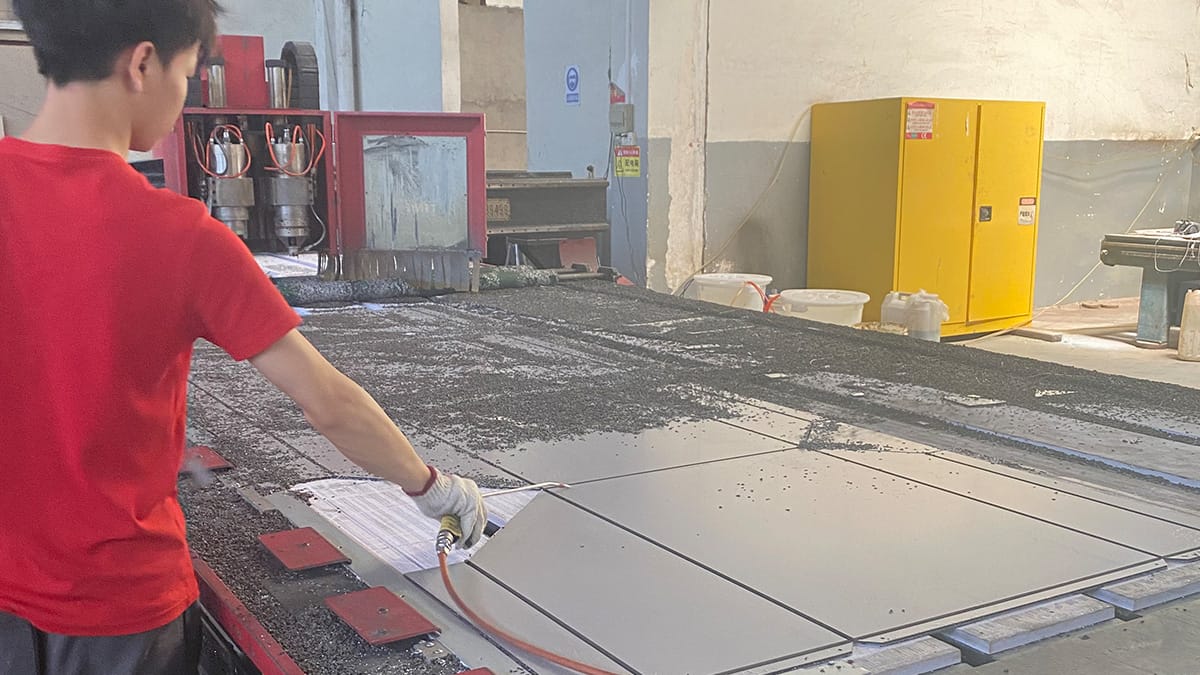
Essas operações estão relacionadas, mas desempenham funções diferentes. O roteamento CNC descreve a remoção de material controlada por máquina ao longo de um caminho programado. O ranhuramento em V cria um canal controlado para que o painel possa ser dobrado. O corte separa a espessura total do painel. Uma única máquina CNC pode executar todas as três operações, bastando trocar as ferramentas e os percursos das ferramentas.
| Divisão de | Finalidade principal | controles críticos | Verificação típica |
|---|---|---|---|
| corte de profundidade total | Separe os espaços em branco ou crie os contornos finais. | Referência, tolerância de corte, suporte de borda e controle de rebarbas | Comprimento, largura, diagonal e qualidade da borda |
| fresagem de contorno CNC | Crie curvas, aberturas, entalhes e peças complexas. | Diâmetro da ferramenta, compensação, fixação e encaixe | Modelo de perfil, posição do furo e orientação da peça |
| Ranhuras em V | Remova o material do núcleo para criar uma linha de dobra. | Profundidade do sulco, material residual, ângulo da ferramenta e linha de centro | Dobra de teste, raio interno e condição da pele externa |
| Perfuração ou ranhuramento | Criar pontos de fixação ou ajuste | Dimensões do furo, distância da borda e intenção de movimentação térmica | Verificação e posicionamento do medidor em relação ao datum aprovado. |
| Dobrando | Formulários devolvidos, bandejas e cassetes | Direção, sequência, suporte e raio mínimo da dobra | Inspeção de profundidade, esquadro, curvatura e superfície finais |
Por que o sulco controla a dobra
Um sulco em V remove a maior parte do núcleo, deixando uma seção residual controlada sob a camada externa de alumínio. Isso permite que o painel se dobre ao longo de uma linha previsível. Se o sulco for muito raso, o excesso de núcleo permanece e a dobra pode ser difícil, arredondada ou dimensionalmente imprecisa. Se for muito profundo, a camada externa ou a linha de colagem podem ser danificadas, enfraquecendo o canto ou criando uma linha visível no acabamento.
Não existe uma profundidade de ranhura universal que deva ser copiada em todos os desenhos. A configuração correta depende da espessura total do painel, da espessura da camada de alumínio, do comportamento do núcleo, da geometria da ferramenta, do raio interno pretendido, do sistema de revestimento e das instruções de fabricação do fabricante. A oficina deve validar a configuração com o material de produção real, e não apenas com um painel de descarte não relacionado.
O desgaste da ferramenta também é importante. Uma fresa desgastada pode gerar calor, rasgar o núcleo, deixar cavacos na ranhura ou alterar a geometria efetiva. Para peças repetidas, a primeira amostra deve ser dobrada e medida antes do início de uma produção completa de peças aninhadas. Verificações periódicas são então usadas para detectar desgaste da ferramenta ou movimentação na configuração da máquina.
Crie tolerâncias em torno da peça acabada.
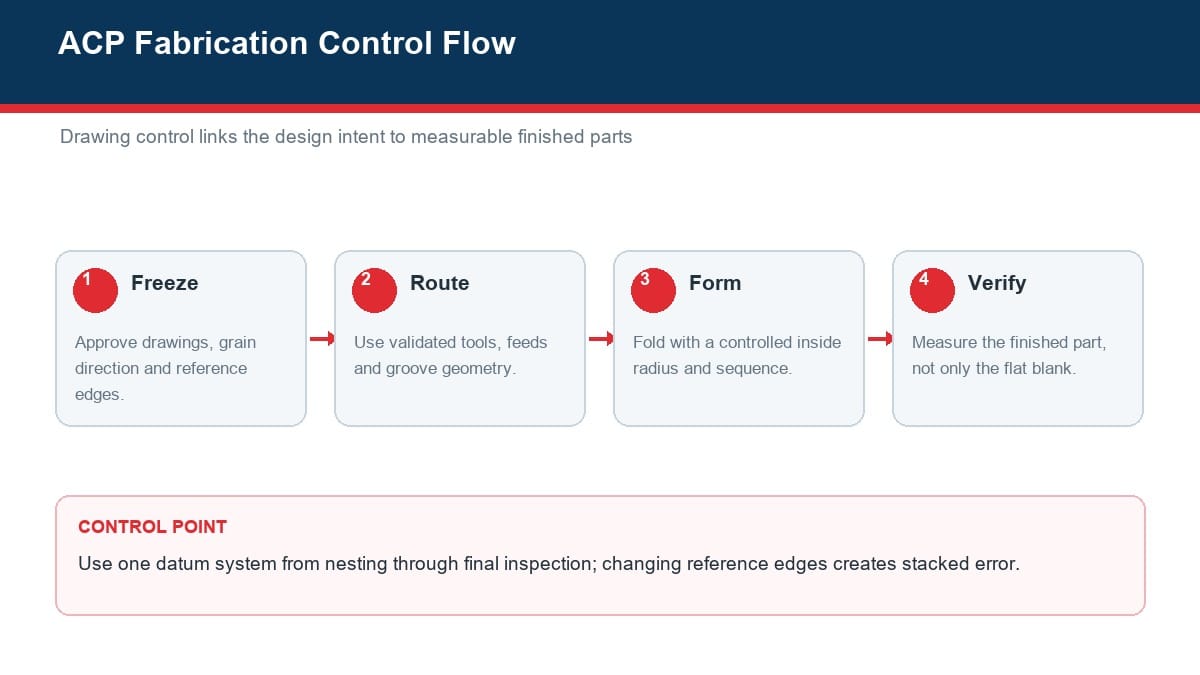
Um erro comum é inspecionar apenas a peça plana fresada. O sistema instalado utiliza a matriz dobrada, portanto, a peça final deve ser o resultado determinante. A posição do sulco, a espessura residual, o retorno elástico do material, a sequência de dobras, a profundidade de retorno e os detalhes dos cantos podem influenciar as dimensões finais.
Portanto, as tolerâncias devem ser definidas de acordo com a função. A linha de junção visível pode exigir um controle mais rigoroso do que um retorno oculto. Um furo de localização pode precisar de um controle posicional mais preciso do que um furo de movimentação com ranhura. O conjunto completo também precisa de ajustes suficientes para absorver variações razoáveis da construção e da subestrutura, sem forçar os painéis na posição correta.
| Característica | Método de controle | Por que é importante | Registro |
|---|---|---|---|
| Tamanho total da cassete | Meça a partir da referência aprovada após a dobragem. | Controla o alinhamento das juntas e o encaixe dos módulos. | Relatório inicial e de amostragem |
| Profundidade de retorno | Verifique em vários pontos. | Afeta a posição do suporte e o plano do painel. | Folha de inspeção de peças |
| Esquecimento | Compare as diagonais ou use uma referência. | Impede juntas cônicas | Primeiro recorde |
| Posição do furo ou ranhura | Medir a partir das mesmas arestas de referência usadas pela CNC | Controles de alinhamento de fixação e tolerância de movimento | Resultado do medidor ou verificação de coordenadas |
| Direção da superfície | Verifique as setas, os rótulos e a orientação do aninhamento. | Evita sombreamento visível ou inversão da textura da madeira. | Mapa de aninhamento e rótulo |
| Achatamento e torção | Inspecione em um suporte plano conhecido. | Controla a reflexão e o aspecto final da fachada. | Inspeção de liberação |
Um fluxo de trabalho de fabricação controlado
1. Congele o desenho e o sistema de referência.
Libere um desenho de fabricação controlado com um número de revisão. Identifique a face, a direção do acabamento, o número da peça, as arestas de referência, as dimensões da chapa plana, as linhas de dobra, as dobras, os recortes, os furos, as ranhuras e as características de inspeção. Se a equipe de instalação e a fábrica utilizarem arestas de referência diferentes, as dimensões podem parecer corretas individualmente, enquanto os módulos montados podem apresentar variações.
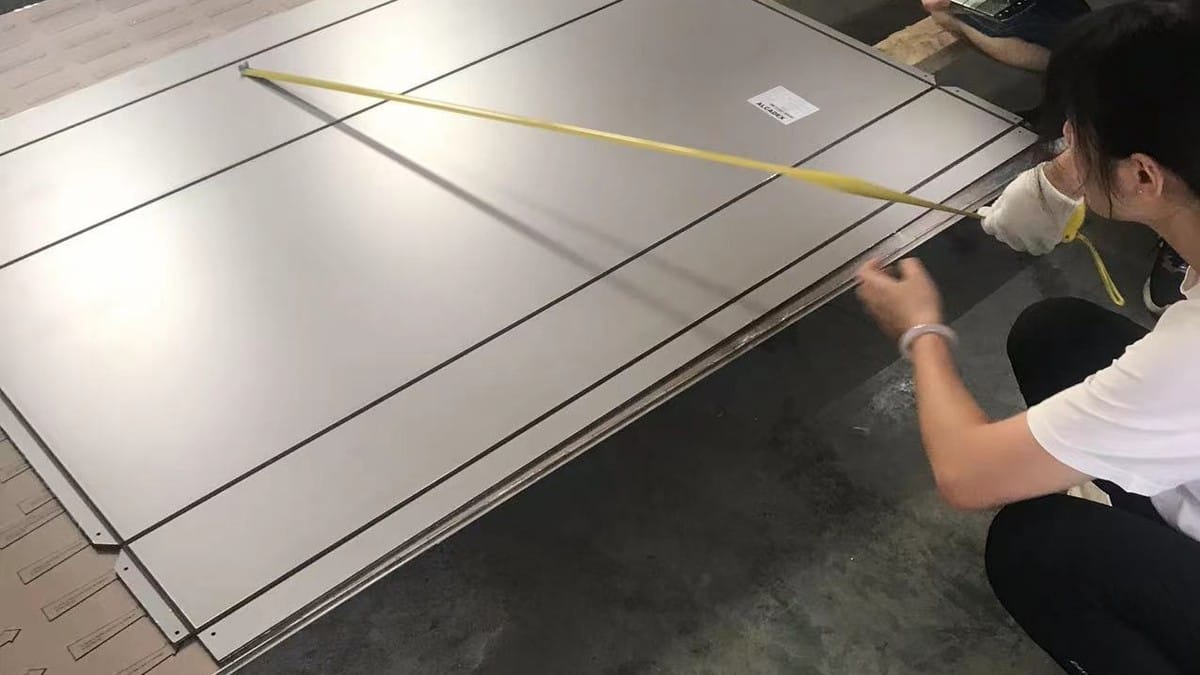
2. Confirme o material e crie uma peça inicial.
Compare a ficha de produção com o pedido: espessura total, espessura da camada externa, tipo de núcleo, revestimento, cor, brilho, lote, película protetora e dimensões. Produza a primeira peça utilizando o programa e as ferramentas indicadas. Dobre-a na sequência planejada e, em seguida, inspecione a geometria e a superfície finalizadas antes de autorizar a produção completa.
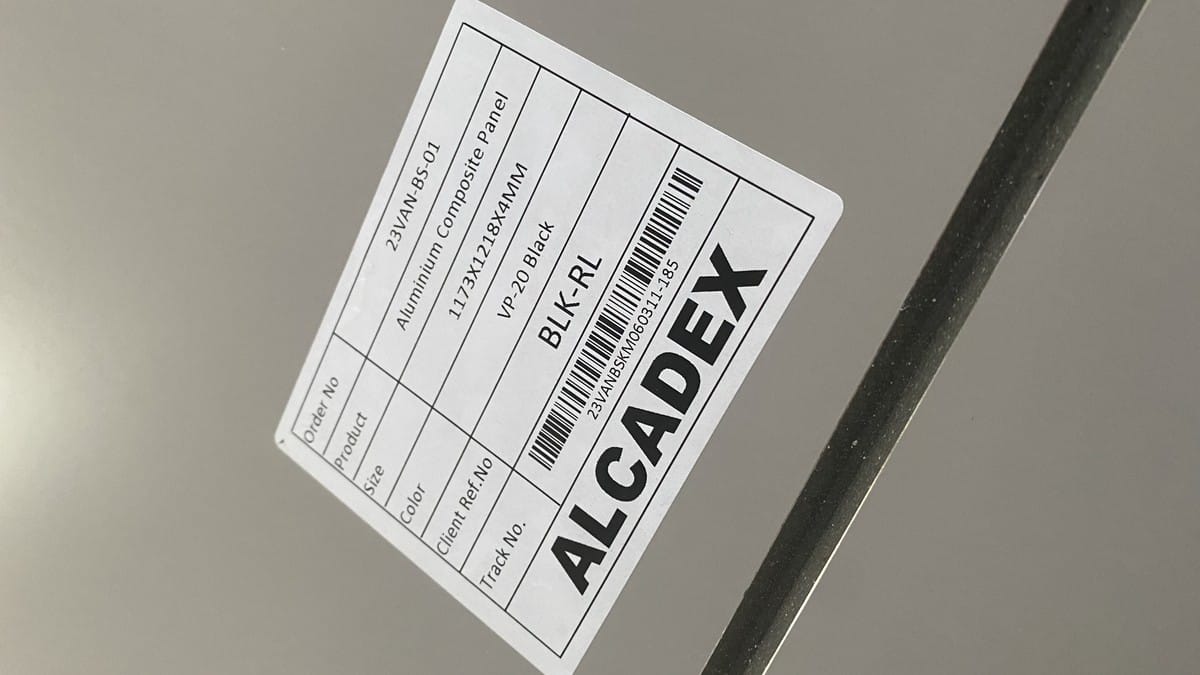
3. Roteamento e manuseio de controles
Mantenha a chapa totalmente apoiada e segura. Lascas sob o painel podem danificar o acabamento; uma fixação inadequada pode deslocar a peça durante a fresagem. Verifique as condições da ferramenta, as configurações do fuso, o avanço, a profundidade, a extração e a orientação de aninhamento. Proteja as peças finalizadas contra lascas de metal, arestas vivas, arrasto e empilhamento misto.
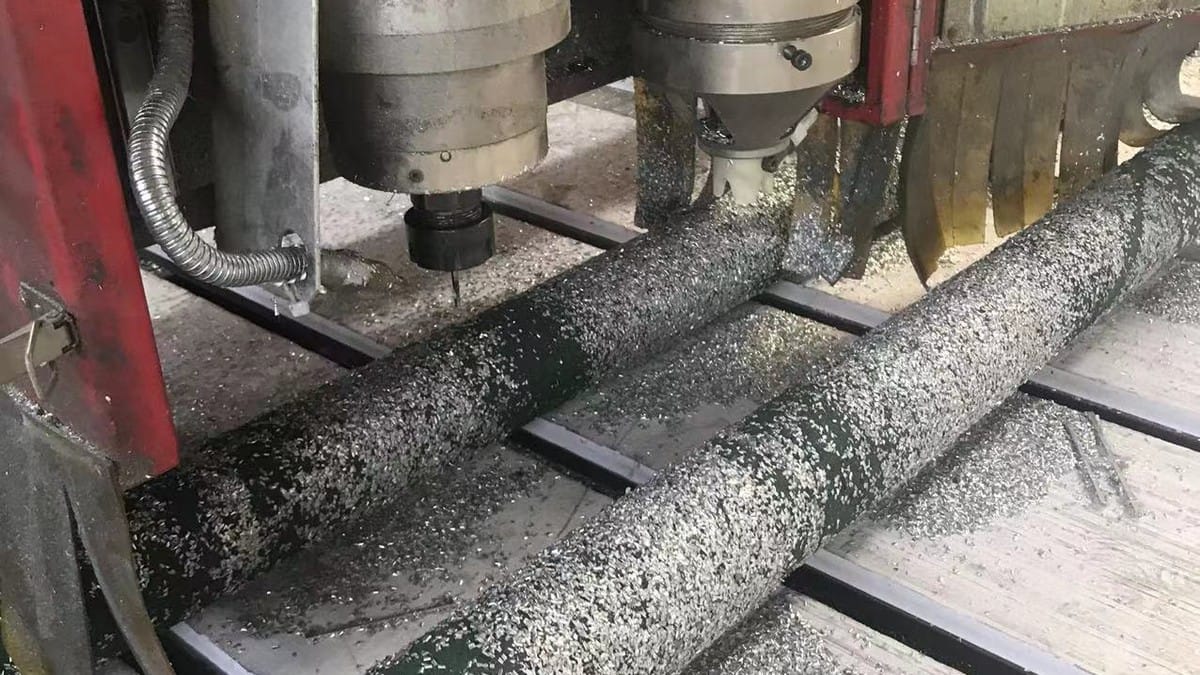
4. Formar em uma sequência repetível
Algumas fitas não podem ser dobradas em qualquer ordem, pois uma dobra pode obstruir a seguinte. Defina a sequência, apoie a face de acabamento e use dispositivos de fixação quando a repetibilidade for importante. Não martele diretamente sobre uma face revestida. Após a conformação, inspecione a qualidade dos cantos, a profundidade da dobra, o esquadro, a curvatura e quaisquer marcas superficiais localizadas.
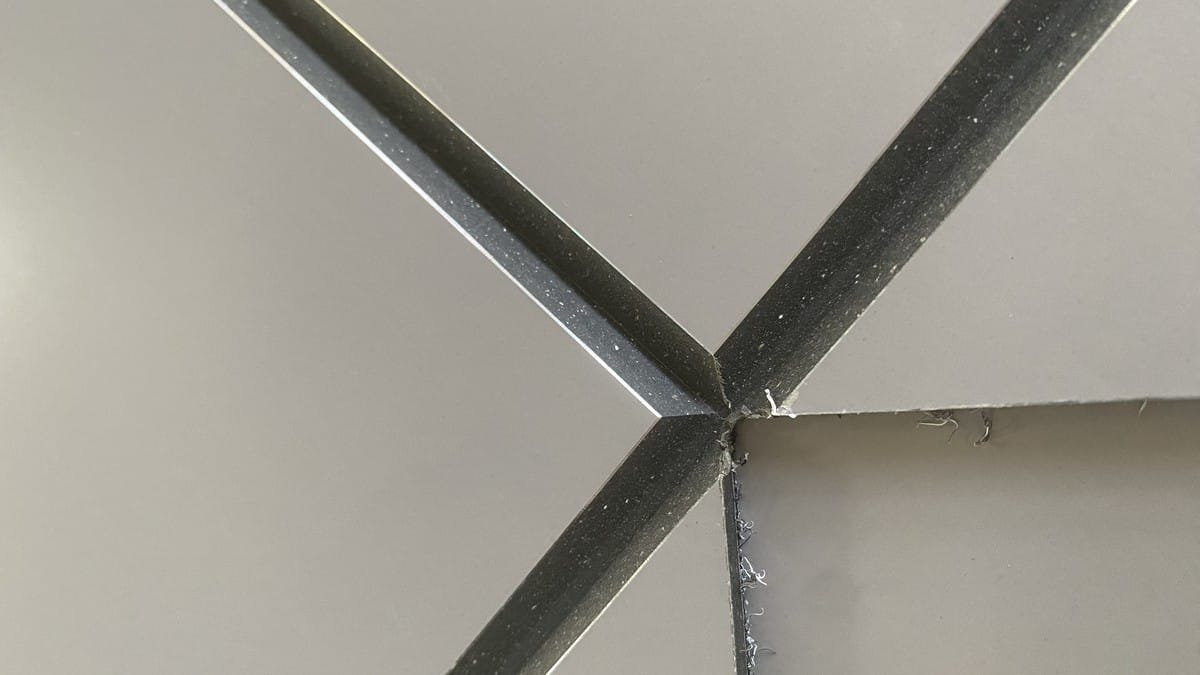
5. Identificar, embalar e liberar
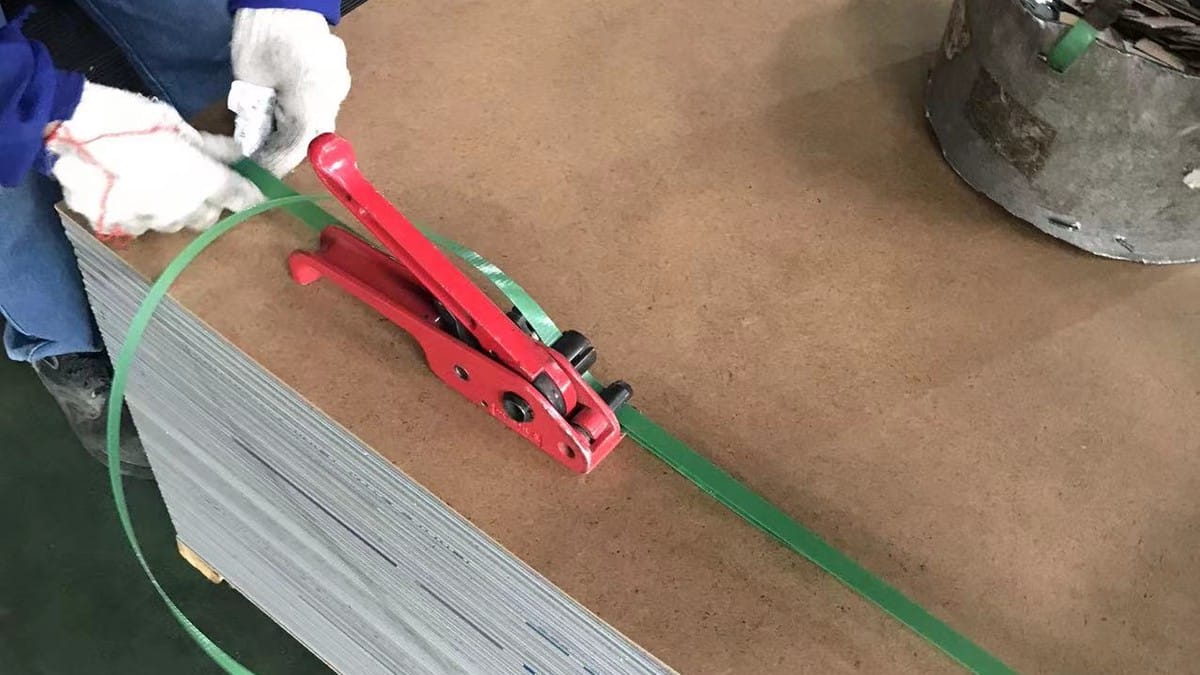
Mantenha a identificação das peças desde o encaixe até a embalagem. As etiquetas devem conectar cada componente ao desenho, à zona de revestimento, à direção do acabamento e ao lote. Embale os componentes fabricados com separadores e proteção de borda compatíveis. Libere-os somente após a conclusão dos registros de inspeção e de quaisquer decisões sobre não conformidades.
Quais são as causas de peças ACP imprecisas?
Os problemas dimensionais geralmente resultam de uma série de pequenas decisões, e não de uma falha drástica da máquina. As causas típicas incluem desenho desatualizado, datum incorreto, compensação de ferramenta inadequada, movimentação da chapa, desvio na profundidade do sulco, fresas desgastadas, sequência de dobra incorreta, métodos de medição inconsistentes ou mistura de dimensões nominais e finais.
Os defeitos de superfície seguem uma cadeia diferente, porém interligada. Lascas sob a chapa, suportes sujos, calor excessivo, empilhamento descuidado, remoção prematura da película, fitas incompatíveis ou arrastamento de peças acabadas podem transformar uma peça dimensionalmente correta em uma peça rejeitada. Um plano de controle prático considera a aparência como um requisito mensurável para a aprovação, e não como uma mera verificação estética final.
O que incluir em uma solicitação de cotação (RFP) para fabricação de painéis de alumínio composto (ACP)?
Um pedido de cotação claro impede que os fornecedores apresentem preços diferentes para escopos de serviço. Especifique se a necessidade inclui apenas chapas, peças cortadas, peças fresadas, cassetes dobradas ou painéis totalmente montados. Anexe desenhos técnicos e identifique os documentos de inspeção e embalagem necessários.
| Item da RFQ | Informações a fornecer | Confirmação do fornecedor |
|---|---|---|
| Especificação do painel | Espessura, superfície, núcleo, revestimento, cor, brilho e direção do acabamento | Configuração exata da produção e alternativas permitidas |
| Escopo de fabricação | Corte, fresagem, furação, dobra, montagem e acessórios | Operações incluídas e trabalhos subcontratados |
| Desenhos | Dimensões planas e acabadas com controle de revisão | Análise do desenho e comentários sobre a viabilidade de fabricação |
| Tolerâncias: | Limites funcionais para componentes acabados | Método de medição e frequência de amostragem |
| identificação | Etiquetas de peça, elevação, lote e direção | Formato do rótulo e plano de rastreabilidade |
| Embalagem | Sequência de peças, separadores, limites de caixas e modalidade de envio. | Design da embalagem e instruções de manuseio |
Perguntas frequentes
É possível fresar painéis de alumínio composto (ACP) com ferramentas comuns de marcenaria?
Algumas operações de fabricação podem utilizar equipamentos adequados para trabalhar madeira, mas a ferramenta, a velocidade, o avanço, o suporte, a extração e os controles de segurança devem ser compatíveis com o painel em si. Para a produção em série, valide o método com o fornecedor do material e fabrique uma peça de teste.
As tolerâncias devem ser medidas antes ou depois da dobragem?
Ambas as verificações podem ser úteis, mas o componente dobrado finalizado deve controlar as dimensões que afetam a instalação. A inspeção da peça plana, por si só, não consegue revelar todos os efeitos da conformação.
A usinagem CNC garante painéis idênticos?
Não. O CNC melhora a repetibilidade apenas quando os desenhos, a referência, a programação, as ferramentas, os dispositivos de fixação, a identificação do material e a inspeção são controlados. Ele também pode repetir uma configuração incorreta com muita eficiência.
A película protetora pode permanecer durante a fabricação?
Muitas vezes, a película protetora permanece na superfície visível para protegê-la, mas é preciso respeitar seu estado e as instruções do fornecedor. Lascas, calor, película danificada ou tempo de armazenamento excessivo ainda podem marcar a superfície ou dificultar a remoção.
Conclusão final
Uma boa fabricação de ACP (Painel Composto de Alumínio) transforma a intenção do projeto em peças acabadas rastreáveis. Os controles essenciais são: um desenho completo, um sistema de referência único, material verificado, configuração de ranhura e dobra validada, aprovação da primeira peça, verificações durante o processo, inspeção da peça acabada e identificação e embalagem cuidadosas. Os compradores que definem esses controles na solicitação de cotação podem comparar fornecedores com base nos mesmos critérios e reduzir retrabalho dispendioso na fase de instalação.
Para projetos específicos de construção com painéis compostos de alumínio (ACP), opções de fabricação e análise de amostras, explore os painéis compostos de alumínio da Alcadex ou entre em contato com a equipe da Alcadex com seus desenhos e requisitos de desempenho.