
03 setembro Teste de adesão por quadriculado para revestimentos de ACP
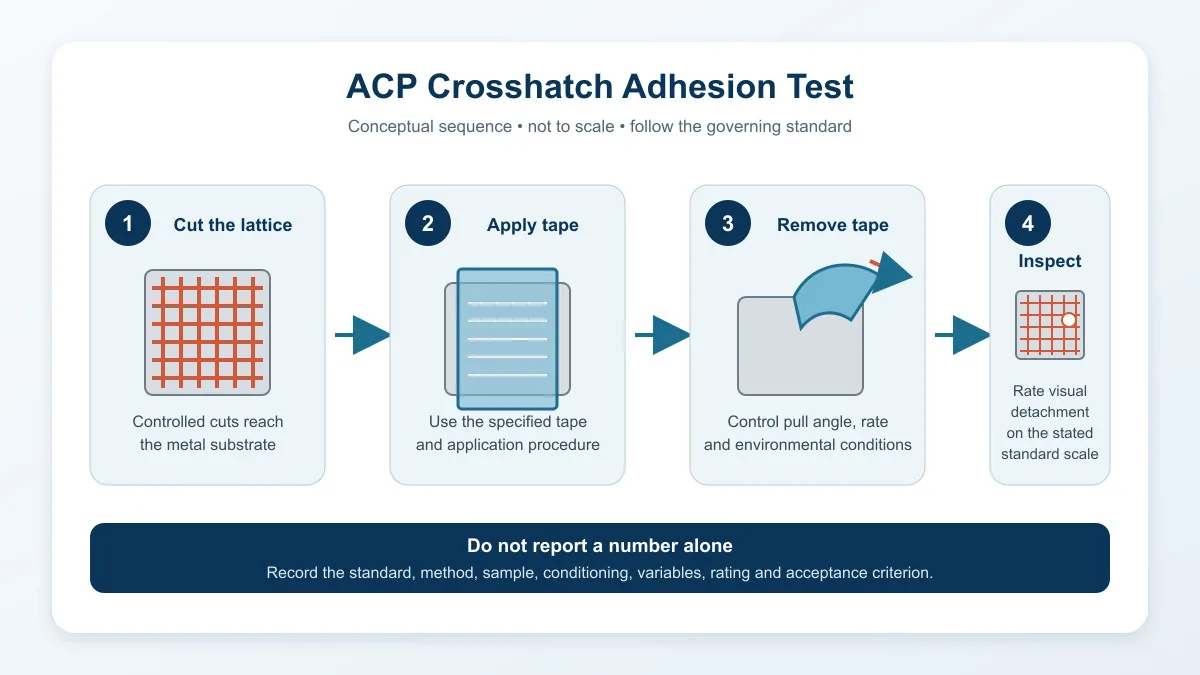
O teste de adesão por quadriculado para revestimentos de ACP é um método de triagem comparativa: uma grade controlada é cortada através do revestimento, uma fita adesiva sensível à pressão é aplicada e removida, e a área cortada é avaliada visualmente quanto ao descolamento do revestimento. Ele pode mostrar se um sistema de revestimento atende a uma classificação de adesão acordada, mas não mede a resistência da ligação em megapascals, não prevê a vida útil da fachada nem avalia a ligação entre a camada externa de ACP e seu núcleo.
Para os compradores, a questão útil não é simplesmente se um fornecedor afirma que o teste de quadriculado foi aprovado. Um relatório significativo identifica o padrão e a edição do teste, o método, a amostra, o sistema de revestimento, o condicionamento, a ferramenta de corte, a fita, o resultado do operador e o critério de aceitação. Sem esse contexto, as avaliações de duas cotações podem não ser comparáveis.
O que o teste realmente avalia
O teste avalia uma pequena área intencionalmente danificada do revestimento orgânico sobre um substrato metálico. O padrão de corte cria bordas onde a fraca adesão entre camadas ou entre o revestimento e o metal pode se tornar visível quando a fita adesiva é removida. Portanto, é útil para o controle de produção, qualificação de sistemas de revestimento e investigação de possíveis problemas de adesão.
A norma atual ASTM D3359 para avaliação da adesão por teste de fita adesiva abrange filmes de revestimento relativamente dúcteis em substratos metálicos. A ASTM explica que o método indica se um nível mínimo de adesão foi atingido ou excedido; não se trata de uma medição de força absoluta e não é sensível a pequenas diferenças em altos níveis de adesão.
A norma ISO 2409:2020 descreve um corte em forma de treliça em ângulo reto através de uma camada de tinta ou verniz até o substrato. A ISO também afirma que o resultado empírico depende em parte da adesão, mas não é em si uma medida de adesão. Essa distinção é importante sempre que um relatório é usado para fins de conformidade com as especificações.
O que o teste de hachura não prova
Um bom resultado de teste de aderência é valioso, mas seu escopo é limitado. Ele não determina a força de arrancamento do revestimento, a resistência ao descascamento entre a camada de alumínio e o núcleo, a resistência a arranhões ou abrasão, a retenção de cor, a retenção de brilho, a resistência à corrosão, a resistência química, o desempenho ao fogo ou a durabilidade de um conjunto de parede instalado.
| Questão | O teste de hachura cruzada pode resolver isso? | O que pode ser necessário em vez disso? |
|---|---|---|
| O revestimento resiste à separação em torno de cortes controlados? | Sim, como uma classificação visual de acordo com o método descrito. | Registre o padrão, o procedimento e a classe de aceitação. |
| Qual é a resistência de adesão do revestimento em MPa? | Não | Um método quantitativo de adesão acordado, como um teste de descolamento, quando aplicável. |
| A camada de alumínio está fortemente aderida ao núcleo de ACP? | Não | Testes de resistência ao descascamento ou desempenho de adesão do ACP, conforme a especificação do produto aplicável. |
| A cor e o brilho resistirão à exposição ao ar livre? | Não | Evidências de resistência às intempéries, retenção de cor e brilho para o sistema de revestimento especificado. |
| Será que as bordas cortadas resistirão a um ambiente costeiro? | Não | Testes de corrosão relevantes, revisão detalhada e seleção de materiais específicos para o projeto. |
| O painel atende aos requisitos de segurança contra incêndio? | Não | Comprovação de teste de resistência ao fogo do produto ou sistema exigida pela jurisdição do projeto. |
Essas diretrizes evitam um erro comum em aquisições: transformar um resultado conveniente de controle de qualidade em uma afirmação genérica sobre a qualidade do painel. Uma proposta de ACP deve combinar evidências de adesão do revestimento com as demais propriedades relevantes para a aplicação específica.
As normas ASTM D3359 e ISO 2409 não são intercambiáveis.
Ambos os documentos utilizam cortes e inspeção visual, mas possuem procedimentos e convenções de classificação diferentes. A norma ASTM D3359 inclui o Método A e o Método B. Seu escopo publicado indica que o Método A destina-se principalmente a sistemas de revestimento com espessura total superior a 125 µm, enquanto o Método B destina-se principalmente a sistemas com espessura inferior a 125 µm. O método selecionado deve seguir o sistema de revestimento específico e a edição vigente, e não uma regra copiada de um painel não relacionado.
A norma ISO 2409 utiliza um sistema de classificação de seis etapas e especifica um procedimento de corte transversal. O resumo oficial da ISO também menciona limitações de aplicação, incluindo a inadequação do método para revestimentos com espessura total superior a 250 µm ou para revestimentos texturizados. Como os detalhes dos testes e as instruções de classificação diferem, o comprador não deve converter uma classificação ASTM em uma classe ISO, a menos que o contrato defina explicitamente uma correlação validada.
| Ponto de comparação | ASTM D3359 | ISO 2409 |
|---|---|---|
| Finalidade da publicação | Avaliação da adesão de filmes de revestimento relativamente dúcteis a substratos metálicos por meio de fita adesiva sobre cortes. | Avaliação da resistência de revestimentos de tinta ou verniz à separação após um corte em treliça em ângulo reto. |
| Direção comum do resultado | Uma classificação mais alta é melhor; 5B é a classificação ASTM mais alta. | Uma classificação mais baixa é melhor; a classe 0 é a melhor classificação ISO. |
| Escolha do método | O método A ou B depende principalmente da espessura do sistema de revestimento e do procedimento acordado. | O espaçamento e o procedimento de corte dependem da espessura do revestimento, do substrato e da norma. |
| Significado do resultado | Indicador visual de que um nível mínimo de adesão foi atingido ou excedido. | Classificação empírica da resistência à separação, não uma medição de força. |
| Os números podem ser convertidos diretamente? | Não se deve presumir uma conversão automática de um para um; informe o método original e a classificação. | |
A inversão na classificação é especialmente fácil de passar despercebida. A classificação “5B” é favorável segundo a norma ASTM D3359, enquanto a “classe 5” é desfavorável segundo a norma ISO 2409. Um relatório que apenas indica o número “5”, sem mencionar a norma, está incompleto e pode gerar uma impressão contrária ao resultado real.
Por que as variáveis de teste são importantes?
O teste de quadriculado depende de uma execução controlada. A norma ASTM identifica especificamente o treinamento do operador, o comportamento da fita, o ângulo de remoção, a velocidade de remoção, a temperatura e a umidade relativa como fatores que podem afetar os resultados. Uma lâmina de corte cega pode rasgar em vez de cortar. O espaçamento incorreto pode alterar a área testada. Pressão inconsistente da fita ou tempo de espera inadequado podem dificultar a comparação de testes repetidos.
A condição da amostra também é importante. Um cupom de laboratório recém-revestido, um painel de produção curado, uma amostra envelhecida retida e um painel recuperado de um projeto respondem a perguntas diferentes. Os compradores devem definir qual deles representa o produto contratual. Se o teste seguir imersão em água, umidade, exposição à água fervente, intemperismo ou outra etapa de condicionamento, o relatório deve identificar essa sequência e o intervalo de tempo entre o condicionamento e a avaliação.
Em acabamentos multicamadas, o descolamento pode ocorrer entre as diferentes camadas. O plano de falha observado deve ser registrado sempre que possível: camada de acabamento para primer, primer para pré-tratamento, revestimento para alumínio ou ruptura coesiva dentro de uma camada. A mesma classificação visual pode mascarar diferentes causas e, portanto, levar a diferentes ações corretivas.
Como interpretar a avaliação sem exagerar
Comece pela direção da escala e, em seguida, leia a descrição escrita e as imagens exigidas pela norma vigente. Não julgue o resultado com base em uma única fotografia ampliada sem saber o tamanho do corte, a iluminação, a ampliação ou se os detritos soltos foram removidos de acordo com o procedimento especificado.
| Condição observada | Diretrizes de relatório da ASTM | Diretrizes de relatório ISO | Interpretação de aquisição |
|---|---|---|---|
| As bordas cortadas permanecem essencialmente limpas, sem remoção significativa. | Na extremidade superior da escala B. | Na extremidade inferior da escala de classe | Aprovado somente quando os critérios e procedimentos de aceitação especificados forem atendidos. |
| Pequenas lascas aparecem ao redor das interseções ou bordas cortadas. | A classificação cai. | A classe social sobe de nível. | Compare a área afetada real e a descrição com o limite contratual. |
| O desprendimento se propaga ao longo dos cortes ou nos quadrados da grade. | Movimento descendente adicional | Movimento ascendente adicional | Investigar a preparação de amostras, cura, pré-tratamento, camadas de revestimento e execução de testes. |
| Grandes porções da grade foram removidas. | Em direção a 0B | Em direção à 5ª série | Desfavorável; manter o material afetado em quarentena até que se chegue a um acordo sobre a sua destinação. |
Este guia de orientação evita intencionalmente estabelecer uma equivalência numérica entre as normas. A norma licenciada contém as definições e ilustrações que regem o processo. As especificações do projeto devem citar o documento exato, a edição, a classificação exigida e qualquer sequência de condicionamento.
O que um relatório de teste ACP deve conter
Um relatório útil permite que outra pessoa qualificada identifique o que foi testado e decida se atende aos requisitos de compra. A simples classificação "Aprovado" não é rastreável. No mínimo, solicite a identificação do painel ou cupom, o lote de produção ou referência do lote de teste, a superfície do alumínio, a família do revestimento, a cor e o acabamento, a espessura do sistema de revestimento (quando aplicável), a preparação da amostra, a cura ou o condicionamento, a data do teste e a norma aplicável.
Os detalhes do método devem incluir o tipo de cortador, o número e o espaçamento dos cortes, a identificação da fita quando necessário, o procedimento de aplicação e remoção, as condições ambientais, o operador, as leituras individuais, a classificação final e fotografias. Se uma variação não padronizada for utilizada, identifique-a claramente em vez de apresentar o resultado como estando em total conformidade com a norma.
Os critérios de aceitação devem ser acordados antes dos testes. Eles podem derivar de uma especificação de produto reconhecida, de uma exigência do fornecedor do revestimento, de uma especificação de projeto ou de um acordo entre comprador e fornecedor. O laboratório deve relatar a classificação observada; a parte autorizada do projeto deve decidir sobre a aceitação com base no critério correto.
Lista de verificação do comprador para orçamentos comparáveis
| Campo de relatório | Por que é importante | Ação do comprador |
|---|---|---|
| Padrão e edição | Os métodos e a redação podem variar entre as edições. | Exija a designação completa, não apenas um "teste de fita". |
| Método e espaçamento de corte | O procedimento deve ser adequado à espessura do sistema de revestimento. | Compare com a espessura de revestimento declarada. |
| Identificação da amostra e do lote | Um cupom genérico pode não representar os painéis encomendados. | Vincule a amostra ao pedido de compra ou lote de inspeção. |
| Família de revestimentos e acabamentos | O comportamento de adesão pode variar com o sistema completo. | Combine a família de resinas, a cor, o brilho e o efeito de superfície. |
| Ambiente de condicionamento e teste | Umidade, temperatura e tempo de recuperação podem influenciar os resultados. | Comparar sequências semelhantes |
| Observações individuais | Uma média pode ocultar uma amostra inaceitável. | Analise cada painel ou resultado do cupom. |
| Critério de aceitação | Uma classificação não tem significado de aprovado/reprovado sem um limite. | Congele o critério antes dos testes de produção. |
| Fotos e plano de falha | Eles apoiam o diagnóstico e a rastreabilidade. | Conserve as imagens originais junto com o registro do teste. |
Use os mesmos campos ao comparar fornecedores. Se o Fornecedor A informar o método B da norma ASTM D3359 em um painel de produção após o condicionamento, enquanto o Fornecedor B informar o método ISO 2409 em um cupom de laboratório não condicionado, os dois valores não permitem uma comparação de desempenho justa. Solicite que ambos os fornecedores apresentem orçamentos com base em um requisito acordado.
Onde o teste se encaixa no controle de qualidade do ACP
O teste de aderência cruzada funciona melhor como um ponto de verificação em um plano de controle documentado. Antes da produção em massa, a equipe do projeto deve definir a família de revestimento, cor, brilho, efeito de superfície, liga de alumínio ou têmpera (quando especificado), requisitos de pré-tratamento e amostra aprovada. Durante a produção, os registros devem vincular as amostras de teste ao lote correspondente. No momento do envio, o pacote de inspeção deve identificar qualquer não conformidade e sua destinação.
A inspeção de recebimento também deve proteger o revestimento contra falsos defeitos. Painéis molhados, extremamente frios, contaminados, amassados ou danificados durante a desembalagem podem não representar as condições de fábrica. Siga um processo de recebimento por escrito, documente a condição da embalagem e permita que as amostras atinjam o ambiente de teste acordado antes da avaliação. Os compradores da Alcadex podem usar a lista de verificação de inspeção de recebimento da ACP para organizar esses registros.
Se um resultado falhar, evite cortar novamente a mesma área danificada imediatamente até obter um resultado satisfatório. Coloque o lote afetado em quarentena, verifique o instrumento e os consumíveis, verifique a execução do procedimento pelo operador, revise a cura e o condicionamento, inspecione as amostras retidas e defina uma nova data de teste estatisticamente significativa. Falhas repetidas podem exigir investigação da preparação da superfície, pré-tratamento, primer, acabamento, condições do forno ou contaminação.
Erros comuns em relatórios
- Omitindo o padrão. Uma classificação simples como “classe 0” ou “classe 5” pode ser mal interpretada, pois as escalas ASTM e ISO seguem direções opostas.
- Chamando isso de força de ligação. O teste fornece uma avaliação visual, não um valor de força.
- Testando uma amostra não representativa. Uma amostra de cor genérica não garante o resultado para o lote de produção encomendado.
- Desconsiderando a espessura total do revestimento. A seleção do método e o espaçamento de corte devem ser adequados ao sistema em teste.
- Comparando diferentes sequências de condicionamento. Os resultados obtidos logo após a exposição e os resultados obtidos após a exposição respondem a perguntas diferentes.
- Utilizando um único teste para todo o conjunto ACP. A adesão do revestimento não substitui as evidências de ligação ao núcleo, incêndio, intemperismo ou corrosão.
- Apresentando apenas as melhores leituras. As observações individuais e o plano de amostragem definido devem permanecer visíveis.
Perguntas frequentes
O revestimento 5B é sempre um bom resultado para painéis de alumínio composto (ACP)?
É a classificação mais alta da escala B da norma ASTM D3359, mas só tem significado quando o relatório segue corretamente o método ASTM especificado e a amostra representa o sistema de revestimento solicitado. Não comprova todas as outras propriedades de desempenho do ACP (Alumínio Composto Aparente).
A classe ISO 5 é equivalente à ASTM 5B?
Não. A direção das escalas é oposta: uma classe ISO 2409 mais baixa é mais favorável, enquanto uma classificação ASTM D3359 B mais alta é mais favorável. Não compare o número sem a norma.
É possível realizar testes de quadriculado em um painel ACP finalizado?
Sim, a face de alumínio revestida pode ser avaliada quando a norma e o procedimento selecionados forem aplicáveis. O teste é destrutivo no local do corte, portanto, utilize um cupom aprovado, uma amostra retida ou uma área de sacrifício e registre exatamente o que foi testado.
O resultado confirma o tipo de revestimento: PVDF ou PE?
Não. Avalia a resistência à separação segundo o procedimento selecionado; não identifica a composição química da resina. A identificação do revestimento requer documentação de produção rastreável e, quando necessário, um método analítico apropriado.
Todas as remessas devem ser testadas?
A frequência deve ser definida com base no plano de inspeção acordado, nas especificações do produto e no nível de risco. Defina os lotes, a quantidade de amostras, os critérios de aceitação e as regras de reteste antes da produção, em vez de decidir após um resultado contestado.
Conclusão final
O teste de aderência por quadriculado é uma ferramenta prática de triagem para avaliar a adesão do revestimento de ACP (painel composto de alumínio) quando o método, a amostra e os critérios de aceitação são controlados. Considere a classificação como uma categorização, e não como um valor universal de resistência. Mencione a norma ASTM ou ISO exata, mantenha a escala original, documente todas as variáveis influentes e combine o resultado com as demais evidências necessárias para a aplicação no painel.
Para solicitar um orçamento ou apresentar uma documentação técnica, envie à Alcadex as especificações do revestimento, incluindo cor, acabamento, aplicação pretendida, método de teste aplicável e classe de aceitação exigida. Entre em contato com a Alcadex para garantir que a documentação solicitada esteja alinhada com a configuração exata do ACP antes da produção.