
01 September ACP Delta E: Messung von Farbdifferenzen
Delta E (abgekürzt ΔE) ist ein numerischer Ausdruck für den Farbunterschied zwischen einer ACP-Probe und einer vereinbarten Referenzprobe. Er hilft Einkäufern, Beschichtern und Prüfern, Abweichungen präziser zu beschreiben als Formulierungen wie „etwas dunkler“ oder „nicht ganz gleich“. Ein Delta-E-Wert ist jedoch nur dann aussagekräftig, wenn Messmethode, Geräteeinstellungen, Referenzprobe und Abnahmekriterien im Voraus festgelegt wurden.
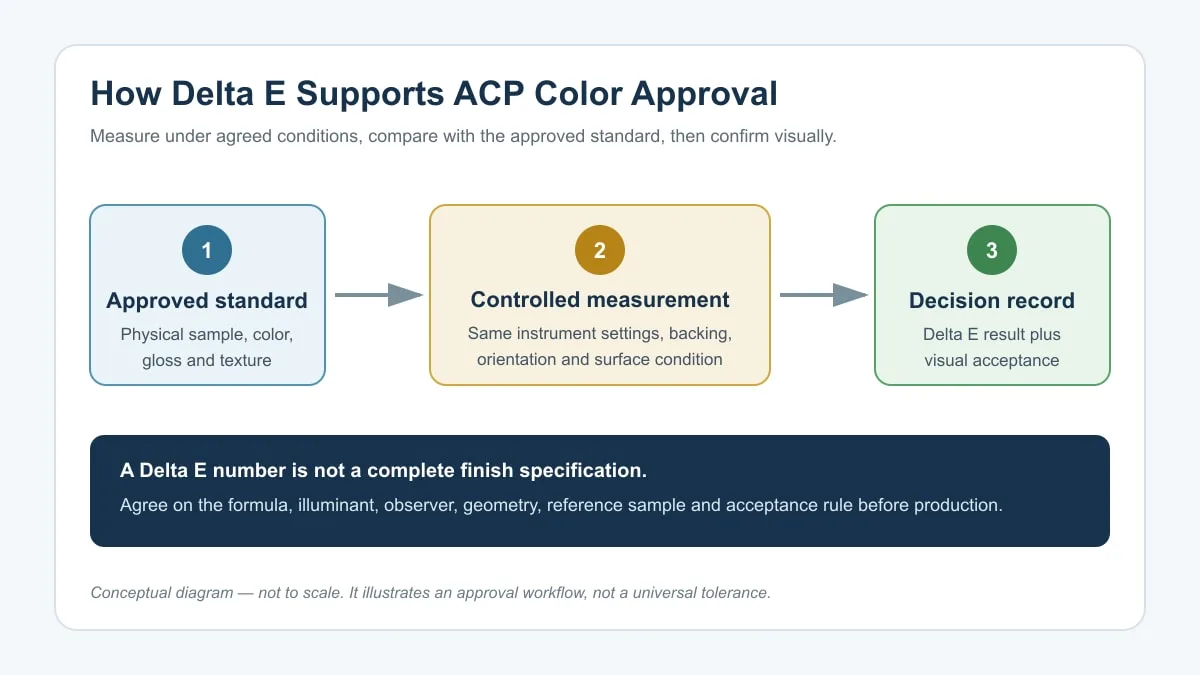
Bei Aluminium-Verbundplatten sollte der Delta-E-Wert als ein Bestandteil der Oberflächenfreigabe betrachtet werden. Er allein beschreibt weder Glanz, Textur, Metallorientierung, optische Gleichmäßigkeit noch das Aussehen benachbarter Platten nach der Montage. Eine zuverlässige Freigabe kombiniert instrumentelle Messwerte mit einem kontrollierten Sichtvergleich und einer nachvollziehbaren Dokumentation des freigegebenen Musters.
Was misst Delta E?
Ein Farbmessgerät erfasst eine Oberfläche in einem definierten Farbraum. Ein gängiges System ist CIE L*a*b*, wobei L* die Helligkeit, a* die Rot-Grün-Achse und b* die Gelb-Blau-Achse darstellt. Die Differenz zwischen den Koordinaten einer Referenzprobe und einer Prüfprobe lässt sich dann als Delta-E-Wert ausdrücken.
Die Norm ISO/CIE 11664-4 für CIE 1976 L*a*b* definiert den Farbraum und die Methoden zur Berechnung von Abständen darin. Eine separate Norm, ISO/CIE 11664-6 für CIEDE2000 , beschreibt eine komplexere Formel zur Farbdifferenzberechnung. Diese Referenzen sind wichtig, da „Delta E“ nicht durch eine einzelne Berechnung ermittelt wird. Ein Bericht sollte die verwendete Formel angeben.
| Gemeldeter Wert | Was es beschreibt | Was ein Käufer überprüfen sollte |
|---|---|---|
| ΔL* | Helligkeitsunterschied | Ob die Probe heller oder dunkler als die Referenzprobe erscheint |
| Δa* | Differenz entlang der Rot-Grün-Achse | Die Richtung der Farbtonverschiebung, nicht nur ihre Gesamtgröße |
| Δb* | Differenz entlang der gelb-blauen Achse | Ob sich ein wärmerer oder kühlerer Wurf entwickelt |
| E | Die kombinierte Farbdifferenz wird anhand einer bestimmten Formel berechnet. | Formel, Messbedingungen, Referenzwert und zulässige Toleranz |
Eine kleine Gesamtzahl kann die Richtung einer Veränderung verschleiern. Die gleichzeitige Erfassung von ΔL*, Δa* und Δb* sowie von Delta E liefert dem Projektteam zusätzliche diagnostische Informationen. So lässt sich beispielsweise bei der Anpassung einer Probe eine Helligkeitsänderung von einer Farbtonänderung unterscheiden.
Delta E 1976 und Delta E 2000 sind nicht austauschbar.
Delta E 1976 (oft als ΔE*ab geschrieben) berechnet den geradlinigen Abstand im CIELAB-Farbraum. CIEDE2000 (oft als ΔE00 geschrieben) gewichtet die Ergebnisse zusätzlich, um die Übereinstimmung mit der visuellen Wahrnehmung in verschiedenen Bereichen des Farbraums zu verbessern. Daher können dieselben Probenpaare mit den beiden Formeln unterschiedliche numerische Ergebnisse liefern.
Deshalb sollte eine Kaufspezifikation niemals nur die Aussage „Delta E muss unter X liegen“ enthalten. Ohne die Formel und die Messbedingungen können zwei Labore unterschiedliche Verfahren anwenden und dennoch scheinbar gültige Berichte erstellen. Die aktuelle Fassung der ASTM D2244 behandelt die Berechnung von Farbunterschieden und Toleranzen anhand instrumentell gemessener Koordinaten. Die ASTM weist außerdem darauf hin, dass Käufer und Verkäufer sich auf die zulässige Toleranz und das Berechnungsverfahren einigen müssen.
Es gibt keine allgemeingültige, verbindliche Bewertungsskala für alle Oberflächen von Aluminium-Verbundplatten. Die kommerzielle Akzeptanz hängt von Farbe, Glanz, Textur, Betrachtungsabstand, Plattenanordnung, Beleuchtung, Beschichtungssystem und den Projektanforderungen ab. Eine für eine einfarbige Oberfläche geeignete Toleranz beschreibt möglicherweise nicht das visuelle Verhalten einer Metallic- oder Effektlackierung.
Warum die Messbedingungen bei ACP wichtig sind
ACP-Oberflächen sind keine abstrakten Farbmuster. Es handelt sich um beschichtete Metalloberflächen, deren Erscheinungsbild sich je nach Betrachtungswinkel, Glanz und Richtungseffekten verändern kann. Werden Referenz- und Testplatte unter unterschiedlichen Bedingungen gemessen, kann das Ergebnis sowohl das Messverfahren als auch Produktionsunterschiede widerspiegeln.
| Steuerelement | Warum es das Ergebnis verändern kann | Empfohlener Datensatz |
|---|---|---|
| Instrument und Geometrie | Unterschiedliche optische Anordnungen können unterschiedlich auf Glanz- und Oberflächeneffekte reagieren. | Instrumentenmodell, Geometrie, Apertur und Kalibrierungsstatus |
| Lichtquelle und Beobachter | Die Farbkoordinaten hängen vom gewählten Betrachtungsmodell ab. | Beleuchtungsstärke und Standardbeobachtereinstellung |
| Spiegelnde Komponente | Das Ein- oder Ausschließen des reflektierten Glanzes kann die Lesart verändern. | SCI- oder SCE-Einstellung, konsequent verwendet |
| Panelausrichtung | Metallic- und Effektlackierungen können richtungsweisend wirken. | Beschichtungsrichtung und Messorientierung |
| Zustand der Oberfläche | Staub, Schutzfilmreste, Kratzer oder Feuchtigkeit können ein Messergebnis verfälschen. | Sauberer, unbeschädigter Bereich und vereinbarter Zustand |
| Anzahl und Ort der Messwerte | Ein einzelner Messpunkt repräsentiert möglicherweise nicht das gesamte Panel oder die gesamte Charge. | Stichprobenplan, Standorte, Wiederholungen und Mittelwertbildungsmethode |
Mehrere Messungen können das Risiko verringern, ein Panel aus einem nicht repräsentativen Blickwinkel zu beurteilen. ASTM E1345 beschreibt Verfahren zur Reduzierung der Variabilität von Farbmessungen durch Mehrfachmessungen. Der genaue Probenahmeplan muss weiterhin auf das Produkt und den Prüfzweck abgestimmt sein; er sollte nicht unreflektiert von einem anderen Material übernommen werden.
Wie man ein ACP-Farbabnahmeverfahren erstellt
1. Definieren Sie den physikalischen Bezugspunkt
Verwenden Sie ein freigegebenes physisches Muster, nicht nur ein Bildschirmbild, einen gedruckten Katalog oder die Farbbezeichnung. Kennzeichnen Sie das Muster mit einem Code, dem Freigabedatum, der Oberflächenbeschaffenheit, dem Glanzgrad und der Ausrichtung. Schützen Sie es vor Sonnenlicht, Schmutz, Feuchtigkeit und Abrieb, damit sich die Referenzfarbe nicht verändert.
Wird für das Projekt eine Sonderfarbe verwendet, muss der Genehmigungsnachweis die Probe mit der Beschichtungsspezifikation und dem Produktionsauftrag verknüpfen. Unser Leitfaden zu technischen Unterlagen, Dokumenten und Proben für Aluminium-Verbundplatten (ACP) erklärt, wie Produktdaten, Proben und Revisionen vor der Freigabe aufeinander abgestimmt werden.
2. Sich auf die Messmethode einigen.
Geben Sie den Farbraum, die Delta-E-Formel, die Lichtart, den Beobachter, die Messgeometrie, die Einstellung der Spiegelung, die Blendenöffnung, die Trägerschicht, die Ausrichtung des Panels und die Anzahl der Messungen an. Falls mehrere Labore oder Messgeräte verwendet werden, beschreiben Sie, wie die Korrelation überprüft wird. Eine bloße Toleranzangabe ohne diese Kontrollen ist unvollständig.
3. Eine projektspezifische Abnahmeregel festlegen
Käufer, Lieferant und die zuständige Konstruktionsabteilung sollten sich vor Produktionsbeginn auf die Toleranz einigen. Die Regelung kann eine instrumentelle Grenze, Bauteilgrenzen und eine Sichtprüfung umfassen. Sie sollte außerdem festlegen, was zu tun ist, wenn das instrumentelle Ergebnis akzeptabel ist, das installierte Muster jedoch unzulässig erscheint oder wenn eine visuell akzeptable Oberflächenbehandlung eine höhere numerische Abweichung aufweist.
4. Genehmigung unter kontrollierten Betrachtungsbedingungen
Vergleichen Sie die Testplatte und die Referenzplatte nebeneinander, mit gleicher Ausrichtung und unter vereinbarter Beleuchtung. Bewerten Sie gegebenenfalls sowohl die Nahansicht als auch die vorgesehene Betrachtungsdistanz. Glanz, Textur und metallische Eigenschaften können das Erscheinungsbild beeinflussen, ohne dass ein einzelner Delta-E-Wert dies vollständig erfasst.
5. Verknüpfung der Annahme mit der Chargensteuerung
Dokumentieren Sie die Produktionscharge, die Probenbezeichnung und das Prüfergebnis. Vermeiden Sie das zufällige Mischen von Chargen innerhalb einer durchgehenden Fassadenebene, es sei denn, das Projektteam hat die Kompatibilität geprüft. Der zugehörige Leitfaden zu Farbabweichungen, Chargenkontrolle und -freigabe von Aluminium-Verbundplatten (ACP) behandelt Kennzeichnung, Fertigungsidentifizierung und Vorinstallationsprüfungen detaillierter.
Was in eine Angebotsanfrage oder eine Bestellspezifikation gehört
Eine effektive Angebotsanfrage (RFQ) ermöglicht die nachvollziehbare und kalkulationsfähige Farbkontrollmethode. Sie erlaubt dem Lieferanten, fehlende Informationen vor Beginn der Beschichtung oder Fertigung zu identifizieren. Die folgende Checkliste dient als Ausgangspunkt und stellt keine universelle Projektspezifikation dar.
| RFQ-Feld | Informationen, die bereitzustellen oder zuzustimmen sind | Gemeinsame Mehrdeutigkeit verhindert |
|---|---|---|
| Referenzstandard | Genehmigte physische Muster-ID, Oberflächencode, Datum und Ausrichtung | Vergleich der Produktion mit einem digitalen Bild oder einer nicht nachverfolgten Probe |
| Beschreibung der Fertigstellung | Farbe, Glanz, Textur, Metall-/Effektstatus und Beschichtungsrichtung | Farbkoordinaten als das gesamte Erscheinungsbild behandeln |
| Delta-E-Methode | Benannte Formeln wie ΔE*ab oder ΔE00 | Vergleich der mit verschiedenen Gleichungen berechneten Ergebnisse |
| Messbedingungen | Beleuchtungsart, Beobachter, Geometrie, Apertur, SCI/SCE, Hintergrund und Ausrichtung | Ergebnisse, die nicht reproduziert werden können |
| Probenahmeplan | Panels pro Charge, Lesepositionen, Wiederholungen und Berichtsformat | Eine einzelne, bequeme Ablesung, die als Chargennachweis präsentiert wird. |
| Annahmeregel | Vereinbarte Delta-E-/Komponentengrenzen plus visuelle Entscheidungsbefugnis | Anwendung einer undefinierten oder nachträglichen Toleranz |
| Nichtkonformitätspfad | Wiederholungstest, Bestätigungsprobe, Trennung und weitere Maßnahmen | Unkontrollierte Vermischung oder subjektive Ablehnung nach der Lieferung |
Wie man einen ACP-Farbbericht liest
Ein aussagekräftiger Bericht ermöglicht es einer anderen qualifizierten Person, die Vergleichsergebnisse zu verstehen und das Verfahren zu reproduzieren. Auf der ersten Seite sollten die zugelassene Referenz, das Prüfmuster, der Beschichtungs- oder Oberflächencode, die Produktionscharge und das Messdatum angegeben werden. Anschließend sollten das Messgerät, der Kalibrierungsstatus, der Farbraum, die Rezeptur und alle relevanten Einstellungen aufgeführt werden.
Prüfen Sie die Abweichungen der einzelnen Komponenten sowie den Gesamt-Delta-E-Wert. Ein Bericht, der nur eine gerundete Zahl anzeigt, ist wenig hilfreich, wenn eine Oberflächenkorrektur erforderlich ist. Vorzeichen und Betrag von ΔL*, Δa* und Δb* geben an, ob sich die Probe in der Helligkeit oder entlang der Rot-Grün- und Gelb-Blau-Achse verschoben hat. Der Bericht sollte außerdem klarstellen, ob es sich bei dem angezeigten Ergebnis um einen Einzelwert, einen Durchschnittswert oder den höchsten Wert einer Messreihe handelt.
Prüfen Sie, ob die Messpunkte und die Ausrichtung der Messplatten mit dem Probenahmeplan übereinstimmen. Wenn die Ergebnisse innerhalb einer Probe variieren, suchen Sie nach Ursachen in der Oberfläche, im Prozess oder bei der Probenahme, anstatt den am einfachsten zu messenden Wert zu wählen. Jeder ausgeschlossene Wert sollte mit Begründung dokumentiert werden. Fotos können die Rückverfolgbarkeit unterstützen, sind aber kein zuverlässiger Nachweis der gemessenen Farbe, da Kameras, Beleuchtung und Bildschirme die Darstellung verändern.
Abschließend wird der Gerätebericht mit der visuellen Beurteilung verknüpft. Es wird festgehalten, wer die Proben unter welchen Lichtverhältnissen und in welcher Ausrichtung geprüft hat und ob die Probe angenommen, abgelehnt oder zur Bestätigung zurückgehalten wurde. Dadurch wird aus einem Laborergebnis ein nutzbarer Projektbericht.
Wareneingangsprüfung vor der Fertigung
Farbprüfungen sind besonders sinnvoll, bevor die Paneele gefräst, gefaltet oder über verschiedene Ebenen verteilt werden. Prüfen Sie nach Erhalt die Verpackung und die Paneeletiketten, die Produktionscharge, den Oberflächencode und die Richtungspfeile, bevor Sie genügend Material für die vereinbarte Probenahme öffnen. Schützen Sie die Referenzprobe und die Prüfstücke vor Verunreinigungen, bis sie den vorgegebenen Prüfzustand erreicht haben.
Bei Verdacht auf eine Abweichung das betroffene Material separat aufbewahren und die Etiketten sichern. Die Messung unter den vereinbarten Bedingungen wiederholen, weitere Platten gemäß dem Stichprobenplan prüfen und diese visuell mit der freigegebenen Referenz vergleichen. Unerklärliche Abweichungen dürfen nicht durch zufälliges Mischen von Platten behoben werden. Zunächst muss festgestellt werden, ob das Problem auf eine einzelne Platte, ein Bündel, eine Charge oder eine Messanordnung beschränkt ist.
Die Entscheidung über die weitere Vorgehensweise muss vor Fortsetzung der Fertigung dokumentiert werden. Je nach Vertrag und Projektverantwortung kann dies die Abnahme, die Bereitstellung eines Bestätigungsmusters, den Austausch, die eingeschränkte Nutzung in einem separaten Bereich oder eine andere vereinbarte Maßnahme bedeuten. Alcadex kann Produkt- und Chargeninformationen im Rahmen des dokumentierten Auftragsumfangs bereitstellen, die Farbabnahme im Projekt obliegt jedoch weiterhin den im Genehmigungsverfahren genannten Parteien.
Häufige Delta-E-Fehler bei der ACP-Beschaffung
Verwendung einer universellen Toleranz für jede Oberfläche
Es gibt keine einzelne Zahl, die automatisch die visuelle Akzeptanz für alle Farben und Oberflächen garantiert. Ein dunkler Vollton, ein hochglänzendes Weiß und ein metallisches Silber können unterschiedlich wirken. Die Toleranz sollte anhand realer Muster unter den Betrachtungsbedingungen des Projekts überprüft werden.
Die Formel bleibt unbenannt.
ΔE*ab und ΔE00 sind keine austauschbaren Bezeichnungen für dasselbe Ergebnis. Wenn der Vertrag einen Grenzwert, aber nicht die Gleichung nennt, kann eine Uneinigkeit erst nach einer Überprüfung auftreten.
Glanz und Textur werden außer Acht gelassen.
Zwei Paneele können ähnliche Farbkoordinaten aufweisen, aber aufgrund von Glanz oder Textur unterschiedlich wirken. Umgekehrt kann eine Effektbeschichtung unterschiedliche Messwerte erzeugen und dennoch in der vorgesehenen Ausrichtung optisch akzeptabel bleiben. Messen Sie die Farbe, aber genehmigen Sie die gesamte Oberfläche.
Messung durch Schutzfolie
Die Schutzfolie ist nicht die fertige Beschichtungsoberfläche. Ihre Tönung, ihr Aufdruck, der Zustand der Haftung und ihre Textur können sowohl das Instrument als auch den Betrachter beeinflussen. Die Prüfbereiche müssen dem vereinbarten Verfahren folgen und nach der Entsorgung der Folie nachvollziehbar bleiben.
Vergleich von nicht verwandten Chargen nach der Installation
Sobald die Paneele über eine Fläche verteilt sind, wird der Austausch teuer. Chargenidentität und Ausrichtung müssen beim Zuschnitt, der Bearbeitung, dem Verpacken und der Montage kontrolliert werden. Die Freigabe sollte frühzeitig erfolgen, um auf die Ergebnisse reagieren zu können.
Kann Delta E die visuelle Genehmigung ersetzen?
Nein. Instrumentelle Messungen sind zwar wertvoll, da sie wiederholbar sind und selbst kleinste, schwer zu beschreibende Unterschiede erfassen. Die visuelle Beurteilung bleibt jedoch unerlässlich, da die fertige Platte als Kombination aus Farbe, Glanz, Textur, Ausrichtung, Beleuchtung und umgebenden Materialien wahrgenommen wird.
ASTM D2244 fordert ausdrücklich, dass instrumentelle Toleranzen sorgfältig mit der visuellen Beurteilung abgeglichen werden. Bei ACP-Projekten empfiehlt es sich, festzulegen, welche Entscheidung maßgeblich ist, wenn die beiden Beurteilungen voneinander abweichen. Diese Zuständigkeit kann beim Architekten, dem Auftraggeber, dem genehmigten Musterbauverfahren oder einer anderen benannten Partei liegen.
Häufig gestellte Fragen
Ist ein niedrigerer Delta-E-Wert immer besser?
Ein niedrigeres Ergebnis bedeutet eine geringere berechnete Differenz gemäß der angegebenen Methode. Es bedeutet nicht automatisch, dass Glanz, Textur, Richtung und Gesamterscheinung übereinstimmen. „Besser“ hängt von der vollständig genehmigten Oberflächenbeschaffenheit und den Projektrichtlinien ab.
Welche Delta-E-Toleranz ist für ACP empfehlenswert?
Es gibt keine universelle Toleranz für Aluminium-Verbundplatten, die für jede Oberfläche und jedes Projekt geeignet ist. Käufer und Lieferant sollten sich auf einen Wert einigen, nachdem sie instrumentelle Messergebnisse mit freigegebenen physischen Mustern und einer visuellen Abnahme abgeglichen haben.
Sollte in einem ACP-Bericht ΔE*ab oder ΔE00 verwendet werden?
Beide Methoden sind zulässig, sofern sie in der Projektspezifikation aufgeführt und von allen Beteiligten einheitlich angewendet werden. ΔE00 ist eine andere Formel und kein direkter Ersatzwert für ΔE*ab. Vergleichen Sie niemals Ergebnisse, ohne die Berechnung zu überprüfen.
Wie viele Messungen sollten durchgeführt werden?
Die Anzahl der Messwerte hängt von der Plattengröße, der Oberflächengleichmäßigkeit, der Chargengröße und dem Prüfzweck ab. Legen Sie vor der Prüfung die Messpunkte, Wiederholungen und die Mittelwertbildung fest. Ein einzelner Messwert sollte nicht automatisch als Nachweis für die gesamte Charge gelten.
Kann Delta E ein Problem mit der Beschichtungsrichtung erkennen?
Bei der Messung von Richtungspaneelen in unterschiedlichen Ausrichtungen können zwar Unterschiede auftreten, diese ersetzen jedoch nicht die Richtungsmarkierungen und die Montagekontrolle. Metallische und Effektlackierungen sollten verglichen und in der vereinbarten Lackierrichtung angebracht werden.
Farbakzeptanz überprüfbar machen
Delta E wandelt einen Farbvergleich in protokollierte Daten um, doch der Wert ist nur im Rahmen eines vollständigen Verfahrens aussagekräftig. Vor Produktionsbeginn müssen die physikalische Referenz, die Rezeptur, die Geräteeinstellungen, der Probenahmeplan, die visuellen Bedingungen und die Entscheidungsregel festgelegt werden. Anschließend müssen Chargen- und Orientierungsidentität während der Fertigung und Installation sichergestellt werden.
Für eine projektspezifische Prüfung senden Sie Alcadex bitte über unser Kontaktformular den Oberflächencode oder ein physisches Muster, die Paneelspezifikation, die erwartete Menge, den Anwendungsbereich, das Genehmigungsverfahren und die erforderlichen Unterlagen . Anhand dieser Informationen können wir die Details der Oberflächenkontrolle ermitteln, die vor Angebotserstellung und Produktionsfreigabe bestätigt werden müssen.