01 August ACP-V-Nutierung: Tiefe, Faltqualität und Prüfung
Das V-Nuten von Aluminium-Verbundplatten (ACP) ist das kontrollierte Abtragen von Kernmaterial entlang einer Faltlinie, sodass eine präzise Rückfaltung entsteht, während die äußere Aluminiumschicht durchgehend bleibt. Eine gute Faltqualität hängt vom tatsächlichen Plattenaufbau, der Geometrie des Fräsers, dem Restmaterial, dem Werkzeugzustand und einem geprüften Erstmuster ab – nicht von einer einheitlichen Tiefeneinstellung.
Die Auswirkungen auf den Einkauf sind wichtig: Die Gesamtplattenstärke allein bestimmt nicht das Faltverhalten. Die Dicke der Aluminiumdeckschicht, die Kernzusammensetzung, die Beschichtungsoberfläche, der erforderliche Innenradius und die Rücklaufmaße müssen vor Produktionsbeginn bestätigt werden. Alcadex behandelt das V-Nutieren als kontrollierten Fertigungsvorgang, der an die genehmigte Zeichnung und die Produktionscharge gebunden ist.
Was eine V-Nut leisten muss
Die Nut sollte so viel Material abtragen, dass ein wiederholbares Biegen ohne Beschädigung oder starke Belastung der sichtbaren Außenhaut möglich ist. Eine zu flache Nut lässt zu viel Material übrig und kann einen großen Radius, Rückfederung oder eine ungenaue Rückstellung verursachen. Eine zu tiefe Nut kann die Klebefuge oder die Außenhaut beschädigen, eine sichtbare Führungslinie erzeugen und die Eckstabilität beeinträchtigen.
| Variable | Bei schlechter Kontrolle | Praktische Kontrolle |
|---|---|---|
| Gesamt- und Hautdicke | Die kopierte Einstellung hinterlässt entweder zu viel oder zu wenig Material. | Vor der Einrichtung die Produktionscharge und die Konstruktion überprüfen. |
| Schneidwinkel und Spitze | Änderung des Innenradius und der Faltlinie | Verwenden Sie das zugelassene Werkzeug und überwachen Sie den Verschleiß. |
| Restmaterial | Die Falte wird steif, schwach oder weist sichtbare Gebrauchsspuren auf. | Durch Probefalten und Abschnittskontrolle, sofern vereinbart, prüfen. |
| Bezugspunkt und Nutposition | Rücklauftiefe und Kassettengrößenabweichung | Route und Messung vom Zeichnungsbezugspunkt |
| Unterstützung und Halten | Die Tiefe variiert über das Blatt | Halten Sie den Tisch sauber, eben und stets sicher befestigt. |
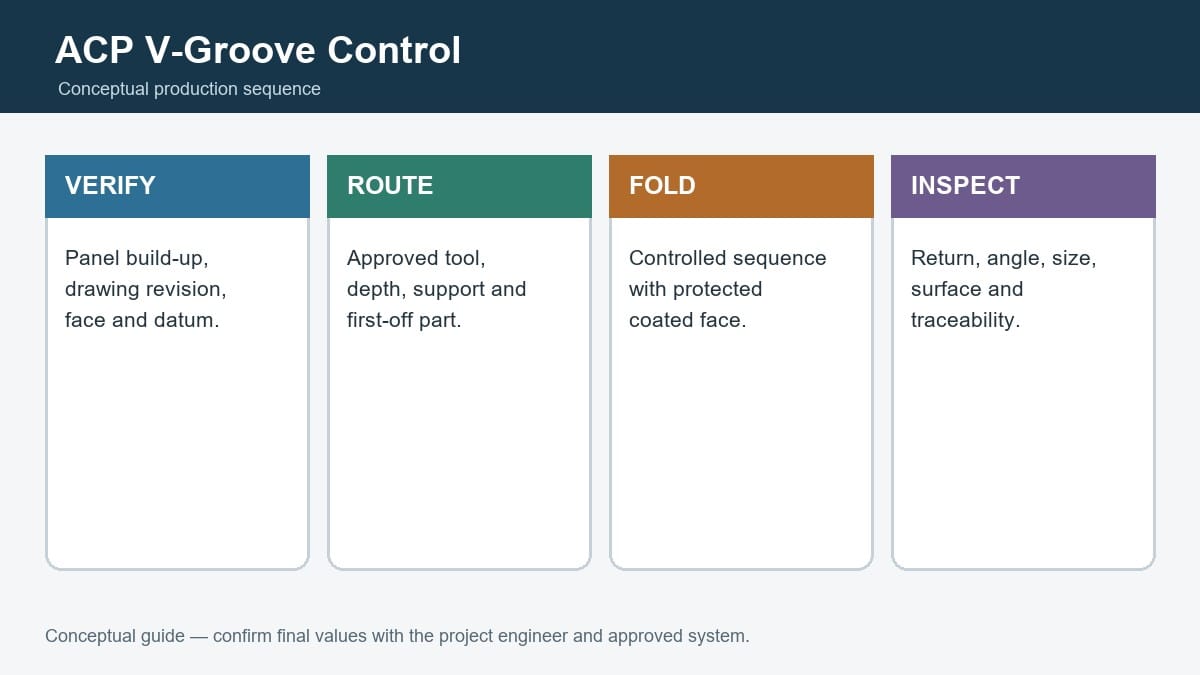
Schritt 1: Zeichnung und Produktionsblatt prüfen
Prüfen Sie die Teilenummer, Revision, Vorderseite, Oberflächenrichtung, Falzlinien, Rücksprungtiefe, Eckkerben und Prüfmaße. Ordnen Sie anschließend das Blech der Bestellung zu: Dicke, Blechdicke, Kern, Beschichtung, Farbe, Glanz, Charge und Schutzfolie. Das Maschinenprogramm darf nicht freigegeben werden, solange auch nur eine dieser Angaben unklar ist.
Schritt 2: Werkzeug einstellen und ein erstes Teil fräsen
Der Bediener prüft den korrekten Fräser, Werkzeugzustand, programmierten Fräsweg, die Ausrichtung der Werkstückoberfläche sowie die Auflage und Absaugung. Das erste Werkstück wird aus dem tatsächlichen Produktionsmaterial gefertigt. Späne dürfen nicht unter dem Blech zurückbleiben, da sie Dellen verursachen oder die Auflagehöhe verändern können. Die gefräste Nut wird vor der Inspektion gereinigt.
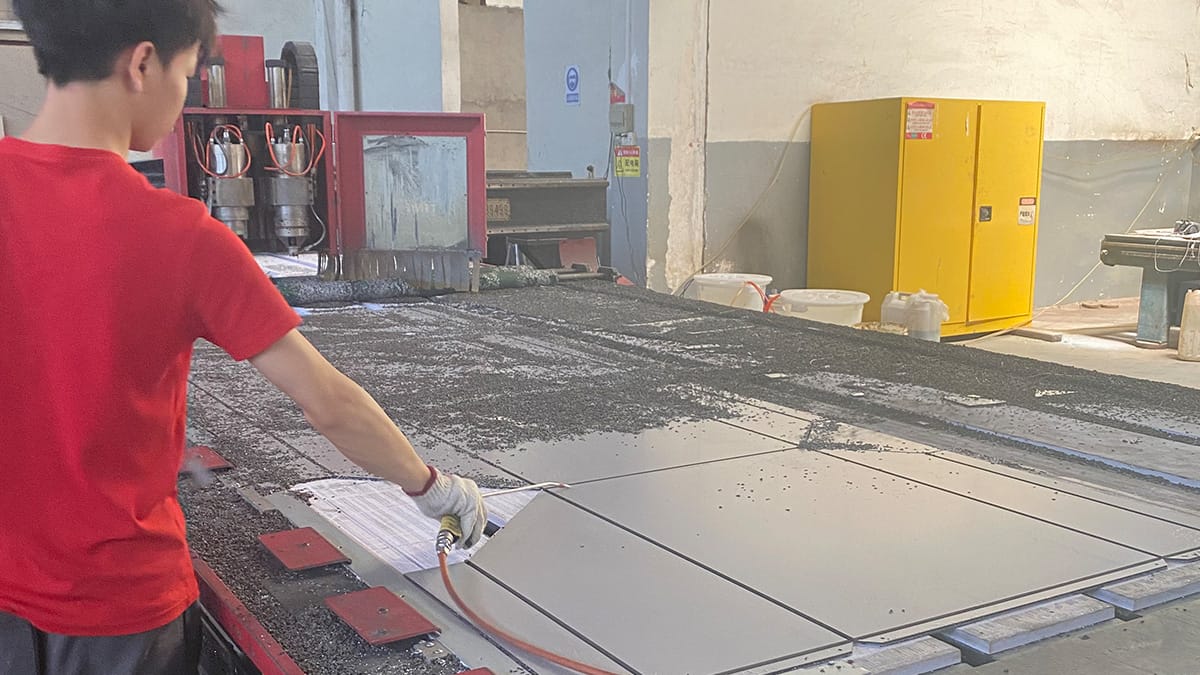
Schritt 3: Überprüfen Sie die Nut vor dem Falten.
Prüfen Sie die Nutposition vom gleichen Bezugspunkt wie in der Zeichnung, die Kontinuität an den Ecken, den verbleibenden Kern, Werkzeugspuren und jeglichen Kontakt mit der Außenhaut. Ziel ist nicht ein optisch perfekter Kanal an sich, sondern eine Nut, die die vorgegebene Geometrie ohne Oberflächenbeschädigung erzeugt.
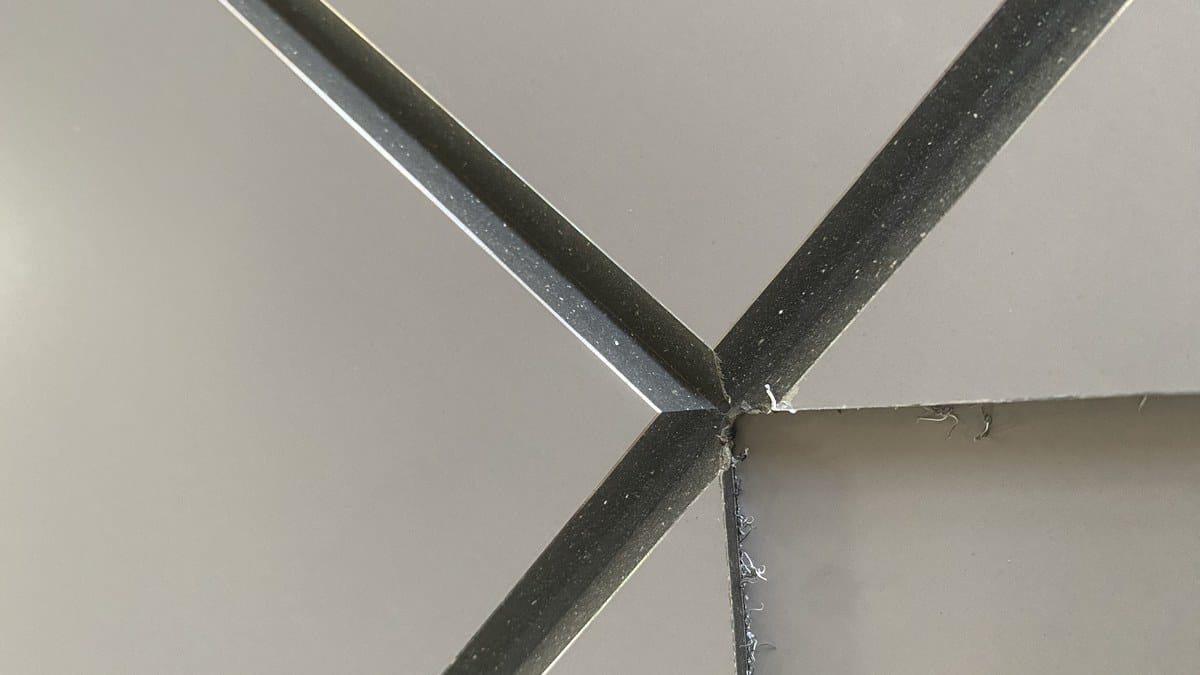
Schritt 4: Das fertige Teil falten und messen
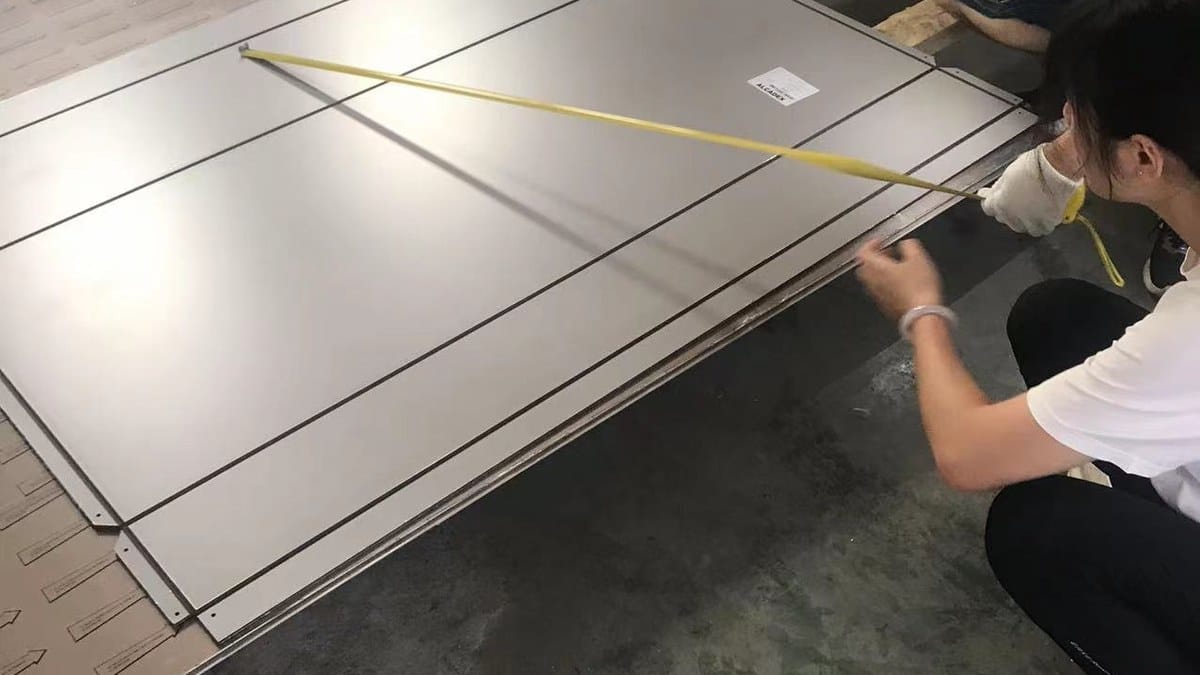
Falten Sie die Kassette in der geplanten Reihenfolge, wobei die beschichtete Seite geschützt und die Faltkante gleichmäßig abgestützt sein muss. Prüfen Sie die Außenecke bei guter Beleuchtung. Messen Sie nach dem Falten die Gesamtgröße, die Falttiefe, die Rechtwinkligkeit, den Eckwinkel, die Wölbung und die Verdrehung. Die Abnahme muss auf der Grundlage der fertigen Kassette erfolgen, da Rückfederung und Faltreihenfolge das Endergebnis beeinflussen können.
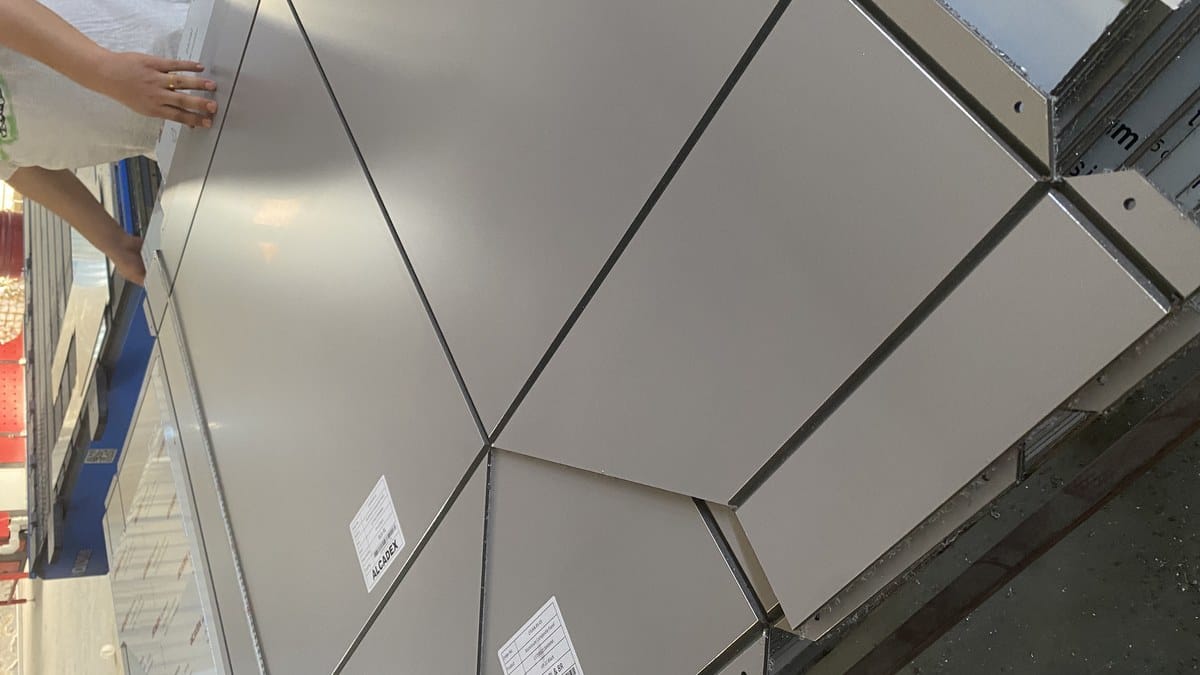
Wie Alcadex die Wiederproduktion kontrolliert
Sobald das erste Muster abgenommen ist, bleiben das genehmigte Programm, das Werkzeug, die Materialcharge und die Prüfpunkte erhalten. Die Bediener überprüfen regelmäßig die kritischen Maße und den Oberflächenzustand. Werkzeugverschleiß, Verschmutzungen des Tisches, Blechbewegungen oder ein Materialwechsel können eine erneute Erstmusterprüfung erforderlich machen. Die Teile bleiben während des Umformens und Verpackens identifizierbar, sodass ein Ergebnis der zugehörigen Zeichnung und Charge zugeordnet werden kann.
Checkliste für Käufer von V-Nut-ACP
- Bitte liefern Sie kontrollierte Fertigungszeichnungen, nicht nur Höhenmaße.
- Geben Sie die Gesamtdicke, die Dicke der Aluminium-Deckschicht, den Kern und die Beschichtung an.
- Ermitteln Sie die Oberflächenbeschaffenheit und die Oberflächenrichtung jedes Teils.
- Einigen Sie sich darauf, welche Endabmessungen entscheidend sind.
- Beantragen Sie die Erstgenehmigung für wiederholte Kassettenmodule.
- Prüfen Sie die Inspektionshäufigkeit und die Aufzeichnungen zur Rückverfolgbarkeit.
- Falten, Ecken und beschichtete Oberflächen beim Verpacken schützen.
Häufige Fehler und Entscheidungen
| Beobachtung | Wahrscheinlicher Mitwirkender | Entscheidung |
|---|---|---|
| Die Falte ist abgerundet oder springt auf. | Überschüssiger Restkern, Werkzeuggeometrie oder Sequenz | Stoppen Sie und überprüfen Sie die Rilleneinstellung erneut. |
| Sichtbare Linie auf der beschichteten Oberfläche | zu tiefe Fräsung oder übermäßige Umformspannung | Teile trennen und Aussehen und Unversehrtheit beurteilen |
| Die Rücklauftiefe variiert | Unregelmäßigkeiten bei der Nutposition, der Unterstützung oder der Faltung | Bezugspunkte, Tische und Formvorrichtungen prüfen |
| Hautrisse in den Mundwinkeln | Hautschäden, ungeeigneter Radius oder unsachgemäße Handhabung | Nicht verheimlichen; Material und Prozess untersuchen |
Geben Sie das Ergebnis an, nicht eine geliehene Maschinennummer.
Der Käufer definiert die Plattenkonstruktion, die endgültige Geometrie, die sichtbare Qualität und das Prüfverfahren. Der Verarbeiter legt daraufhin eine validierte Maschineneinstellung für das jeweilige Material fest. Dadurch wird eine falsche Genauigkeit durch das Kopieren der Nuttiefe von einer anderen Platte vermieden, und das fertige Bauteil – nicht ein isolierter Einstellwert – dient als Grundlage für die Abnahme.
Rillengestaltung an Ecken und Kreuzungen
Kassettenecken kombinieren gerade Nuten, Kerben und überlappende Rücksprünge. Stoppt der Werkzeugweg zu früh, kann überschüssiger Kern das Schließen der Ecke verhindern. Führt er sich zu weit aus, kann der Schnitt sichtbar werden oder eine Schwachstelle außerhalb der vorgesehenen Falte erzeugen. Die Zeichnung sollte die sichtbare Ecke, den verdeckten Verschluss und jegliche Verstärkungen klar darstellen. Die Eckengeometrie lässt sich am besten an einem realen Erstmusterteil prüfen, da eine zweidimensionale Zeichnung nicht alle Umformvorgänge abbildet.
Sich kreuzende Nuten verändern auch die Faltreihenfolge. Eine zuerst gefaltete Rückwand kann den Zugang blockieren oder die nächste Faltung erzwingen. Der Hersteller sollte die Reihenfolge vor der Serienfertigung festlegen, insbesondere bei schmalen Trays, tiefen Rückwänden und Bauteilen mit mehreren Aussparungen.
Wie man eine V-Nut prüft, ohne das Bauteil zu beschädigen
Die routinemäßige Prüfung beginnt mit der Sichtprüfung von Kontinuität, Position und Sauberkeit. Maßkontrollen erfolgen anhand eines kontrollierten Bezugspunktes und nicht an einer groben Schnittkante. Muss Restmaterial direkt geprüft werden, sollten Projekt und Werk ein geeignetes Verfahren vereinbaren, z. B. einen Probekörper oder ein geschnittenes Erstmuster. Das Herausschneiden eines Serienteils lediglich zur Überprüfung der Nut sollte nicht improvisiert erfolgen, nachdem die Charge fertiggestellt ist.
Die Probefaltung liefert wichtige Hinweise. Untersuchen Sie die Außenbeschichtung bei normalem und schrägem Lichteinfall und messen Sie anschließend die Innengeometrie und die fertige Faltkante. Eine sorgfältige Dokumentation enthält Angaben zur Materialcharge, zum Maschinenprogramm, zum Werkzeug, zum Datum, zum Bediener und zum Messergebnis. Diese Dokumentation ermöglicht eine wesentlich zuverlässigere Fehlersuche als Fotos allein.
Häufig gestellte Fragen
Kann die gleiche Nuteinstellung für PE- und PVDF-Platten verwendet werden?
Nicht automatisch. Die Beschichtung ist nur ein Unterschied; auch die Dicke der Deckschicht, die Legierung, der Kern und die Vorgaben der Plattenhersteller können variieren. Prüfen Sie die gesamte Konstruktion.
Muss die Schutzfolie vor dem Fräsen entfernt werden?
Normalerweise bleibt die Schutzfolie zum Schutz des Gesichts erhalten, sofern sie sauber, unbeschädigt und für die Handhabung geeignet ist. Die Folie darf bei der Endkontrolle keine Beschädigungen verdecken.
Können Bauarbeiter eine flache Rille von Hand ausbessern?
Unkontrollierte Nacharbeiten vor Ort können die Haut beschädigen, die Falte verschieben und die Rückverfolgbarkeit beeinträchtigen. Jede Korrektur muss nach einem zugelassenen Verfahren erfolgen und erneut geprüft werden.
Bedeutet eine schärfere Außenkante immer eine bessere Qualität?
Nein. Die Ecke muss den genehmigten ästhetischen und strukturellen Anforderungen entsprechen, ohne die Haut übermäßig zu belasten. Eine unrealistisch scharfe Zielscheibe kann das Risiko erhöhen.