03 August Warum sich ACP-Platten ablösen und wie man dies verhindern kann
ACP-Platten delaminieren, wenn die Verbindung zwischen der Aluminiumdeckschicht und dem Kern nachlässt. Sichtbar können Blasen, Erhebungen, lose Kanten, hohle Geräusche oder eine vollständige Ablösung sein. Die Ursache kann jedoch in der Materialherstellung, Hitzeeinwirkung, Feuchtigkeitseintritt, ungeeigneter Verarbeitung, Stößen oder einer Montageart liegen, die die Platte unbeabsichtigten Spannungen aussetzt.
Delamination unterscheidet sich von oberflächlichen Dellen, Blasenbildung in der Beschichtung, lokaler Ölwellung oder Schutzfilmrückständen. Eine korrekte Diagnose ist entscheidend, da die Reparatur einer beschädigten Oberfläche nicht die Lösung für eine fehlerhafte Klebeverbindung darstellt. Bei Verdacht auf einen Defekt sollten die betroffenen Paneele isoliert, Etiketten und Chargenprotokolle aufbewahrt, der Zustand fotografiert und vor einer zerstörenden Untersuchung der Paneele Lieferant, Verarbeiter, Installateur und Konstrukteur hinzugezogen werden.
Wo tritt Delamination in einer ACP-Platte auf?
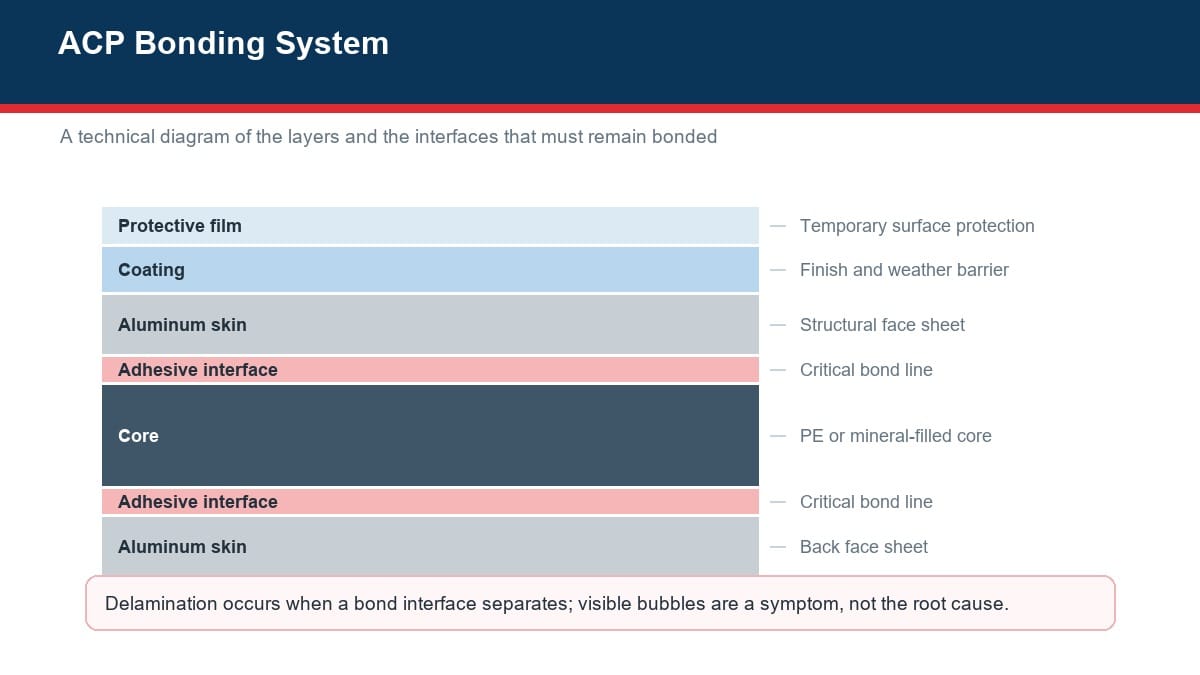
Eine Aluminium-Verbundplatte besteht üblicherweise aus zwei Aluminiumdeckschichten, die mit einem Kern verklebt sind. Beschichtung und Schutzfolie befinden sich außerhalb der strukturellen Klebefuge. Ablösungen können zwischen Deckschicht und Kern, innerhalb eines mehrschichtigen Kerns oder lokal an einer bearbeiteten Kante auftreten. Ein Beschichtungsfehler auf der Aluminiumoberfläche stellt einen anderen Fehler dar und sollte gesondert untersucht werden.
Die Verbindung muss Produktion, Transport, Lagerung, Schneiden, Fräsen, Falten, Installation, tägliche Temperaturschwankungen, Winddruck, Reinigung und Langzeiteinsatz überstehen. Eine Schwachstelle kann unentdeckt bleiben, bis sie durch Hitze, Bewegung, Saugwirkung oder Wasser sichtbar wird. Deshalb sind sowohl die Prozesskontrolle im Werk als auch die Dokumentation der Projektabwicklung von großer Bedeutung.
Häufige Ursachen und Vorbeugung
| Mögliche Ursache | Typische Beweise | Prävention | Untersuchungsfrage |
|---|---|---|---|
| Unzureichende oder ungleichmäßige Haftung | Trennung über größere Bereiche oder wiederholte Stücke aus einer Charge | Qualifizierte Laminiereinstellungen, Oberflächenvorbereitung und Kontrolle der Schälfestigkeit | Stimmen die Werksprüfprotokolle mit der betroffenen Charge überein? |
| Übermäßige Prozesswärme | Lokalisiertes Versagen in der Nähe von Schneid-, Fräs- oder Umformzonen | Validierte Werkzeuge, Vorschub-, Kühl- und Nutparameter | Ist der Schaden entlang eines Fertigungspfades ausgerichtet? |
| Übermäßiges Routing | Schwäche oder Rissbildung entlang einer Falte | Probefaltungen und Restmaterialprüfungen an Produktionsplatten | Dringt die Nut in die Außenhaut ein oder beschädigt sie diese? |
| Wassereintritt an exponierten Kanten | Randbedingte Verschlechterung, Verfärbung oder gefrierbedingte Bewegung | Projektgerechte Kanten- und Fugengestaltung | Wo kann Wasser eindringen, abfließen und trocknen? |
| Unverträglicher Klebstoff oder Dichtstoff | Erweichung, Verfärbung oder Verlust in der Nähe eines angeklebten Zubehörteils | Schriftliche Kompatibilitätsbestätigung und Mock-up-Test | Welche Produkte kamen mit der Haut, dem Kern oder der Beschichtung in Berührung? |
| Zwangsinstallation | Belastungsspitzen an Befestigungspunkten, Ecken oder falsch ausgerichteten Unterrahmen | Vermessung, Ausgleichszonen und Bewegungszulage | Wurde die Platte durch die Befestigungen in die Ebene gezogen? |
| Beschädigung durch Stöße oder Handhabung | Lokale Delle mit Ablösung um die Aufprallstelle herum. | Kantenschutz, korrektes Anheben und kontrollierte Lagerung | War die Verpackung oder die Folie vor der Installation beschädigt? |
Fertigungskontrollen zur Risikominderung
Die Haftung beginnt mit sauberen und ordnungsgemäß vorbereiteten Materialien. Aluminiumoberfläche, Klebstoff bzw. Klebefolie, Kern, Linientemperatur, Druck, Geschwindigkeit, Kühlung und Aushärtungsbedingungen müssen als einheitlicher Prozess funktionieren. Änderungen an Deckschicht, Kernzusammensetzung, Klebstoffsystem oder Linieneinstellungen ohne vorherige Prüfung können die Haftung beeinträchtigen.
Die Rückverfolgbarkeit ist ebenso wichtig. Ein Produktetikett sollte die Zuordnung des Prüfblatts zu Bestellung, Spezifikation, Farbe, Charge und Produktionsdokumentation gewährleisten. Probenahme und Prüfhäufigkeit müssen dem dokumentierten Qualitätsplan des Lieferanten und allen vereinbarten Projektanforderungen entsprechen. Käufer sollten vermeiden, einzelne Laborwerte ohne Kenntnis der Messmethode, Probenvorbereitung, Prüfanweisung, Konditionierung und Akzeptanzkriterien zu interpretieren.
Fertigungs- und Installationskontrollen
Die Verarbeiter sollten sicherstellen, dass das ausgewählte Blech für den vorgesehenen Umformprozess geeignet ist. Ein Probeteil anfertigen, die Nut prüfen, das Bauteil falten und die Außenseite auf Risse, Durchscheinen oder Haftungsstörungen untersuchen. Schneidwerkzeuge scharf halten und die Wärmeentwicklung kontrollieren. Keine improvisierten Lösungsmittel, Klebebänder, Klebstoffe, Grundierungen oder Dichtstoffe verwenden, deren Kompatibilität nicht geprüft wurde.
Monteure sollten niemals Paneelbefestigungen verwenden, um eine stark aus der Ebene geratene Unterkonstruktion zu korrigieren. Das Paneelsystem benötigt definierte Fixpunkte, gegebenenfalls Gleit- oder Bewegungspunkte, Fugenspiel und eine korrekte Ausrichtung der Halterungen. Festziehen, um Bewegungen zu verhindern, kann bei Temperaturänderungen der Paneele Spannungen verursachen. Zudem muss sichergestellt werden, dass sich kein Wasser an Schnittkanten oder hinter der Fassade staut.
Wie man vermutete Delaminationen untersucht
Die folgende Vorgehensweise sichert Beweismittel und vermeidet, dass ein begrenzter Mangel zu einer strittigen, das gesamte Projekt betreffenden Forderung wird.
- Anhalten und identifizieren. Markieren Sie die betroffenen Paneele, ohne die Oberfläche zu beschädigen. Notieren Sie die Höhe über dem Paneel, die Paneelnummer, die Chargenbezeichnung, das Installationsdatum, die Wetterbedingungen und den Namen der Person, die den Mangel festgestellt hat.
- Erkenne das Muster. Beachten Sie, ob der Zustand auf eine Charge, eine Höhenlage, eine Sonneneinstrahlung, eine Verbindung, eine Kante, eine Befestigung, eine Führungslinie oder einen Handhabungsweg zurückzuführen ist.
- Gleich aussehende Defekte voneinander trennen. Ermitteln Sie, ob die Veränderung in der Schutzfolie, der Beschichtung, der Aluminiumhaut, der Klebefuge, dem Kern oder dem Trägersystem liegt.
- Akten prüfen. Sammeln Sie Kaufspezifikationen, Werkszertifikate, Fertigungszeichnungen, Werkzeugeinstellungen, Lieferinspektionen, Installationsfotos, Dichtmitteldaten und Reinigungsaufzeichnungen.
- Einigung über die Stichprobenziehung. Die Verantwortlichen sollten die Probenstandorte und die Nachweiskette genehmigen, bevor die Platten entfernt oder zugeschnitten werden.
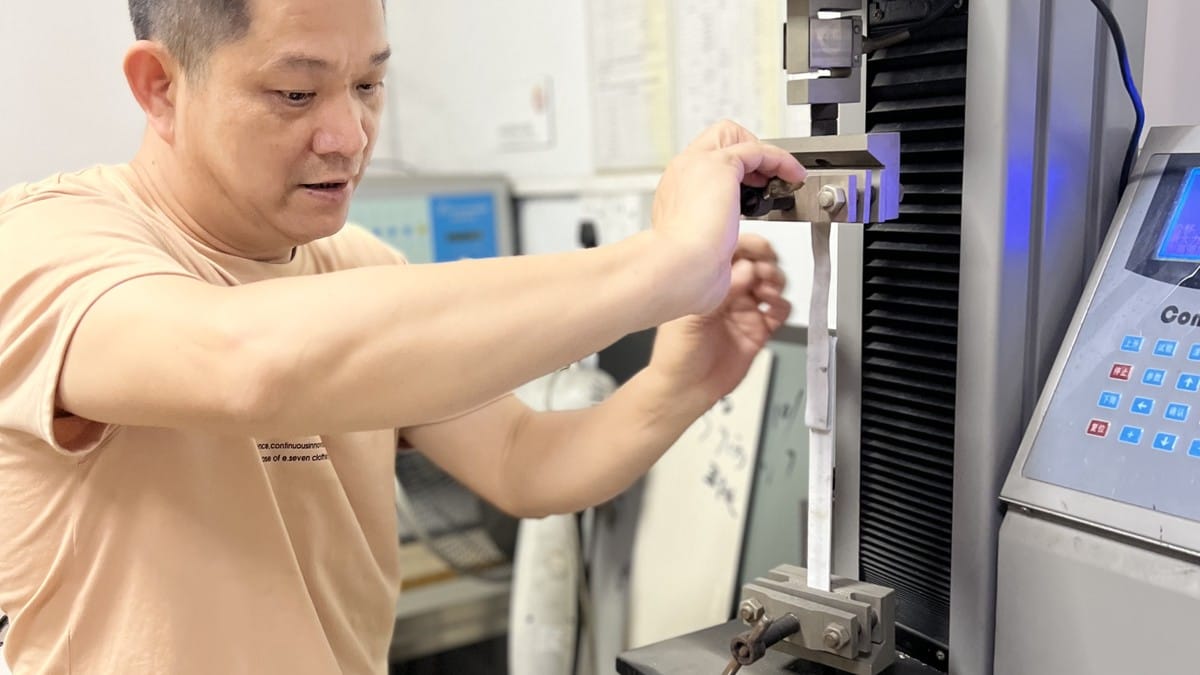
- Prüfung anhand einer vereinbarten Grundlage. Vergleichen Sie betroffene, angrenzende, zurückbehaltene und Kontrollproben mithilfe einer definierten Methode. Dokumentieren Sie sowohl die Ausfallart als auch die Ausfallkraft.
- Den Korrekturumfang festlegen. Reparatur, Austausch, Überwachung und Maßnahmen zur Ursachenbehebung sollten sich an den Beweisen orientieren, nicht nur an den offensichtlichsten Symptomen.
Diagnose-Checkliste
| Beobachtung | Kann anzeigen | Zu sammelnde Beweise |
|---|---|---|
| Lose Kante nach dem Fräsen | Prozessschäden, mangelhafte ursprüngliche Haftung oder Kanteneinwirkung | Nutfotos, Werkzeugeinstellungen, Reststücke und Chargendaten |
| Breite Ausbuchtung in starker Sonne | Bindungstrennung, eingeschränkte Bewegung, eingeschlossener Druck oder Planheitsproblem | Temperatur, Befestigungsdetails, Schallmessung und Querschnitt |
| Wiederholte Ausfälle einer Lieferung | Problem im Zusammenhang mit Chargen oder Transporten | Paket-IDs, Produktionschargen und Empfangsfotos |
| Versagen im Bereich zusätzlicher Versteifungen | Klebstoffverträglichkeit, Vorbereitung oder Spannungskonzentration | Klebstoffdaten, Aushärtungsprotokoll, Zugversuch und Layout |
| Oberflächenblase mit intakter Verbindung | Eher ein Problem mit der Beschichtung oder Verunreinigung als eine Ablösung der Platte | Querschnittsanalyse der Beschichtung und Lieferantenbewertung |
Häufig gestellte Fragen
Kann eine abgelöste Aluminium-Verbundplatte an der Wand repariert werden?
Eine kosmetische Instandsetzung ist nicht automatisch eine strukturelle Instandsetzung. Ursache, betroffene Fläche, Funktion der Paneele, Brandschutz- und Witterungsanforderungen sowie Zugänglichkeit müssen vom verantwortlichen Planer und den Lieferanten geprüft werden. Bei Unsicherheit bezüglich der Haftung ist ein Austausch oft die vertretbarere Lösung.
Ist ein hohler Klang ein Beweis für Delamination?
Nein. Klangprüfungen können zwar helfen, Unterschiede aufzudecken, sind aber nur eine Vorauswahlmethode. Plattengeometrie, Träger, Hohlräume und Befestigungen beeinflussen den Klang ebenfalls. Zur Bestätigung sind gegebenenfalls Vergleichsmuster und ein vereinbartes zerstörendes oder zerstörungsfreies Prüfverfahren erforderlich.
Ist jede Blase ein Herstellungsfehler?
Nein. Blasenartige Erscheinungen können durch Beschichtungen, Filme, eingeschränkte Bewegung, lokale Hitze, Stöße oder das Ablösen von Verbindungen entstehen. Die Fertigung ist eine mögliche, aber nicht die einzige Ursache.
Letzter Imbiss
Um das Ablösen von Aluminium-Verbundplatten (ACP) zu verhindern, ist eine Kontrolle entlang der gesamten Produktionskette erforderlich: qualifizierte Fertigung, nachvollziehbare Prüfung, geeignete Plattenauswahl, validiertes Fräsen und Falten, kompatibles Zubehör, trockene und geschützte Lagerung, fachgerechte Montage und evidenzbasierte Untersuchung. Tritt ein Defekt auf, müssen die Chargen- und Prozessinformationen vor dem Entfernen der Platten gesichert werden.
Für Informationen zur Paneelkonstruktion, Muster, Qualitätsdokumentation oder projektspezifische Hinweise informieren Sie sich über Alcadex Aluminium-Verbundplatten oder senden Sie dem Alcadex-Team Ihre Spezifikationen und Anwendungsdetails.