01 septiembre ACP Delta E: Medición de la diferencia de color
Delta E (o ΔE) es una expresión numérica de la diferencia de color entre una muestra de panel compuesto de aluminio (ACP) y una referencia acordada. Ayuda a compradores, aplicadores e inspectores a describir las discrepancias de forma más consistente que con frases como «un poco más oscuro» o «no es exactamente igual». Sin embargo, el valor Delta E solo es útil cuando el método de medición, la configuración del instrumento, la muestra de referencia y la regla de aceptación se han acordado previamente.
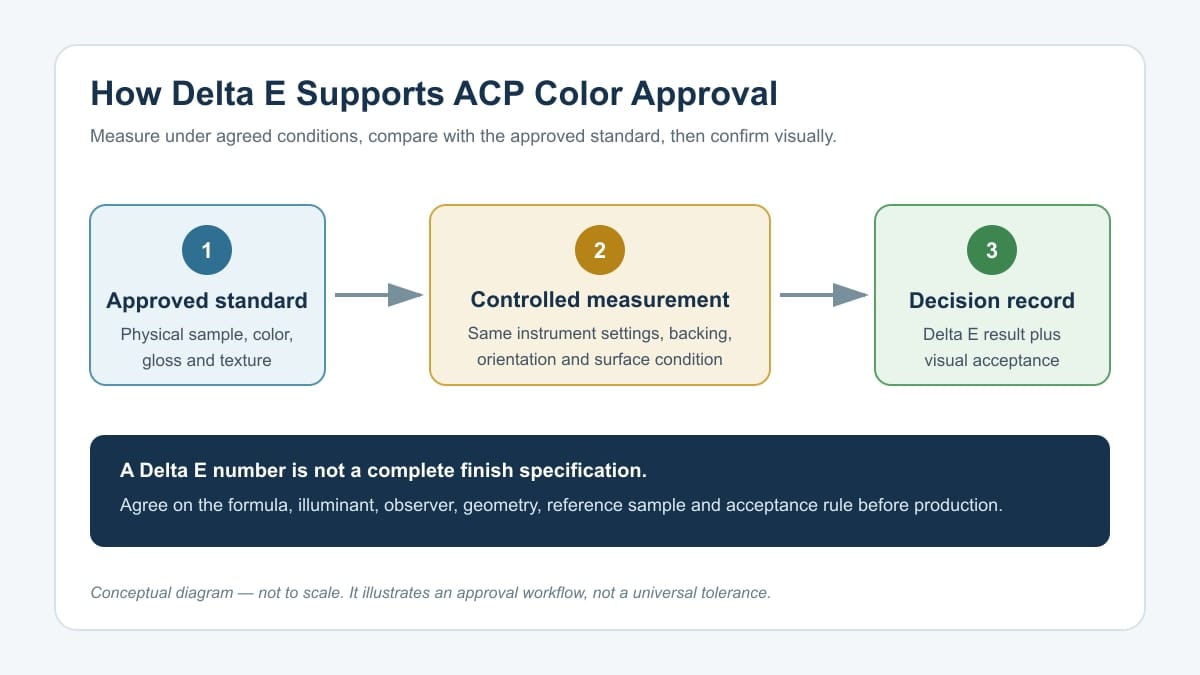
En el caso de los paneles compuestos de aluminio, el índice Delta E se considera un componente más de la aprobación del acabado. Por sí solo, no describe el brillo, la textura, la orientación metálica, la uniformidad visual ni el aspecto de los paneles adyacentes tras la instalación. Una aprobación fiable combina mediciones instrumentales con una comparación visual controlada y un registro trazable de la muestra aprobada.
¿Qué mide Delta E?
Un instrumento de medición de color registra una superficie en un espacio de color definido. Un sistema común es CIE L*a*b*, donde L* representa la luminosidad, a* el eje rojo-verde y b* el eje amarillo-azul. La diferencia entre las coordenadas de una muestra de referencia y una muestra de prueba se puede expresar como un valor Delta E.
La especificación ISO/CIE 11664-4 para CIE 1976 L*a*b* define el espacio de color y los métodos para calcular distancias en él. Una norma independiente, ISO/CIE 11664-6 para CIEDE2000 , abarca una fórmula de diferencia de color más avanzada. Estas referencias son importantes porque el "Delta E" no es un cálculo único. Un informe debe identificar la fórmula utilizada.
| Valor reportado | Lo que describe | Qué debe comprobar un comprador |
|---|---|---|
| ΔL* | Diferencia de luminosidad | Si la muestra parece más clara o más oscura que la muestra de referencia. |
| Δa* | Diferencia a lo largo del eje rojo-verde | La dirección del cambio de tonalidad, no solo su tamaño total. |
| Δb* | Diferencia a lo largo del eje amarillo-azul | Si se está desarrollando una tendencia más cálida o más fría |
| AE | Diferencia de color combinada calculada mediante una fórmula específica. | Fórmula, condiciones de medición, referencia y tolerancia permitida |
Un valor total pequeño puede ocultar la dirección de un cambio. Registrar ΔL*, Δa* y Δb* junto con Delta E proporciona al equipo del proyecto información de diagnóstico más completa. Por ejemplo, puede ayudar a distinguir un cambio de luminosidad de un cambio de tonalidad al ajustar una muestra.
Los motores Delta E 1976 y Delta E 2000 no son intercambiables.
Delta E 1976, a menudo escrito ΔE*ab, calcula la distancia en línea recta en el espacio CIELAB. CIEDE2000, a menudo escrito ΔE00, añade ponderaciones destinadas a mejorar la concordancia con la percepción visual en diferentes regiones del espacio de color. Por lo tanto, el mismo par de muestras puede producir resultados numéricos diferentes con ambas fórmulas.
Por eso, una especificación de compra nunca debe indicar simplemente «Delta E debe ser inferior a X». Sin la fórmula ni las condiciones de medición, dos laboratorios pueden seguir procedimientos diferentes y aun así generar informes que parezcan válidos. La versión vigente de la norma ASTM D2244 aborda los cálculos de diferencias de color y tolerancias a partir de coordenadas medidas instrumentalmente. ASTM también señala que comprador y vendedor deben acordar la tolerancia permitida y el procedimiento de cálculo.
No existe un valor universal de aprobación/rechazo para todos los acabados de paneles compuestos de aluminio (ACP). La aceptabilidad comercial depende del color, el brillo, la textura, la distancia de visualización, la disposición de los paneles, la iluminación, el sistema de recubrimiento y las expectativas del proyecto. Una tolerancia adecuada para un color sólido puede no describir el comportamiento visual de un acabado metálico o con efecto.
Por qué las condiciones de medición son importantes en ACP
Los acabados de los paneles compuestos de aluminio (ACP) no son simples muestras de color abstractas. Son superficies metálicas revestidas cuyo aspecto puede variar según la geometría de observación, el brillo y los efectos direccionales. Si el panel de referencia y el de prueba se miden en condiciones diferentes, el resultado puede reflejar tanto el procedimiento como las diferencias de producción.
| elemento de control | Por qué puede cambiar el resultado | Registro recomendado |
|---|---|---|
| Instrumento y geometría | Las distintas configuraciones ópticas pueden responder de manera diferente a los efectos de brillo y superficie. | Modelo del instrumento, geometría, apertura y estado de calibración |
| Iluminador y observador | Las coordenadas de color dependen del modelo de visualización seleccionado. | Ajuste del iluminante y del observador estándar |
| Componente especular | Incluir o excluir el brillo reflejado puede alterar la lectura. | Entorno de SCI o SCE, utilizado de forma consistente |
| Orientación del panel | Los acabados metálicos y con efecto pueden parecer direccionales. | Dirección del recubrimiento y orientación de la medición |
| Condición de la superficie | El polvo, los residuos de la película protectora, los arañazos o la humedad pueden distorsionar la lectura. | Área limpia, sin daños y con el acondicionamiento acordado. |
| Número y ubicación de las lecturas | Un punto puede no ser representativo del panel o lote. | Plan de muestreo, ubicaciones, repeticiones y método de cálculo del promedio |
Las mediciones repetidas pueden reducir el riesgo de evaluar un panel desde un punto de vista no representativo. La norma ASTM E1345 describe prácticas para reducir la variabilidad en la medición del color mediante mediciones múltiples. El plan de muestreo exacto debe coincidir con el producto y el propósito de la inspección; no debe copiarse indiscriminadamente de un material ajeno.
Cómo crear un procedimiento de aceptación de color para paneles compuestos de aluminio (ACP)
1. Defina la referencia física.
Utilice una muestra física aprobada, no una imagen en pantalla, un catálogo impreso o solo el nombre del color. Identifique la muestra con un código, fecha de aprobación, acabado, nivel de brillo y orientación. Manténgala protegida de la luz solar, la suciedad, la humedad y la abrasión para que la referencia no se altere.
Si el proyecto utiliza un color personalizado, el registro de aprobación debe vincular la muestra con la especificación del recubrimiento y la orden de producción. Nuestra guía sobre presentaciones técnicas, documentos y muestras de paneles compuestos de aluminio (ACP) explica cómo mantener actualizados los datos del producto, las muestras y las revisiones antes de su lanzamiento.
2. Acordar el método de medición.
Indique el espacio de color, la fórmula Delta E, el iluminante, el observador, la geometría de medición, el ajuste especular, la apertura, el soporte, la orientación del panel y el número de lecturas. Si se va a utilizar más de un laboratorio o instrumento, defina cómo se verificará la correlación. Una tolerancia básica sin estos controles es incompleta.
3. Establecer una regla de aceptación específica para el proyecto.
El comprador, el proveedor y la autoridad de diseño pertinente deben acordar la tolerancia antes de la producción. La norma puede incluir un límite instrumental, límites de componentes y una revisión visual. Asimismo, debe especificar qué sucede cuando el resultado instrumental es satisfactorio, pero la maqueta instalada resulta inaceptable, o cuando un acabado visualmente aceptable produce una diferencia numérica mayor.
4. Aprobar bajo condiciones de visualización controladas.
Compare el panel de prueba y el de referencia uno al lado del otro, con la misma orientación y bajo la iluminación acordada. Evalúe tanto la visualización a corta distancia como la distancia de visualización prevista para el proyecto, según corresponda. El brillo, la textura y el efecto metálico pueden influir en la apariencia sin que un único valor Delta E los represente completamente.
5. Vincular la aceptación al control de lotes
Registre el lote de producción, la identificación de la muestra y el resultado de la inspección. Evite mezclar lotes al azar en una misma elevación continua, a menos que el equipo del proyecto haya verificado la compatibilidad. La guía relacionada sobre variación de color, control y aprobación de lotes en paneles compuestos de aluminio (ACP) abarca con mayor detalle el etiquetado, la identificación de la fabricación y las verificaciones previas a la instalación.
Qué incluir en una solicitud de cotización o especificación de compra.
Una solicitud de cotización eficaz permite presupuestar y auditar el método de control de color. Esto permite al proveedor identificar la información faltante antes de que comience el recubrimiento o la fabricación. La siguiente lista de verificación es un punto de partida, no una especificación de proyecto universal.
| Campo RFQ | Información que se debe proporcionar o aceptar | Se evita la ambigüedad común |
|---|---|---|
| Estándar de referencia | Identificación de muestra física aprobada, código de acabado, fecha y orientación. | Comparación de la producción con una imagen digital o una muestra sin seguimiento. |
| Descripción final | Color, brillo, textura, estado metálico/de efecto y dirección del recubrimiento | Tratar las coordenadas de color como la apariencia completa |
| Método Delta E | Fórmulas con nombre como ΔE*ab o ΔE00 | Comparación de resultados calculados mediante diferentes ecuaciones |
| Condiciones de medida | Iluminante, observador, geometría, apertura, SCI/SCE, respaldo y orientación | Resultados que no se pueden reproducir |
| Plan de muestreo | Paneles por lote, ubicaciones de lectura, repeticiones y formato de informe. | Una única lectura conveniente presentada como evidencia de lote |
| Regla de aceptación | Límites acordados de Delta E/componente más autoridad de decisión visual | Aplicar una tolerancia no definida o posterior a la producción. |
| Ruta de no conformidad | Repetición de la prueba, muestra de confirmación, segregación y pasos de disposición | Mezcla incontrolada o rechazo subjetivo después de la entrega |
Cómo leer un informe de color ACP
Un informe útil permite que otra persona cualificada comprenda qué se comparó y reproduzca el procedimiento. La primera página debe identificar la referencia aprobada, la muestra de prueba, el código del recubrimiento o acabado, el lote de producción y la fecha de medición. A continuación, debe indicar el instrumento, el estado de calibración, el espacio de color, la fórmula y todos los ajustes relevantes.
Revise las diferencias entre los componentes, así como el Delta E total. Un informe que solo muestra un número redondeado resulta poco útil cuando se necesita corregir un acabado. El signo y la magnitud de ΔL*, Δa* y Δb* indican si la muestra cambió de luminosidad o a lo largo de los ejes rojo-verde y amarillo-azul. El informe también debe aclarar si el resultado mostrado es una sola lectura, un promedio o el valor más alto de un conjunto.
Verifique que las ubicaciones de medición y la orientación del panel coincidan con el plan de muestreo. Si los resultados varían en una misma muestra, busque la causa en la superficie, el proceso o el muestreo, en lugar de seleccionar la lectura más conveniente. Cualquier valor excluido debe documentarse con su justificación. Las fotografías pueden contribuir a la trazabilidad, pero no constituyen una prueba fiable del color medido, ya que las cámaras, la iluminación y las pantallas alteran su apariencia.
Finalmente, vincule el informe del instrumento con la decisión visual. Registre quién revisó los paneles, bajo qué iluminación, en qué orientación y si la muestra fue aceptada, rechazada o retenida para confirmación. Esto convierte el resultado del laboratorio en un registro de proyecto útil.
Inspección de entrada antes de la fabricación
Las comprobaciones de color son más útiles antes de que los paneles se corten, plieguen o distribuyan en las distintas fachadas. Al recibir el material, verifique las etiquetas del paquete y del panel, el lote de producción, el código de acabado y las flechas direccionales antes de abrir la cantidad necesaria para el muestreo acordado. Proteja la muestra de referencia y las piezas de prueba de la contaminación mientras alcanzan la condición de inspección especificada.
Si se sospecha una discrepancia, mantenga el material afectado separado y conserve las etiquetas. Repita la medición con los parámetros acordados, inspeccione paneles adicionales según el plan de muestreo y compárelos visualmente con la referencia aprobada. No intente solucionar una variación inexplicable mezclando paneles al azar. Primero, determine si el problema se limita a un panel, paquete, lote o configuración de medición.
La disposición final debe registrarse antes de continuar con la fabricación. Según el contrato y la autoridad del proyecto, esto puede implicar la aceptación, una muestra de confirmación, el reemplazo, el uso restringido en un área separada u otra acción acordada. Alcadex puede proporcionar información sobre el producto y el lote dentro del alcance del pedido documentado, mientras que la aceptación del color del proyecto queda a cargo de las partes mencionadas en el procedimiento de aprobación.
Errores comunes de Delta E en la adquisición de paneles compuestos de aluminio (ACP)
Utilizar una tolerancia universal para cada acabado.
No existe un valor numérico único que garantice automáticamente la aceptación visual para todos los colores y superficies. Un color oscuro sólido, un blanco brillante y un plateado metalizado pueden comportarse de manera diferente. La tolerancia debe validarse con muestras reales bajo las condiciones de visualización del proyecto.
Dejando la fórmula sin nombre
ΔE*ab y ΔE00 no son etiquetas intercambiables para el mismo resultado. Si el contrato especifica un límite pero no la ecuación, la discrepancia solo puede surgir tras realizar pruebas.
Ignorando el brillo y la textura
Dos paneles pueden tener coordenadas de color similares, pero verse diferentes debido al brillo o la textura. Por el contrario, un recubrimiento con efecto puede generar variaciones de color sin dejar de ser visualmente aceptable en su orientación prevista. Mida el color, pero apruebe el acabado final.
Medición a través de la película protectora
La película protectora no es la superficie de recubrimiento final. Su tonalidad, impresión, estado del adhesivo y textura pueden influir tanto en el instrumento como en el observador. Las áreas de inspección deben seguir el procedimiento acordado y permanecer trazables una vez retirada la película.
Comparación de lotes no relacionados después de la instalación
Una vez distribuidos los paneles en una fachada, su reemplazo resulta costoso. La identidad y orientación del lote deben controlarse durante el corte, el enrutamiento, el embalaje y la instalación. Es fundamental obtener la aprobación con suficiente antelación para poder actuar en consecuencia.
¿Puede Delta E sustituir la aprobación visual?
No. La medición instrumental es valiosa porque es repetible y registra pequeñas diferencias que pueden ser difíciles de describir. La evaluación visual sigue siendo necesaria porque las personas perciben el panel terminado como una combinación de color, brillo, textura, orientación, iluminación y materiales circundantes.
La norma ASTM D2244 exige específicamente que las tolerancias instrumentales se correlacionen cuidadosamente con la evaluación visual. En proyectos con paneles compuestos de aluminio (ACP), la mejor práctica consiste en definir qué decisión prevalece cuando ambas evaluaciones no coinciden. Dicha autoridad puede recaer en el arquitecto, el cliente, el proceso de maquetación aprobado u otra parte designada.
Preguntas frecuentes
¿Un Delta E más bajo siempre es mejor?
Un resultado menor indica una diferencia calculada más pequeña según el método establecido. Esto no significa automáticamente que el brillo, la textura, la dirección y el aspecto general coincidan. El resultado "mejor" depende del acabado aprobado y de las normas del proyecto.
¿Cuál es una buena tolerancia Delta E para ACP?
No existe una tolerancia universal para el panel compuesto de aluminio (ACP) que sea adecuada para todos los acabados y proyectos. El comprador y el proveedor deben acordar un valor tras correlacionar los resultados instrumentales con muestras físicas aprobadas y la aceptación visual.
¿Debe un informe ACP utilizar ΔE*ab o ΔE00?
Se puede usar cualquiera de las dos si la especificación del proyecto lo indica y todas las partes lo aplican de forma consistente. ΔE00 es una fórmula diferente, no un valor que reemplace directamente a ΔE*ab. Nunca compare resultados sin confirmar el cálculo.
¿Cuántas mediciones se deben tomar?
El número depende del tamaño del panel, la uniformidad de la superficie, el tamaño del lote y el propósito de la inspección. Defina las ubicaciones, las repeticiones y el promedio antes de realizar la prueba. Una sola lectura no debe considerarse automáticamente como prueba para todo el lote.
¿Puede Delta E detectar un problema en la dirección del recubrimiento?
Puede que se observe una diferencia al medir paneles direccionales con orientaciones inconsistentes, pero esto no sustituye las marcas de dirección ni el control de la instalación. Los acabados metálicos y de efecto deben compararse e instalarse en la dirección de recubrimiento acordada.
Hacer auditable la aceptación del color.
Delta E convierte una comparación de color en datos registrados, pero el valor numérico solo tiene sentido dentro de un procedimiento completo. Defina la referencia física, la fórmula, la configuración del instrumento, el plan de muestreo, las condiciones visuales y la regla de decisión antes de la producción. Luego, mantenga la identidad del lote y la orientación durante la fabricación y la instalación.
Para una revisión específica del proyecto, envíe a Alcadex el código de acabado o la muestra física, las especificaciones del panel, la cantidad prevista, la aplicación, el método de aprobación y la documentación requerida a través de nuestra página de contacto . Podemos utilizar esta información para identificar los detalles de control de acabado que deben confirmarse antes de la cotización y la autorización de producción.