01 agosto Ranurado en V de paneles compuestos de aluminio (ACP): profundidad, calidad del pliegue e inspección.
El ranurado en V de los paneles compuestos de aluminio (ACP) consiste en la eliminación controlada del material del núcleo a lo largo de una línea de pliegue, lo que permite que un panel compuesto de aluminio forme un retorno preciso mientras que la capa exterior de aluminio permanece continua. Una buena calidad de pliegue depende de la composición del panel, la geometría de la fresa, el material residual, el estado de la herramienta y una primera muestra verificada, y no de una configuración de profundidad universal.
La implicación en la compra es importante: el grosor total del panel por sí solo no determina cómo se plegará la lámina. El grosor de la capa de aluminio, la composición del núcleo, la cara del recubrimiento, el radio interior requerido y la dimensión de retorno deben confirmarse antes de la producción. Alcadex considera el ranurado en V como una operación de fabricación controlada, vinculada al plano aprobado y al lote de producción.
Lo que debe lograr una ranura en V
La ranura debe eliminar suficiente material del núcleo para permitir una flexión repetible sin cortar ni someter a esfuerzos excesivos la capa exterior visible. Una ranura poco profunda deja demasiado material en el núcleo y puede producir un radio amplio, un efecto de recuperación elástica o un retorno impreciso. Una ranura profunda puede dañar la línea de unión o la capa exterior, crear una línea visible y reducir la integridad de la esquina.
| Variable | Si está mal controlado | Control práctico |
|---|---|---|
| Espesor total y de la piel | La configuración copiada deja demasiado o muy poco material. | Verifique el lote de producción y la construcción antes de la instalación. |
| Ángulo y punta de la cuchilla | Cambio de radio interior y línea de pliegue | Utilice la herramienta aprobada y controle el desgaste. |
| Material residual | El pliegue se vuelve rígido, débil o visiblemente marcado. | Validar mediante prueba de plegado y verificación de secciones donde se haya acordado |
| Posición de referencia y de la ranura | Deriva de la profundidad de retorno y del tamaño del cassette | Trazar ruta y medir desde el plano de referencia |
| Soporte y sujeción | La profundidad varía a lo largo de la hoja. | Mantenga la mesa limpia, plana y siempre bien sujeta. |
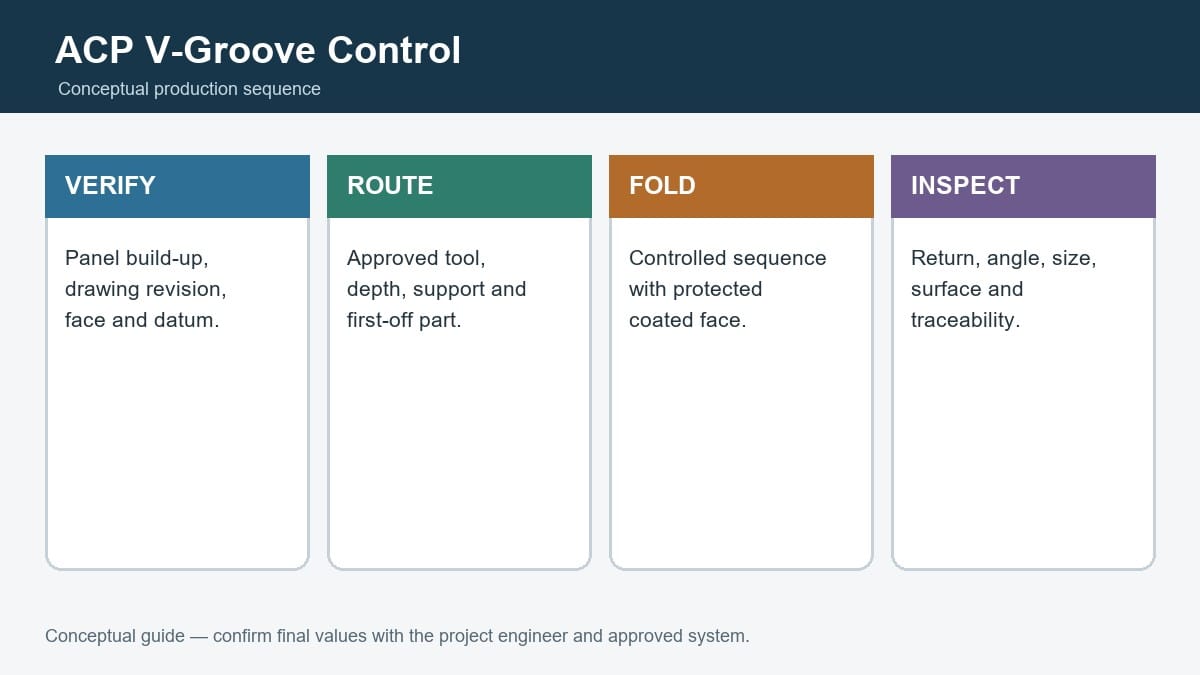
Paso 1: verificar el dibujo y la hoja de producción.
Confirme el número de pieza, la revisión, la cara visible, la dirección del acabado, las líneas de plegado, la profundidad de retorno, las muescas de las esquinas y las dimensiones de inspección. A continuación, verifique que la lámina coincida con el pedido: espesor, calibre de la capa exterior, núcleo, recubrimiento, color, brillo, lote y película protectora. No se debe liberar el programa de la máquina si alguno de estos datos permanece ambiguo.
Paso 2: configure la herramienta y realice una primera pasada.
El operario confirma la herramienta de corte, su estado, la trayectoria programada, la orientación de la cara, el soporte y la extracción. La primera pieza se fabrica con el mismo material de producción. No deben quedar virutas debajo del panel, ya que pueden provocar abolladuras o modificar la altura del soporte. La ranura fresada se limpia antes de la inspección.
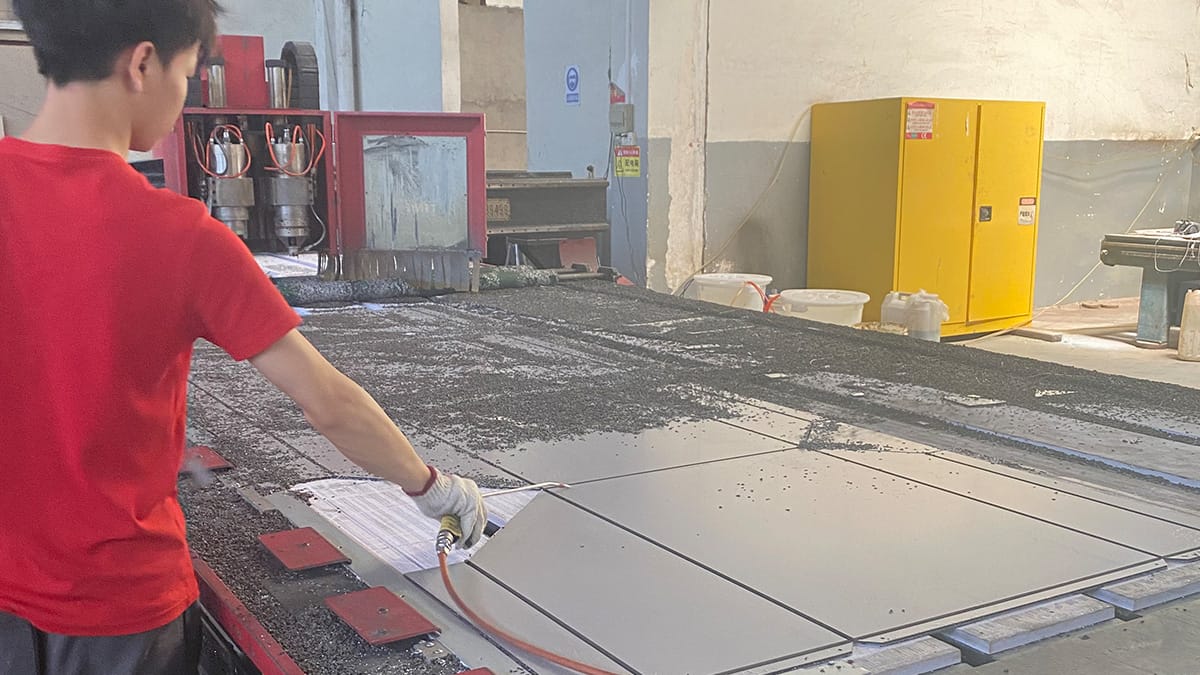
Paso 3: Inspeccione la ranura antes de plegar.
Verifique la posición de la ranura con respecto al mismo plano de referencia utilizado en el dibujo, la continuidad en las esquinas, el núcleo restante, las marcas de la herramienta y cualquier contacto con la superficie exterior. El objetivo no es obtener un canal visualmente perfecto, sino una ranura que produzca la geometría final especificada sin dañar la superficie.
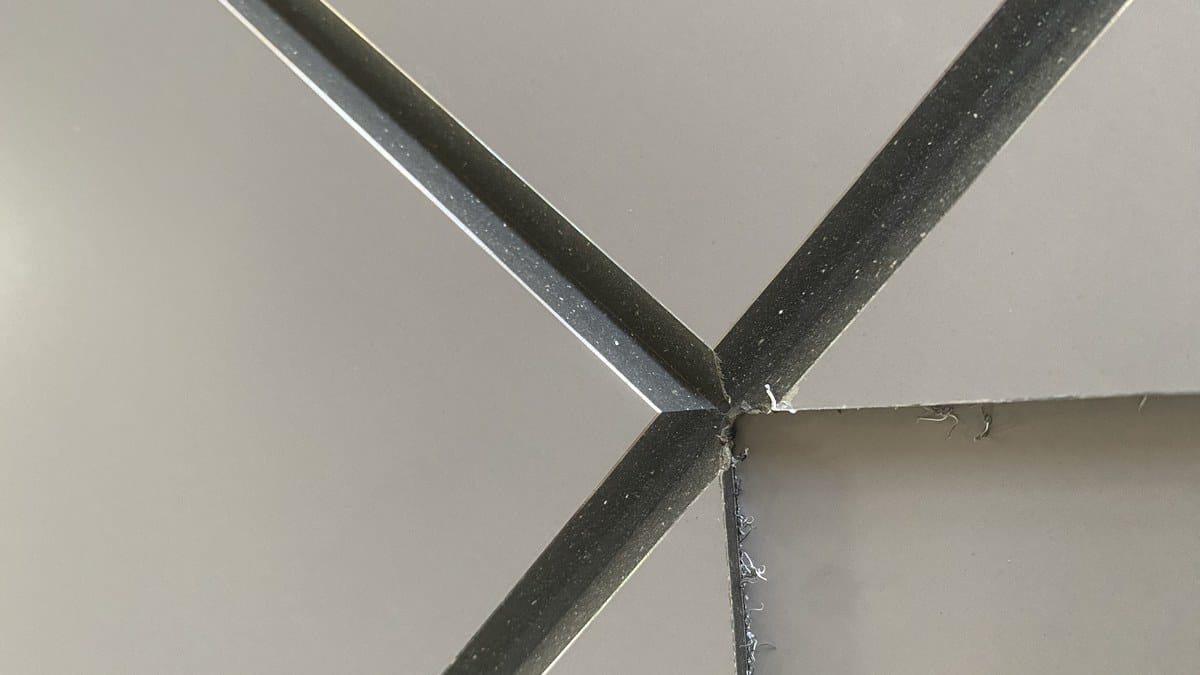
Paso 4: doblar y medir la pieza terminada.
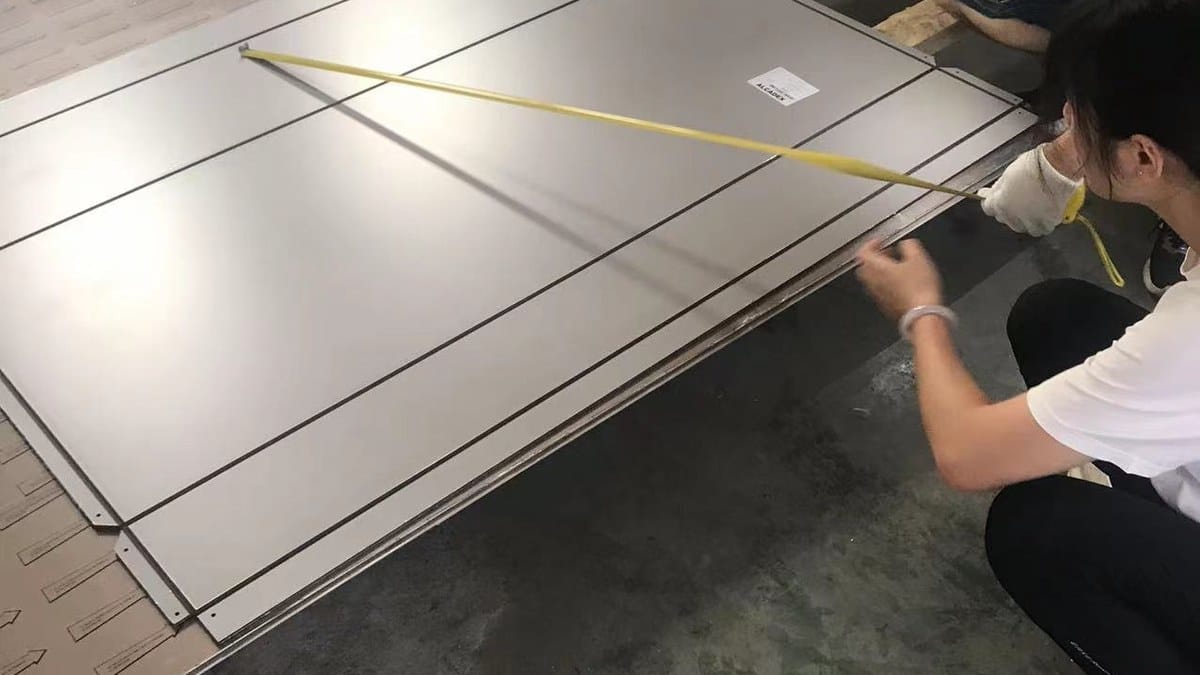
Doblar siguiendo la secuencia prevista, protegiendo la cara revestida y apoyando uniformemente el retorno. Inspeccionar la esquina exterior con buena iluminación. Medir el tamaño total, la profundidad del retorno, la perpendicularidad, el ángulo de la esquina, la curvatura y la torsión tras el conformado. La aprobación debe basarse en el cassette terminado, ya que la recuperación elástica y la secuencia de plegado pueden modificar el resultado final.
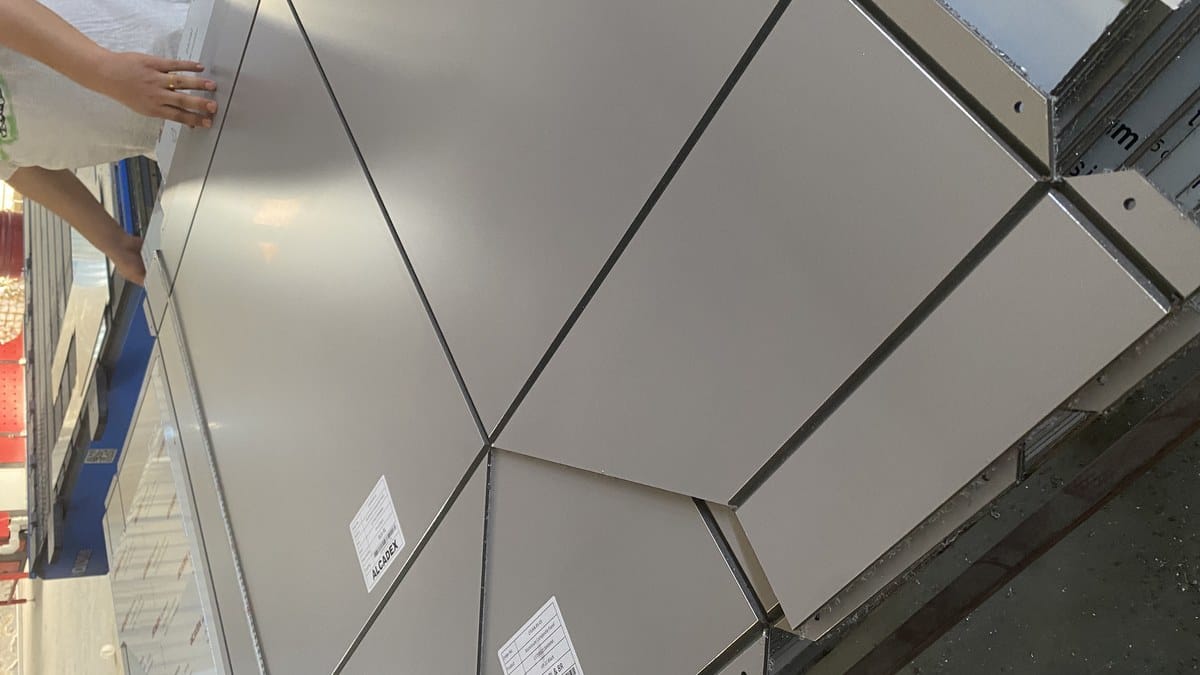
Cómo Alcadex controla la producción repetitiva
Una vez aceptada la primera muestra, se conservan el programa, la herramienta, el lote de material y los puntos de inspección aprobados. Los operarios revisan periódicamente las dimensiones críticas y el estado de la superficie. El desgaste de la herramienta, la contaminación de la mesa, el movimiento de la chapa o un cambio de material pueden justificar una nueva verificación de la primera muestra. Las piezas permanecen identificadas durante el proceso de conformado y embalaje, de modo que el resultado puede rastrearse hasta su plano y lote.
Lista de verificación para compradores de paneles compuestos de aluminio con ranuras en V
- Proporcione planos de fabricación controlados, no solo dimensiones de elevación.
- Indique el espesor total, el espesor de la capa de aluminio, el núcleo y el revestimiento.
- Identifique la cara frontal y el acabado direccional en cada pieza.
- Acordar qué dimensiones finales son críticas.
- Solicitar la aprobación inicial para módulos de casete repetidos.
- Confirmar la frecuencia de las inspecciones y los registros de trazabilidad.
- Proteja los pliegues, las esquinas y las superficies recubiertas durante el embalaje.
Defectos y decisiones comunes
| Observación | Posible contribuyente | Decisión |
|---|---|---|
| El pliegue es redondeado o se abre con resortes. | Núcleo residual excesivo, geometría de la herramienta o secuencia | Deténgase y vuelva a validar la configuración del surco. |
| Línea visible en la superficie recubierta. | Fresado demasiado profundo o tensión de conformado excesiva | Separe las piezas y evalúe su apariencia e integridad. |
| La profundidad de retorno varía | Inconsistencia en la posición, el soporte o el plegado de la ranura. | Verifique el punto de referencia, la mesa y el dispositivo de conformado. |
| Grietas en la piel de las esquinas | Daños en la piel, radio inadecuado o manipulación incorrecta | No oculte; investigue el material y el proceso. |
Especifique el resultado, no un número de máquina prestado.
El comprador debe definir la construcción del panel, la geometría final, la calidad visible y el método de inspección. El fabricante establece entonces una configuración de máquina validada para el material en cuestión. Esto evita la falsa precisión que se obtiene al copiar la profundidad de la ranura de otro panel y convierte la pieza terminada —y no un valor de configuración aislado— en el criterio de aceptación.
Diseño de ranuras en esquinas e intersecciones
Las esquinas de los casetes combinan ranuras rectas, muescas y retornos superpuestos. Si la trayectoria de la herramienta se detiene demasiado pronto, el exceso de núcleo puede impedir el cierre de la esquina. Si se extiende demasiado, el corte puede hacerse visible o crear un punto débil fuera del pliegue previsto. El dibujo debe distinguir la esquina visible, el cierre oculto y cualquier refuerzo. La geometría de la esquina se aprueba mejor en una pieza real de primera producción, ya que un dibujo bidimensional no muestra todas las interacciones de conformado.
Las ranuras que se cruzan también modifican la secuencia de plegado. Si un retorno se pliega primero, puede bloquear el acceso o forzar el siguiente pliegue. El fabricante debe establecer la secuencia antes del anidamiento en producción, especialmente para bandejas estrechas, retornos profundos y componentes con múltiples recortes.
Cómo inspeccionar una ranura en V sin dañar la pieza.
La inspección rutinaria comienza con la verificación visual de la continuidad, la posición y la limpieza. Las comprobaciones dimensionales se realizan a partir de un punto de referencia controlado, no de un borde de corte irregular. Cuando sea necesario verificar directamente el material residual, el proyecto y la fábrica deben acordar un método adecuado, como una muestra de prueba o una muestra de primera producción seccionada. No se debe improvisar el corte de una pieza de producción solo para comprobar la ranura una vez finalizado el lote.
El pliegue de prueba proporciona evidencia crucial. Inspeccione el recubrimiento exterior con luz normal y oblicua, luego mida la geometría interna y el retorno final. Un buen registro identifica el lote de material, el programa de la máquina, la herramienta, la fecha, el operario y el resultado de la medición. Este registro facilita la resolución de problemas posteriores con mucha más fiabilidad que las fotografías por sí solas.
Preguntas frecuentes
¿Se puede utilizar la misma configuración de ranura para paneles de PE y PVDF?
No automáticamente. El recubrimiento es solo una de las diferencias; el espesor de la capa, la aleación, el núcleo y las especificaciones del proveedor de paneles también pueden variar. Valide la construcción completa.
¿Debe retirarse la película protectora antes de realizar el fresado?
Normalmente, la película protectora se mantiene para proteger el rostro, siempre que esté limpio, intacto y sea compatible con el proceso de manipulación. La película no debe ocultar daños durante la inspección final.
¿Pueden los trabajadores de la obra corregir una ranura poco profunda a mano?
Las correcciones no controladas pueden dañar la piel, alterar el pliegue y dificultar su identificación. Cualquier corrección debe realizarse siguiendo un método aprobado y ser revisada.
¿Una esquina exterior más afilada siempre significa mejor calidad?
No. La esquina debe cumplir con los requisitos estéticos y estructurales aprobados sin sobrecargar la superficie. Un objetivo demasiado afilado puede aumentar el riesgo.