03 sept Essai d'adhérence par quadrillage pour les revêtements ACP
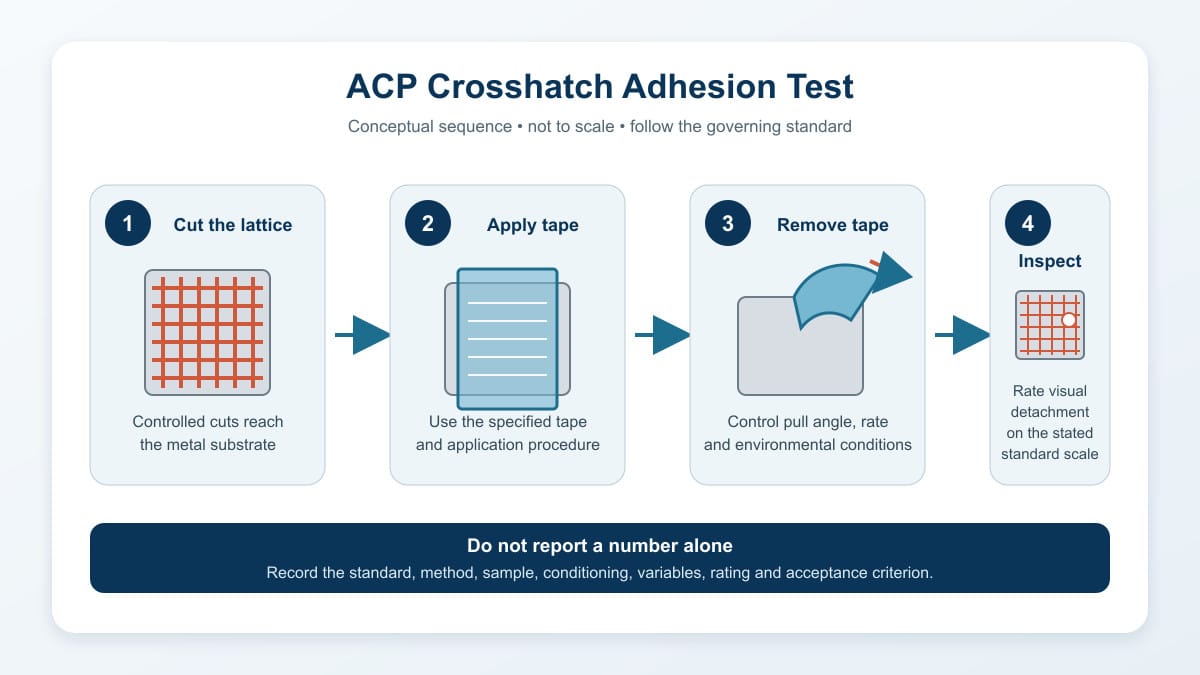
Le test d'adhérence par quadrillage des revêtements ACP est une méthode de contrôle comparative : un quadrillage contrôlé est découpé dans le revêtement, un ruban adhésif sensible à la pression est appliqué puis retiré, et la zone découpée est évaluée visuellement afin de détecter un éventuel décollement du revêtement. Ce test permet de vérifier si un système de revêtement répond à une classification d'adhérence convenue, mais il ne mesure pas la résistance de l'adhérence en mégapascals, ne prédit pas la durée de vie de la façade et n'évalue pas l'adhérence entre la peau ACP et son âme.
Pour les acheteurs, la question pertinente ne se limite pas à savoir si un fournisseur affirme que le test de quadrillage a été réussi. Un rapport complet doit préciser la norme et l'édition du test, la méthode, l'échantillon, le système de revêtement, le conditionnement, l'outil de coupe, le ruban adhésif, l'opérateur, le résultat et le critère d'acceptation. Sans ces informations, les évaluations de deux devis risquent de ne pas être comparables.
Ce que le test évalue réellement
Ce test met à l'épreuve une petite zone intentionnellement endommagée du revêtement organique sur un substrat métallique. La découpe crée des bords où une faible adhérence entre les couches ou entre le revêtement et le métal peut devenir visible après retrait du ruban adhésif. Il est donc utile pour le contrôle de la production, la qualification des systèmes de revêtement et l'investigation d'un problème d'adhérence suspecté.
La norme ASTM D3359 actuelle relative à l'évaluation de l'adhérence par test au ruban adhésif concerne les films de revêtement relativement ductiles sur des substrats métalliques. L'ASTM précise que cette méthode indique si un niveau d'adhérence minimal a été atteint ou dépassé ; il ne s'agit pas d'une mesure de force absolue et elle n'est pas sensible aux faibles différences d'adhérence à des niveaux élevés.
La norme ISO 2409:2020 décrit une découpe en quadrillage à angle droit réalisée à travers un revêtement de peinture ou de vernis jusqu'au substrat. Elle précise également que le résultat empirique dépend en partie de l'adhérence, mais ne constitue pas en soi une mesure de cette dernière. Cette distinction est importante lorsqu'un rapport est utilisé pour évaluer la conformité aux spécifications.
Ce que les tests de quadrillage ne prouvent pas
Un bon résultat de quadrillage est utile, mais sa portée est limitée. Il ne permet pas d'établir la force d'arrachement du revêtement, la résistance au pelage entre la peau d'aluminium et le noyau, la résistance aux rayures ou à l'abrasion, la tenue des couleurs et du brillant, la résistance à la corrosion et aux produits chimiques, la résistance au feu, ni la durabilité d'un assemblage mural installé.
| Questionne toi | Le test de hachures croisées peut-il résoudre ce problème ? | De quoi pourrait-on avoir besoin à la place ? |
|---|---|---|
| Le revêtement résiste-t-il au décollement autour des incisions contrôlées ? | Oui, selon une classification visuelle et la méthode indiquée. | Consignez la norme, la procédure et la classe d'acceptation. |
| Quelle est la résistance d'adhérence du revêtement en MPa ? | Non | Une méthode d'adhérence quantitative convenue, telle qu'un test d'arrachement le cas échéant. |
| Le revêtement en aluminium est-il solidement lié au noyau en ACP ? | Non | Essais de résistance au pelage ou de performance d'adhérence de l'ACP conformément aux spécifications du produit applicables |
| La couleur et la brillance résisteront-elles aux intempéries ? | Non | Preuves de résistance aux intempéries, de couleur et de maintien du brillant pour le système de revêtement spécifié |
| Les bords coupés résisteront-ils à un environnement côtier ? | Non | Essais de corrosion pertinents, examen détaillé et sélection des matériaux spécifiques au projet |
| Le panneau est-il conforme aux normes de sécurité incendie ? | Non | Preuves requises d'essais de résistance au feu du produit ou du système pour la juridiction du projet |
Ces limites permettent d'éviter une erreur fréquente lors des achats : généraliser la qualité des panneaux en interprétant un résultat de contrôle qualité ponctuel. Un dossier de soumission pour panneaux composites en aluminium (ACP) doit inclure les preuves d'adhérence du revêtement ainsi que les autres propriétés pertinentes pour l'application spécifiée.
Les normes ASTM D3359 et ISO 2409 ne sont pas interchangeables.
Les deux documents utilisent des coupes et un examen visuel, mais leurs procédures et conventions d'évaluation diffèrent. La norme ASTM D3359 comprend les méthodes A et B. Son champ d'application indique que la méthode A est principalement destinée aux systèmes de revêtement d'une épaisseur totale supérieure à 125 µm, tandis que la méthode B est principalement destinée aux systèmes d'une épaisseur inférieure à 125 µm. La méthode choisie doit correspondre au système de revêtement concerné et à l'édition en vigueur, et non à une règle copiée d'un autre organisme.
La norme ISO 2409 utilise un système de classification en six étapes et spécifie une procédure de tri. Le résumé officiel de la norme ISO précise également les limites d'application, notamment que la méthode n'est pas adaptée aux revêtements d'une épaisseur totale supérieure à 250 µm ni aux revêtements texturés. Les détails des essais et les méthodes de classification différant, un acheteur ne doit pas convertir une classification ASTM en classe ISO, sauf si le contrat définit explicitement une corrélation validée.
| Point de comparaison | ASTM D3359 | ISO 2409 |
|---|---|---|
| Objectif publié | Évaluation de l'adhérence de films de revêtement relativement ductiles sur des substrats métalliques par la méthode du ruban adhésif sur les coupures | Évaluation de la résistance au décollement des revêtements de peinture ou de vernis après une découpe en treillis à angle droit |
| Orientation vers un résultat commun | Une classification plus élevée est préférable ; 5B est la meilleure note selon la norme ASTM. | Une classification plus basse est préférable ; la classe 0 est la meilleure classification ISO |
| Choix de la méthode | Le choix de la méthode A ou B dépend principalement de l'épaisseur du système de revêtement et de la procédure convenue. | L'espacement et la procédure de découpe dépendent de l'épaisseur du revêtement, du substrat et de la norme. |
| Signification du résultat | Indicateur visuel signalant qu'un niveau d'adhérence minimal a été atteint ou dépassé. | Classification empirique de la résistance à la séparation, et non une mesure de force |
| Ces nombres sont-ils directement convertibles ? | Aucune conversion automatique directe ne doit être présumée ; veuillez indiquer la méthode et la note d’origine. | |
Il est particulièrement facile de passer à côté de cette inversion de notation. La mention « 5B » est favorable selon la norme ASTM D3359, tandis que la mention « classe 5 » est défavorable selon la norme ISO 2409. Un rapport qui ne mentionne que le chiffre « 5 » sans préciser la norme est incomplet et peut donner une impression contraire au résultat réel.
Pourquoi les variables de test sont importantes
Les essais de quadrillage nécessitent une exécution rigoureuse. La norme ASTM identifie précisément la formation de l'opérateur, le comportement du ruban adhésif, l'angle et la vitesse de retrait, ainsi que la température et l'humidité relative comme des facteurs pouvant influencer les résultats. Un cutter émoussé risque de déchirer le ruban plutôt que de couper. Un espacement incorrect peut modifier la zone testée. Une pression de ruban ou un temps d'attente irréguliers peuvent rendre la comparaison des essais répétés difficile.
L'état de l'échantillon est également important. Un coupon de laboratoire fraîchement enduit, un panneau de production durci, un échantillon conservé après vieillissement et un panneau récupéré d'un projet répondent à des questions différentes. Les acheteurs doivent déterminer lequel représente le produit contractuel. Si le test fait suite à une immersion dans l'eau, une exposition à l'humidité, à l'eau bouillante, aux intempéries ou à toute autre étape de conditionnement, le rapport doit préciser cette séquence et le délai entre le conditionnement et l'évaluation.
Pour les finitions multicouches, un décollement peut se produire entre les différentes couches. Le plan de défaillance observé doit être consigné lorsque cela est possible : couche de finition/primaire, primaire/prétraitement, revêtement/aluminium ou déchirure cohésive au sein d’une même couche. Une même évaluation visuelle peut masquer des causes différentes et, par conséquent, entraîner des actions correctives différentes.
Comment interpréter une évaluation sans exagérer ?
Commencez par lire le sens de l'échelle, puis consultez la description écrite et les images requises par la norme en vigueur. Ne jugez pas le résultat à partir d'une simple photographie agrandie sans connaître la taille de la découpe, l'éclairage, le grossissement ou sans vérifier si les débris ont été éliminés conformément à la procédure spécifiée.
| État observé | Directives de déclaration ASTM | Orientation de reporting ISO | Interprétation des marchés publics |
|---|---|---|---|
| Les bords coupés restent essentiellement propres sans qu'aucun retrait significatif ne soit nécessaire. | Vers la fin de l'échelle B | Vers le bas de l'échelle de classe | Favorable uniquement lorsque les critères et la procédure d'acceptation spécifiés sont respectés. |
| De petits éclats apparaissent aux intersections ou aux bords coupés. | La notation baisse | La classe monte | Comparez la zone réellement touchée et sa description avec la limite contractuelle. |
| Le détachement se propage le long des incisions ou dans les carrés de la grille. | mouvement descendant supplémentaire | mouvement ascendant supplémentaire | Étudier la préparation des échantillons, le durcissement, le prétraitement, les couches de revêtement et le déroulement des essais |
| De larges portions de la grille sont supprimées. | Vers 0B | Vers la classe 5 | Défavorable ; mise en quarantaine des matières concernées jusqu’à ce qu’un accord soit trouvé sur leur sort. |
Ce guide d'orientation évite délibérément d'établir une équivalence numérique entre les normes. La norme sous licence contient les définitions et illustrations de référence. Les spécifications du projet doivent citer précisément le document, son édition, la classification requise et toute séquence de conditionnement.
Que doit contenir un rapport de test ACP ?
Un rapport utile permet à une autre personne qualifiée d'identifier l'élément testé et de déterminer sa conformité aux exigences d'achat. La mention « Conforme » seule n'est pas traçable. Il convient d'exiger au minimum l'identification du panneau ou de l'échantillon, la référence du lot de production, la surface en aluminium, le type de revêtement, sa couleur et sa finition, l'épaisseur du système de revêtement le cas échéant, la préparation de l'échantillon, le traitement (polymérisation ou conditionnement), la date du test et la norme applicable.
La description détaillée de la méthode doit inclure le type de coupe-ruban, le nombre et l'espacement des coupes, l'identification du ruban adhésif le cas échéant, la procédure d'application et de retrait, les conditions environnementales, l'opérateur, les mesures individuelles, la classification finale et des photographies. Si une variante non standard est utilisée, elle doit être clairement indiquée plutôt que de présenter le résultat comme étant entièrement conforme à la norme.
Les critères d'acceptation doivent être définis avant les essais. Ils peuvent provenir d'une spécification de produit reconnue, d'une exigence du fournisseur de revêtement, d'un cahier des charges ou d'un accord entre l'acheteur et le fournisseur. Le laboratoire doit consigner la classification observée ; la partie responsable du projet doit décider de l'acceptation au regard du critère approprié.
Liste de vérification pour l'acheteur concernant les devis comparables
| Champ de rapport | Pourquoi cela compte | Action de l'acheteur |
|---|---|---|
| Standard et édition | Les méthodes et la formulation peuvent changer d'une édition à l'autre. | Exiger la désignation complète, et non pas « test au ruban adhésif ». |
| Méthode et espacement des coupes | La procédure doit être adaptée à l'épaisseur du système de revêtement. | Vérifiez-le par rapport à l'épaisseur de revêtement déclarée. |
| Identité de l'échantillon et du lot | Un coupon générique peut ne pas correspondre aux panneaux commandés. | Lier l'échantillon au bon de commande ou au lot de contrôle |
| Famille de revêtements et finition | Le comportement d'adhérence peut varier selon le système complet. | Associer la famille de résines, la couleur, le brillant et l'effet de surface |
| Environnement de conditionnement et de test | L'humidité, la température et le temps de récupération peuvent influencer les résultats. | Comparer des séquences similaires |
| Observations individuelles | Une moyenne peut masquer un échantillon inacceptable. | Examinez chaque panneau ou résultat de coupon |
| Critère d'acceptation | Une évaluation n'a pas de mention réussite/échec, ce qui signifie qu'elle n'a pas de limite. | Geler le critère avant les essais de production |
| Photos et plan de défaillance | Ils soutiennent le diagnostic et la traçabilité | Conserver les images originales avec l'enregistrement du test |
Utilisez les mêmes critères pour comparer les fournisseurs. Si le fournisseur A indique une conformité à la norme ASTM D3359, méthode B, sur un panneau de production après conditionnement, tandis que le fournisseur B indique une conformité à la norme ISO 2409 sur un échantillon de laboratoire non conditionné, les deux résultats ne permettent pas une comparaison fiable des performances. Demandez aux deux fournisseurs de soumettre un devis basé sur une exigence commune.
Où ce test a-t-il sa place dans le contrôle qualité ACP ?
Le contrôle par quadrillage est optimal lorsqu'il s'agit d'un point de contrôle parmi d'autres dans un plan de maîtrise documenté. Avant la production en série, l'équipe projet doit définir précisément la famille de revêtements, la couleur, le brillant, l'effet de surface, l'alliage d'aluminium ou le traitement thermique (le cas échéant), les exigences de prétraitement et l'échantillon approuvé. Pendant la production, les enregistrements doivent associer les échantillons de test au lot correspondant. À l'expédition, le dossier de contrôle doit identifier toute non-conformité et son traitement.
L'inspection à réception doit également protéger le revêtement contre les faux défauts. Les panneaux humides, extrêmement froids, contaminés, pliés ou endommagés lors du déballage peuvent ne pas refléter leur état d'usine. Suivez une procédure de réception écrite, documentez l'état de l'emballage et laissez les échantillons atteindre l'environnement de test convenu avant évaluation. Les acheteurs d'Alcadex peuvent utiliser la liste de contrôle d'inspection à réception des panneaux composites en aluminium (ACP) pour organiser ces enregistrements.
En cas d'échec, évitez de refaire immédiatement le test sur la zone endommagée jusqu'à l'obtention d'un résultat conforme. Mettez en quarantaine le lot concerné, vérifiez l'instrument et les consommables, contrôlez la procédure de l'opérateur, examinez le processus de polymérisation et de conditionnement, analysez les échantillons conservés et définissez un protocole de test statistiquement pertinent. En cas d'échec répété, il peut être nécessaire d'étudier la préparation de surface, le prétraitement, l'apprêt, la couche de finition, les conditions de cuisson ou la présence de contamination.
Erreurs courantes de signalement
- Omission de la norme. Une simple mention « classe 0 » ou « 5 » peut être mal interprétée car les échelles ASTM et ISO fonctionnent dans des directions opposées.
- On appelle ça la force des liens. Le test donne une évaluation visuelle, et non une valeur de force.
- Tester un échantillon non représentatif. Un échantillon de couleur générique ne permet pas de déterminer le résultat pour le lot de production commandé.
- En négligeant l'épaisseur totale du revêtement. Le choix de la méthode et l'espacement des coupes doivent être adaptés au système testé.
- Comparaison de différentes séquences de conditionnement. Les résultats obtenus avant et après exposition répondent à des questions différentes.
- Utiliser un seul test pour l'ensemble de l'assemblage ACP. L'adhérence du revêtement ne remplace pas les preuves de liaison avec le noyau, d'incendie, d'intempéries ou de corrosion.
- Ne rapportant que les meilleures lectures. Les observations individuelles et le plan d'échantillonnage défini doivent rester visibles.
Foire aux questions
La teinte 5B donne-t-elle toujours de bons résultats en matière de revêtement ACP ?
Il s'agit de la classification la plus élevée de l'échelle B de la norme ASTM D3359, mais elle n'est pertinente que si le rapport respecte scrupuleusement la méthode ASTM spécifiée et si l'échantillon est représentatif du système de revêtement commandé. Elle ne prouve pas l'ensemble des autres propriétés de performance des panneaux composites à aluminium (ACP).
La norme ISO classe 5 est-elle équivalente à la norme ASTM 5B ?
Non. Le sens des échelles est inversé : une classe ISO 2409 inférieure est plus favorable, tandis qu’une classe ASTM D3359 B supérieure est également plus favorable. Il ne faut pas comparer les chiffres sans tenir compte de la norme.
Est-il possible de réaliser des essais de quadrillage sur un panneau ACP fini ?
Oui, la surface en aluminium revêtue peut être évaluée lorsque la norme et la procédure sélectionnées sont applicables. L'essai étant destructif au niveau de la découpe, il convient d'utiliser un échantillon approuvé, un échantillon conservé ou une zone sacrificielle et de consigner précisément les éléments testés.
Le résultat confirme-t-il le type de revêtement (PVDF ou PE) ?
Non. Ce test évalue la résistance à la séparation selon la procédure sélectionnée ; il n’identifie pas la composition chimique de la résine. L’identification du revêtement nécessite une documentation de production traçable et, le cas échéant, une méthode analytique appropriée.
Chaque envoi doit-il être testé ?
La fréquence des contrôles doit être définie selon le plan d'inspection convenu, les spécifications du produit et le niveau de risque. Il est recommandé de définir les lots, le nombre d'échantillons, les critères d'acceptation et les règles de retest avant la production, plutôt que de prendre ces décisions après un résultat contesté.
Dernier plat à emporter
Le test de quadrillage est un outil de sélection pratique pour l'adhérence des revêtements ACP lorsque la méthode, l'échantillon et les critères d'acceptation sont maîtrisés. Il convient de considérer le résultat comme une classification et non comme une valeur de résistance universelle. Indiquez la norme ASTM ou ISO exacte, conservez l'échelle d'origine, documentez chaque variable influente et intégrez le résultat aux autres éléments de preuve requis pour l'application sur panneau.
Pour obtenir un devis ou une fiche technique, veuillez transmettre à Alcadex les spécifications du revêtement, sa couleur, sa finition, l'application prévue, la méthode d'essai applicable et la classe d'acceptation requise. Contactez Alcadex afin d'harmoniser la documentation demandée avec la configuration exacte de l'ACP avant la production.