01 agosto Sulcos em V para ACP: Profundidade, Qualidade da Dobra e Inspeção
O sulcamento em V de ACP consiste na remoção controlada de material do núcleo ao longo de uma linha de dobra, permitindo que um painel composto de alumínio forme um retorno preciso enquanto a camada externa de alumínio permanece contínua. Uma boa qualidade de dobra depende da composição real do painel, da geometria da ferramenta de corte, do material residual, da condição da ferramenta e de uma amostra inicial verificada — e não de uma configuração de profundidade universal.
A implicação para a compra é importante: a espessura total do painel, por si só, não define como uma chapa será dobrada. A espessura da camada de alumínio, a composição do núcleo, a face do revestimento, o raio interno necessário e a dimensão de retorno devem ser confirmados antes da produção. A Alcadex trata o ranhuramento em V como uma operação de fabricação controlada, vinculada ao desenho aprovado e ao lote de produção.
O que um sulco em V deve realizar
O sulco deve remover material suficiente do núcleo para permitir uma dobra repetível sem cortar ou tensionar excessivamente a camada externa visível. Um sulco raso deixa muito material no núcleo e pode produzir um raio grande, retorno elástico ou um retorno impreciso. Um sulco profundo pode danificar a linha de colagem ou a camada externa, criar uma linha de referência visível e reduzir a integridade dos cantos.
| Variável | Se mal controlado | Controle prático |
|---|---|---|
| Espessura total e da pele | A configuração copiada deixa material a mais ou a menos. | Verifique o lote de produção e a montagem antes da instalação. |
| Ângulo e ponta da lâmina | Alteração do raio interno e da linha de dobra | Utilize a ferramenta aprovada e monitore o desgaste. |
| Material residual | A dobra torna-se rígida, fraca ou visivelmente marcada. | Validar por meio de dobra de teste e verificação da seção, conforme acordado. |
| Posição de referência e ranhura | Desvio de profundidade de retorno e tamanho do cassete | Trace a rota e meça a partir do ponto de referência do desenho. |
| Suporte e fixação | A profundidade varia ao longo da folha. | Mantenha a mesa limpa, plana e sempre bem fixada. |
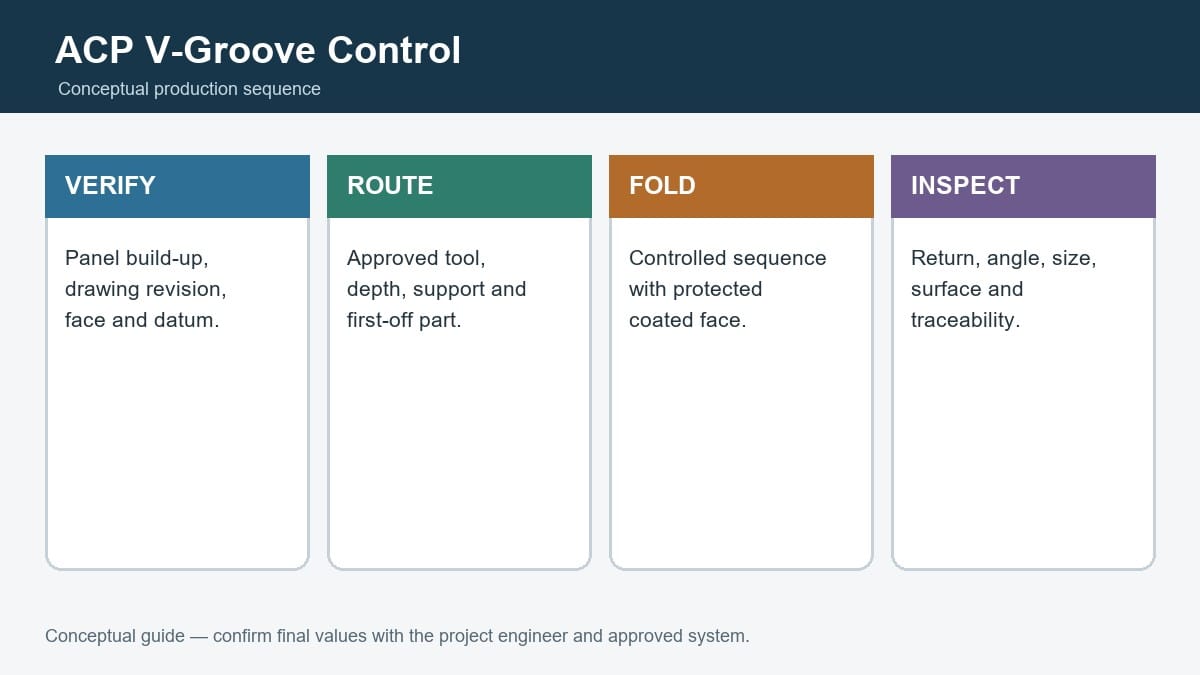
Etapa 1: verifique o desenho e a folha de produção.
Confirme o número da peça, a revisão, a face, a direção do acabamento, as linhas de dobra, as profundidades de retorno, os entalhes nos cantos e as dimensões de inspeção. Em seguida, compare a chapa com o pedido: espessura, espessura da superfície, núcleo, revestimento, cor, brilho, lote e película protetora. O programa da máquina não deve ser liberado enquanto houver alguma dessas informações ambíguas.
Etapa 2: ajuste a ferramenta e fresa uma peça inicial.
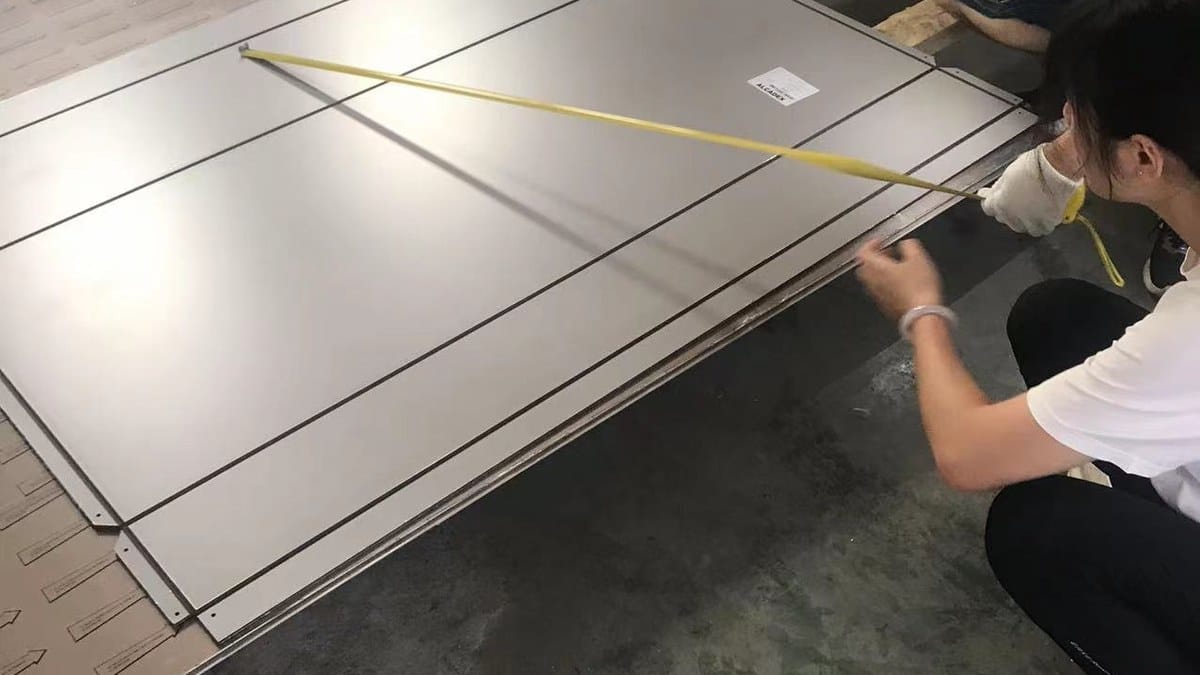
O operador confirma a fresa correta, a condição da ferramenta, o percurso programado, a orientação da face, o suporte e a extração. A primeira peça usinada utiliza o material real da produção. Os cavacos não devem permanecer sob o painel, pois podem criar amassados ou alterar a altura do suporte. O sulco fresado é limpo antes da inspeção.
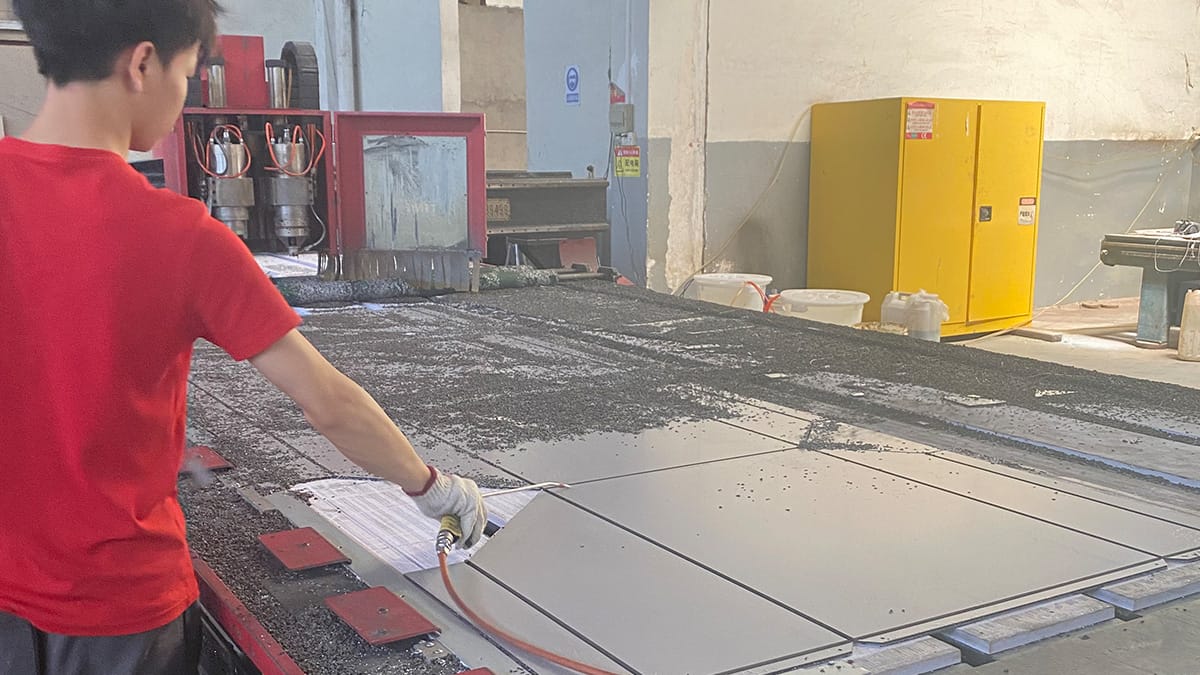
Passo 3: inspecione a ranhura antes de dobrar.
Verifique a posição do sulco em relação à mesma referência utilizada no desenho, a continuidade nos cantos, o núcleo remanescente, as marcas de ferramenta e qualquer contato com a superfície externa. O objetivo não é um canal visualmente perfeito em si, mas sim um sulco que produza a geometria final especificada sem danificar a superfície.
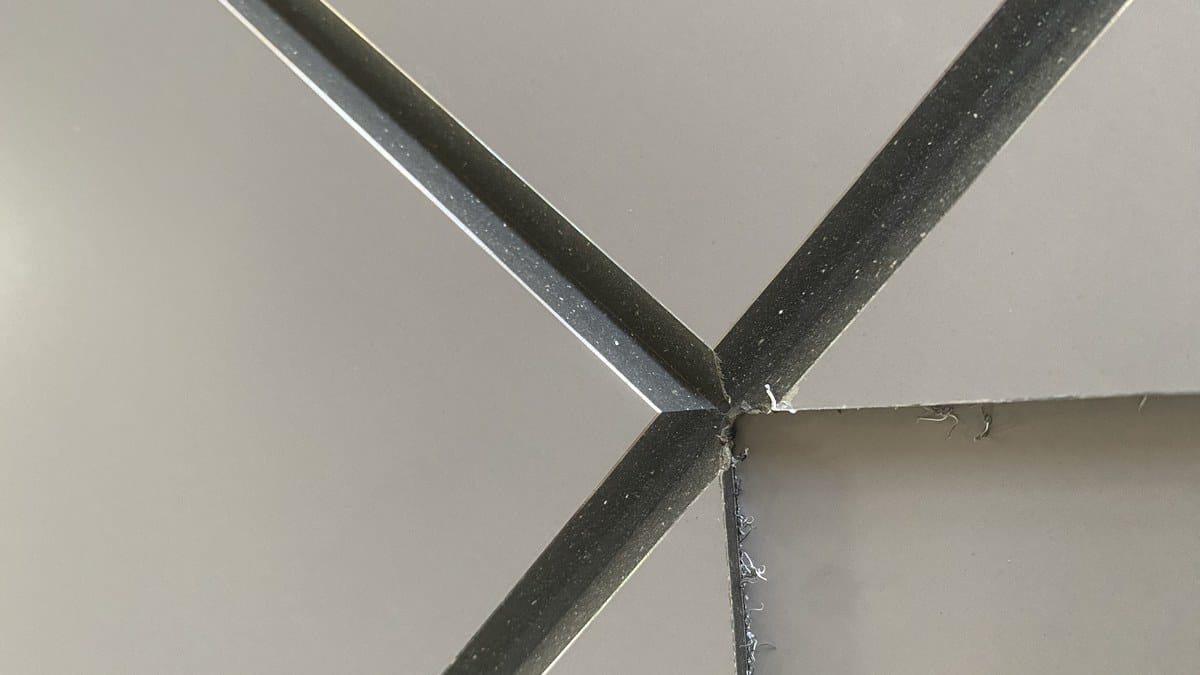
Passo 4: dobre e meça a parte finalizada.
Dobre na sequência planejada, com a face revestida protegida e a dobra uniformemente apoiada. Inspecione o canto externo sob iluminação adequada. Meça o tamanho total, a profundidade da dobra, o esquadro, o ângulo do canto, a curvatura e a torção após a formação. A aprovação deve ser baseada na cassete finalizada, pois o retorno elástico e a sequência de dobras podem alterar o resultado final.
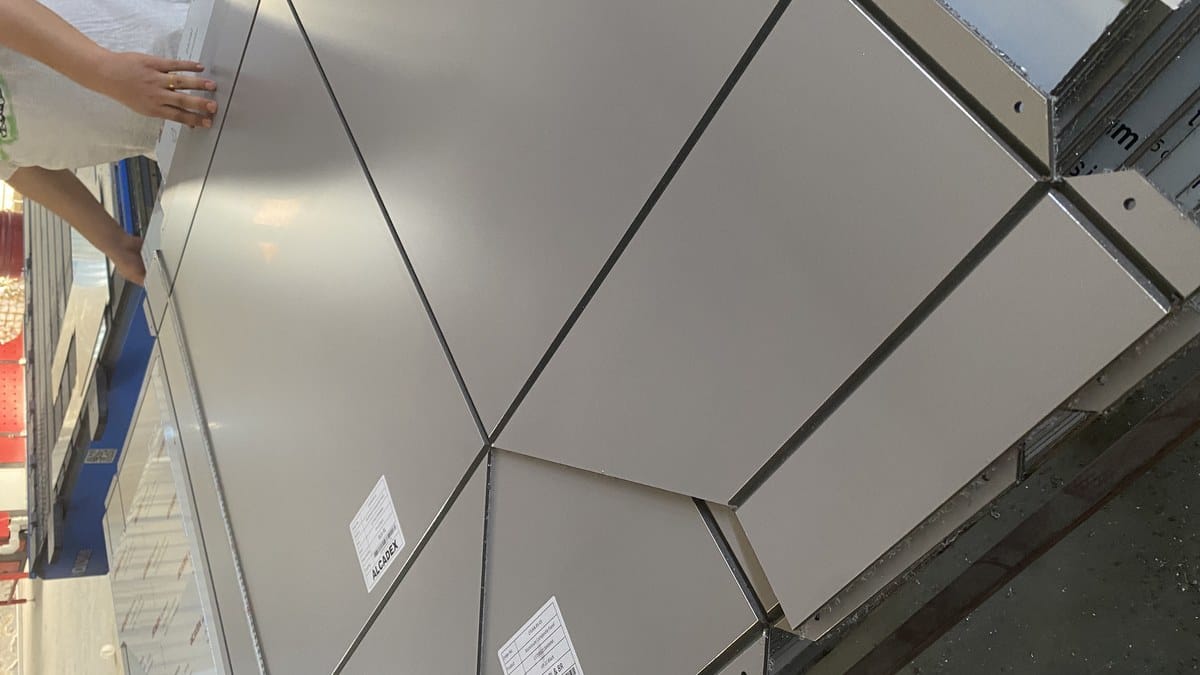
Como a Alcadex controla a produção repetida
Uma vez aceita a primeira amostra, o programa, a ferramenta, o lote de material e os pontos de inspeção aprovados são mantidos. Os operadores verificam periodicamente as dimensões críticas e a condição da superfície. Desgaste da ferramenta, contaminação da mesa, movimentação da chapa ou uma mudança de material podem justificar uma nova verificação da primeira amostra. As peças permanecem identificadas durante a conformação e a embalagem, de modo que o resultado possa ser rastreado até o desenho e o lote correspondentes.
Lista de verificação para compradores de painéis de alumínio composto com ranhuras em V.
- Forneça desenhos de fabricação controlados, e não apenas dimensões de elevação.
- Informe a espessura total, a espessura da camada de alumínio, do núcleo e do revestimento.
- Identifique a face, o lado e a direção do acabamento em cada peça.
- Defina quais dimensões finais são críticas.
- Solicitar aprovação prévia para módulos de cassete repetidos.
- Confirme a frequência das inspeções e os registros de rastreabilidade.
- Proteja as dobras, os cantos e as superfícies revestidas durante o processo de embalagem.
Defeitos e decisões comuns
| Observação | Provável colaborador | Decisão |
|---|---|---|
| A dobra é arredondada ou abre com uma mola | Excesso de núcleo residual, geometria da ferramenta ou sequência | Pare e revalide a configuração do sulco |
| Linha visível na face revestida | Fresagem excessivamente profunda ou tensão de conformação excessiva | Separe as partes e avalie a aparência e a integridade. |
| A profundidade de retorno varia | Inconsistência na posição, suporte ou dobra da ranhura | Verificar datum, tabela e dispositivo de conformação |
| rachaduras na pele dos cantos | Danos à pele, raio de ação inadequado ou manuseio incorreto. | Não oculte; investigue o material e o processo. |
Especifique o resultado, não um número de máquina emprestado.
O comprador deve definir a construção do painel, a geometria final, a qualidade visível e o método de inspeção. O fabricante, então, estabelece uma configuração de máquina validada para o material em questão. Isso evita a falsa precisão de copiar a profundidade de um sulco de um painel diferente e faz com que a peça finalizada — e não um valor de configuração isolado — seja a base para a aceitação.
Desenho de ranhuras em cantos e interseções
Os cantos em cassete combinam ranhuras retas, entalhes e sobreposições. Se a trajetória da ferramenta parar muito cedo, o excesso de núcleo pode impedir o fechamento do canto. Se a ferramenta se estender demais, o corte pode ficar visível ou criar um ponto fraco fora da dobra planejada. O desenho deve distinguir o canto visível, o fechamento oculto e qualquer reforço. A geometria do canto é melhor aprovada em uma peça real de primeira usinagem, pois um desenho bidimensional não mostra todas as interações de conformação.
A intersecção de ranhuras também altera a sequência de dobragem. Uma dobra de retorno feita primeiro pode bloquear o acesso ou forçar a dobra seguinte. O fabricante deve definir a sequência antes do aninhamento de produção, especialmente para bandejas estreitas, retornos profundos e componentes com múltiplos recortes.
Como inspecionar uma ranhura em V sem danificar a peça
A inspeção de rotina começa com a verificação visual da continuidade, posição e limpeza. As verificações dimensionais são feitas a partir de uma referência controlada, e não de uma borda de corte irregular. Quando for necessário verificar diretamente o material residual, o projeto e a fábrica devem acordar um método adequado, como um cupom de ajuste sacrificial ou uma amostra seccionada da primeira peça. Não se deve improvisar o corte de uma peça de produção apenas para verificar o sulco após a conclusão do lote.
A dobra de teste fornece evidências cruciais. Inspecione o revestimento externo sob luz normal e oblíqua, depois meça a geometria interna e o retorno final. Um bom registro identifica o lote do material, o programa da máquina, a ferramenta, a data, o operador e o resultado da medição. Esse registro torna a solução de problemas posterior muito mais confiável do que apenas com fotografias.
Perguntas frequentes
A mesma configuração de ranhura pode ser usada para painéis de PE e PVDF?
Não automaticamente. O revestimento é apenas uma das diferenças; a espessura da camada externa, a liga metálica, o núcleo e as orientações do fornecedor do painel também podem variar. Valide a construção completa.
A película protetora deve ser removida antes do roteamento?
Normalmente, a película protetora permanece para proteger o rosto, desde que esteja limpa, intacta e compatível com o processo de manuseio. A película não deve ocultar danos durante a inspeção final.
Os operários da obra conseguem corrigir um sulco raso manualmente?
A manipulação descontrolada da área tratada pode danificar a pele, deslocar a dobra e comprometer a rastreabilidade. Qualquer correção deve seguir um método aprovado e ser reinspecionada.
Um canto externo mais nítido significa sempre melhor qualidade?
Não. A quina deve atender aos padrões de aparência e detalhes estruturais aprovados, sem sobrecarregar a superfície. Uma quina com afiação irrealista pode aumentar o risco.