03 сентября Испытание на адгезию покрытий из композитных алюминиевых панелей методом перекрестной штриховки
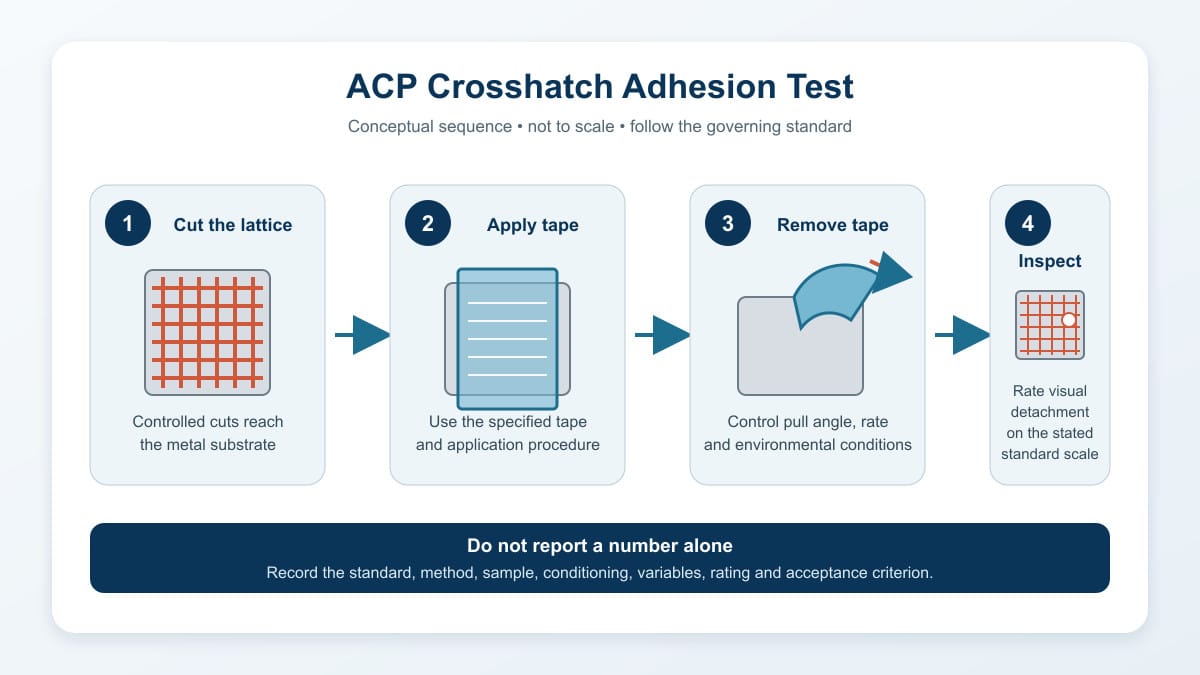
Испытание адгезии методом перекрестной штриховки для покрытий из алюминиевых композитных панелей (АКП) — это сравнительный метод скрининга: через покрытие прорезается контролируемая сетка, наносится и удаляется самоклеящаяся лента, а область разреза визуально оценивается на предмет отслоения покрытия. Этот метод позволяет определить, соответствует ли система покрытия согласованной классификации адгезии, но он не измеряет прочность сцепления в мегапаскалях, не позволяет прогнозировать срок службы фасада и не оценивает сцепление между облицовкой из АКП и ее сердцевиной.
Для покупателей важный вопрос заключается не просто в том, говорит ли поставщик «пройдено перекрестное сканирование». Содержательный отчет должен содержать информацию о стандарте и издании испытаний, методе, образце, системе покрытия, условиях обработки, режущем инструменте, ленте, результатах работы оператора и критериях приемки. Без этой информации оценки, полученные на основе двух коммерческих предложений, могут быть несопоставимы.
Что именно оценивает тест
Данный тест проверяет небольшой, преднамеренно поврежденный участок органического покрытия на металлической подложке. Рисунок разреза создает края, где при удалении ленты могут стать видны слабые межслойные или межметаллические связи. Поэтому он полезен для контроля производства, квалификации систем покрытий и исследования предполагаемых проблем с адгезией.
Действующий стандарт ASTM D3359 для оценки адгезии методом ленточного теста охватывает относительно пластичные покрытия на металлических подложках. ASTM поясняет, что этот метод показывает, достигнут ли минимальный уровень адгезии или превышен; это не абсолютное измерение силы и не чувствительно к небольшим различиям при высоких уровнях адгезии.
Стандарт ISO 2409:2020 описывает прямоугольный решетчатый разрез лакокрасочного покрытия до подложки. ISO также указывает, что эмпирический результат частично зависит от адгезии, но сам по себе не является измерением адгезии. Это различие имеет значение всякий раз, когда отчет используется для проверки соответствия техническим требованиям.
Что не доказывает проверка методом перекрестной штриховки
Качественный результат штриховки ценен, но его область применения ограничена. Он не позволяет определить силу отрыва покрытия, прочность на отслаивание между алюминиевой оболочкой и сердцевиной, устойчивость к царапинам и истиранию, сохранение цвета, сохранение блеска, коррозионную стойкость, химическую стойкость, огнестойкость или долговечность установленной стеновой конструкции.
| Вопрос | Может ли тест с перекрестной штриховкой решить эту проблему? | Что может потребоваться вместо этого? |
|---|---|---|
| Предотвращает ли покрытие расслоение при контролируемых разрезах? | Да, в качестве визуальной классификации согласно указанному методу. | Запишите стандарт, процедуру и класс приемки. |
| Какова прочность сцепления покрытия в МПа? | Нет | Согласованный количественный метод определения адгезии, например, тест на отрыв, если применимо. |
| Насколько прочно алюминиевая обшивка соединена с сердцевиной из композитного алюминиевого профиля? | Нет | Испытания на прочность на отслаивание или адгезионные свойства композитных панелей в соответствии с применимыми техническими условиями на продукцию. |
| Сохранится ли цвет и блеск после воздействия внешней среды? | Нет | Данные об устойчивости к атмосферным воздействиям, сохранении цвета и блеска для указанной системы покрытий. |
| Выдержат ли срезы воздействие прибрежной среды? | Нет | Проведение соответствующих коррозионных испытаний, детальный анализ и выбор материалов, специфичных для данного проекта. |
| Соответствует ли панель требованиям пожарной безопасности? | Нет | Необходимые доказательства огневых испытаний изделия или системы для юрисдикции проекта. |
Эти ограничения предотвращают распространенную ошибку при закупках: превращение одного удобного результата контроля качества в общее утверждение о качестве панелей. В заявке на поставку композитных панелей следует объединить данные о адгезии покрытия с другими свойствами, имеющими значение для конкретного применения.
Стандарты ASTM D3359 и ISO 2409 не взаимозаменяемы.
В обоих документах используются разрезы и визуальный осмотр, но они имеют разные процедуры и системы оценки. Стандарт ASTM D3359 включает методы A и B. В его опубликованной области применения отмечается, что метод A в основном предназначен для систем покрытий общей толщиной более 125 мкм, а метод B — для систем толщиной менее 125 мкм. Выбранный метод должен соответствовать фактической системе покрытия и действующей редакции, а не правилу, скопированному из стороннего источника.
Стандарт ISO 2409 использует шестиступенчатую систему классификации и определяет процедуру перекрестной классификации. В официальном резюме ISO также указаны ограничения по применению, в том числе то, что метод не подходит для покрытий общей толщиной более 250 мкм или для текстурированных покрытий. Поскольку детали испытаний и указания по классификации различаются, покупатель не должен переводить рейтинг ASTM в класс ISO, если в контракте явно не определена подтвержденная корреляция.
| Точка сравнения | ASTM D3359 | стандартами качества ISO 2409 |
|---|---|---|
| Цель публикации | Оценка адгезии относительно пластичных пленочных покрытий к металлическим подложкам с помощью ленты поверх надрезов. | Оценка устойчивости лакокрасочных покрытий к отслаиванию после прямоугольной решетчатой резки. |
| Общее направление результатов | Чем выше классификация, тем лучше; 5B — наивысший рейтинг ASTM. | Чем ниже класс, тем лучше; класс 0 — наилучшая классификация по стандарту ISO. |
| выбор метода | Выбор метода А или В зависит, прежде всего, от толщины покрытия и согласованной процедуры. | Расстояние между срезами и порядок резки зависят от толщины покрытия, подложки и стандартных параметров. |
| Смысл результата | Визуальный индикатор, подтверждающий достижение или превышение минимального уровня адгезии. | Эмпирическая классификация сопротивления разделению, а не измерение силы. |
| Можно ли напрямую преобразовать эти числа? | Не следует предполагать автоматическое преобразование «один к одному»; укажите исходный метод и рейтинг. | |
Обратное направление оценки особенно легко пропустить. «5B» считается благоприятным по стандарту ASTM D3359, тогда как «класс 5» считается неблагоприятным по стандарту ISO 2409. Отчет, в котором указана только цифра «5» без названия стандарта, является неполным и может создать впечатление, противоположное фактическому результату.
Почему важны тестовые переменные
Испытание методом перекрестной штриховки зависит от контролируемого выполнения. ASTM конкретно указывает на подготовку оператора, поведение ленты, угол и скорость удаления, температуру и относительную влажность как на факторы, которые могут повлиять на результаты. Затупившийся резак может скорее порвать, чем разрезать. Неправильное расстояние между лезвиями может изменить обрабатываемую область. Непостоянное давление ленты или время ожидания могут затруднить сравнение результатов повторных испытаний.
Состояние образца также имеет значение. Свежепокрытый лабораторный образец, отвержденная производственная панель, отработанный образец, оставшийся после производства, и панель, извлеченная из проекта, отвечают на разные вопросы. Покупатели должны определить, какой из образцов представляет собой контрактный продукт. Если испытание включает погружение в воду, воздействие влажности, кипящей воды, атмосферные воздействия или другой этап подготовки, в отчете необходимо указать эту последовательность и время между подготовкой и оценкой.
При многослойных покрытиях отслоение может происходить между различными слоями. По возможности следует зафиксировать наблюдаемую плоскость разрушения: от верхнего слоя к грунтовке, от грунтовки к предварительной обработке, от покрытия к алюминию или когезионное разрушение внутри слоя. Одна и та же визуальная оценка может скрывать разные причины и, следовательно, приводить к различным корректирующим действиям.
Как правильно интерпретировать рейтинг, не преувеличивая его значение.
Начните с направления шкалы, затем прочтите письменное описание и изображения, требуемые действующим стандартом. Не оценивайте результат по одной увеличенной фотографии, не зная размера разреза, освещения, увеличения или того, были ли удалены мелкие обломки в соответствии с указанной процедурой.
| Наблюдаемое состояние | Указания ASTM по отчетности | направление отчетности ISO | Интерпретация закупок |
|---|---|---|---|
| Срезы остаются практически чистыми, без существенного удаления. | В верхней части шкалы B | На нижнем конце шкалы успеваемости класса | Благоприятный исход возможен только при соблюдении указанных критериев и процедуры приемки. |
| Вокруг пересечений или срезов появляются мелкие чешуйки. | Рейтинг снижается | Класс движется вверх | Сравните фактическую площадь и описание затронутой территории с договорным лимитом. |
| Отряд распространяется вдоль разрезов или по клеткам сетки. | Дальнейшее движение вниз | Дальнейшее движение вверх | Исследование подготовки образцов, отверждения, предварительной обработки, нанесения покрытий и проведения испытаний. |
| Значительные участки сетки демонтированы. | В направлении 0B | К 5 классу | Неблагоприятный результат; необходимо поместить затронутый материал на карантин до согласования дальнейших действий. |
Данное руководство намеренно избегает создания числовой эквивалентности между стандартами. Лицензированный стандарт содержит основные определения и иллюстрации. В проектной документации следует указывать точный документ, редакцию, требуемый рейтинг и любую последовательность условий эксплуатации.
Что должен содержать протокол испытаний ACP
Полезный отчет позволяет другому квалифицированному специалисту определить, что было протестировано, и решить, соответствует ли это требованиям к закупке. Одного лишь «пройдено» недостаточно для отслеживания. Как минимум, запросите информацию о панели или образце, номер производственной партии или серии, тип алюминиевой поверхности, семейство покрытий, цвет и отделку, толщину системы покрытия (если применимо), подготовку образца, отверждение или кондиционирование, дату испытания и действующий стандарт.
В описании метода следует указать тип резака, количество и расстояние между надрезами, идентификацию ленты (при необходимости), процедуру нанесения и удаления, условия окружающей среды, оператора, индивидуальные показания, окончательную классификацию и фотографии. Если используется нестандартный вариант, его следует четко обозначить, а не представлять результат как полное соответствие стандарту.
Критерии приемки должны быть согласованы до начала испытаний. Они могут быть взяты из общепризнанной спецификации продукта, требований поставщика покрытия, спецификации проекта или соглашения между покупателем и поставщиком. Лаборатория должна сообщить о полученной классификации; уполномоченный представитель проекта должен принять решение о приемке на основании соответствующих критериев.
Контрольный список покупателя для сравнения предложений.
| Поле отчета | Почему это важно | Действия покупателя |
|---|---|---|
| Стандартное издание | Методы и формулировки могут меняться в зависимости от издания. | Требуется полное обозначение, а не «проверка ленты». |
| Метод и расстояние между срезами | Процедура должна соответствовать толщине покрытия. | Сравните с заявленной толщиной покрытия. |
| Идентификация образца и партии | Типовой купон может не соответствовать заказанным панелям. | Привяжите образец к заказу на покупку или партии для проверки. |
| Семейство покрытий и отделка | Адгезионные свойства могут различаться в зависимости от всей системы. | Подберите смолу по типу, цвету, блеску и эффекту поверхности. |
| Условия для кондиционирования и тестирования | Влажность, температура и время восстановления могут влиять на результаты. | Сравнивайте последовательности, идентичные друг другу. |
| Индивидуальные наблюдения | Среднее значение может скрывать один неприемлемый образец. | Просмотрите результаты каждой панели или купона. |
| Критерий приемки | Рейтинг не имеет значения "прошел/не прошел" и не ограничен определенными пределами. | Зафиксируйте критерии перед началом производственных испытаний. |
| Фотографии и самолет, потерпевший крушение. | Они способствуют диагностике и отслеживанию. | Сохраните исходные изображения вместе с протоколом тестирования. |
При сравнении поставщиков используйте одни и те же поля. Если поставщик A указывает ASTM D3359 Метод B для производственной панели после обработки, а поставщик B указывает ISO 2409 для необработанного лабораторного образца, то эти два показателя не являются корректным сравнением характеристик. Попросите обоих поставщиков предоставить ценовые предложения, соответствующие одному согласованному требованию.
Где место теста в системе контроля качества ACP?
Тестирование методом перекрестной штриховки лучше всего использовать в качестве одной из контрольных точек в документированном плане контроля. Перед началом серийного производства проектная группа должна определить семейство покрытий, цвет, блеск, поверхностный эффект, алюминиевый сплав или закалку (если указано), требования к предварительной обработке и утвержденный образец. В процессе производства необходимо вести учет образцов, соответствующих партии. При отгрузке в инспекционном пакете должны быть указаны любые несоответствия и порядок их устранения.
Входной контроль также должен защищать покрытие от ложных срабатываний. Панели, которые были влажными, сильно охлажденными, загрязненными, деформированными или поврежденными во время распаковки, могут не соответствовать заводскому состоянию. Следуйте письменной процедуре приемки, документируйте состояние упаковки и дайте образцам достичь согласованной среды испытаний перед оценкой. Покупатели Alcadex могут использовать контрольный список входного контроля ACP для организации этих записей.
Если результат неудовлетворительный, избегайте немедленной повторной обработки поврежденного участка до тех пор, пока не будет получен удовлетворительный результат. Изолируйте затронутую партию, проверьте оборудование и расходные материалы, проверьте работу оператора, проведите проверку отверждения и кондиционирования, осмотрите оставшиеся образцы и согласуйте статистически значимое повторное тестирование. Повторные неудачи могут потребовать исследования подготовки поверхности, предварительной обработки, грунтовки, финишного покрытия, условий в печи или загрязнения.
Распространенные ошибки при составлении отчетов
- Опуская стандарт. Простое обозначение «класса 0» или «класса 5» может быть неправильно истолковано, поскольку шкалы ASTM и ISO работают в противоположных направлениях.
- Назовем это прочностью связи. Тест дает визуальную оценку, а не значение силы.
- Проверка нерепрезентативной выборки. Стандартный образец цвета не гарантирует получение результата для заказанной производственной партии.
- Общая толщина покрытия не учитывается. Выбор метода и расстояния между срезами должен соответствовать тестируемой системе.
- Сравнение различных последовательностей обусловливания. Результаты, полученные в процессе производства, и результаты после облучения отвечают на разные вопросы.
- Для проверки всей конструкции ACP используется один тест. Адгезия покрытия не заменяет прочность соединения с основой, устойчивость к огню, атмосферным воздействиям и коррозии.
- Отмечаем только самые лучшие материалы для чтения. Отдельные наблюдения и определенный план отбора проб должны оставаться на виду.
Часто задаваемые вопросы
Всегда ли покрытие 5B дает хороший результат при нанесении покрытия ACP?
Это наивысшая классификация по шкале ASTM D3359 B, но она имеет смысл только в том случае, если отчет правильно соответствует указанному методу ASTM, а образец представляет собой заказанную систему покрытия. Она не подтверждает все остальные эксплуатационные свойства ACP.
Эквивалентен ли класс ISO 5 классу ASTM 5B?
Нет. Направление шкал противоположное: более низкий класс ISO 2409 более предпочтителен, а более высокий класс ASTM D3359 B также более предпочтителен. Не сравнивайте число без указания стандарта.
Можно ли проводить тестирование методом перекрестной штриховки на готовой панели из композитного алюминиевого профиля?
Да, поверхность алюминия с покрытием может быть исследована в соответствии с выбранным стандартом и процедурой. Испытание является разрушительным в месте разреза, поэтому используйте утвержденный образец, остаточный образец или зону отвода и точно зафиксируйте результаты испытания.
Подтверждает ли результат, что покрытие выполнено из ПВДФ или ПЭ?
Нет. Он оценивает устойчивость к расслоению при выбранной процедуре; он не определяет химический состав смолы. Идентификация покрытия требует наличия прослеживаемой производственной документации и, при необходимости, соответствующего аналитического метода.
Следует ли проверять каждую партию товара?
Частота проверок должна определяться на основе согласованного плана контроля, спецификации продукции и уровня риска. Необходимо определить партии, количество образцов, критерии приемки и правила повторных испытаний до начала производства, а не принимать решения после получения спорного результата.
Заключительный вывод
Тестирование методом перекрестной штриховки — это практичный инструмент для оценки адгезии покрытий из композитных панелей при условии контроля метода, образца и правил приемки. Рассматривайте полученный результат как классификацию, а не как универсальное значение прочности. Укажите точный стандарт ASTM или ISO, сохраните исходную шкалу, задокументируйте все влияющие переменные и сопоставьте результат с другими данными, необходимыми для применения панели.
Для получения коммерческого предложения или технической документации отправьте в компанию Alcadex спецификацию покрытия, цвет, тип отделки, предполагаемое применение, действующий метод испытаний и требуемый класс приемки. Свяжитесь с компанией Alcadex , чтобы согласовать запрашиваемую документацию с точной конфигурацией композитного алюминиевого профиля перед началом производства.